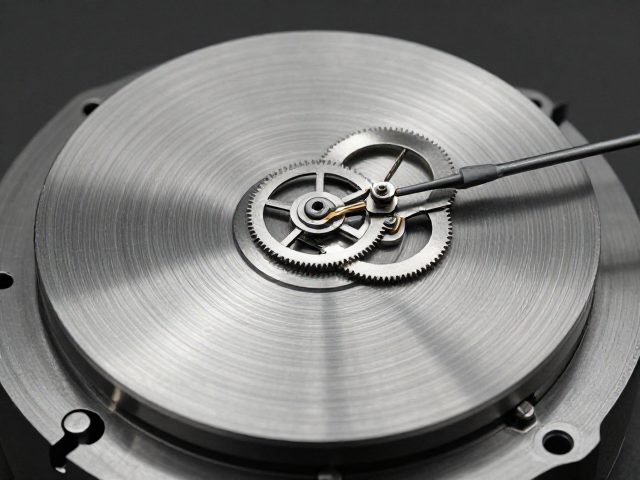
圆盘精密车削工艺,双金属补偿摆轮与游丝控速的精密配合解析
圆盘精密车削中的热变形控制机制 在圆盘类零件的车削加工过程中,材料因切削热产生的径向膨胀会直接改变工件的实际直径,进而影响最终配合精度。为了抵消这种由温度场分布不均带来的尺寸误差
机械表摆轮本分类整理与「机械表配件」有关的机械表内容,按最新收录排序。
共 1040 个条目 · 按最新收录排序
圆盘精密车削中的热变形控制机制 在圆盘类零件的车削加工过程中,材料因切削热产生的径向膨胀会直接改变工件的实际直径,进而影响最终配合精度。为了抵消这种由温度场分布不均带来的尺寸误差
机械表摆轮
圆盘精密车削对几何公差与同轴度的控制机制 精密车削过程中的刀具振动与主轴回转精度直接决定了摆轮夹板及齿轮轴孔的同轴度误差。在高精度机芯制造中,圆盘零件如摆轮、齿轮坯料通常采用高速
机械表摆轮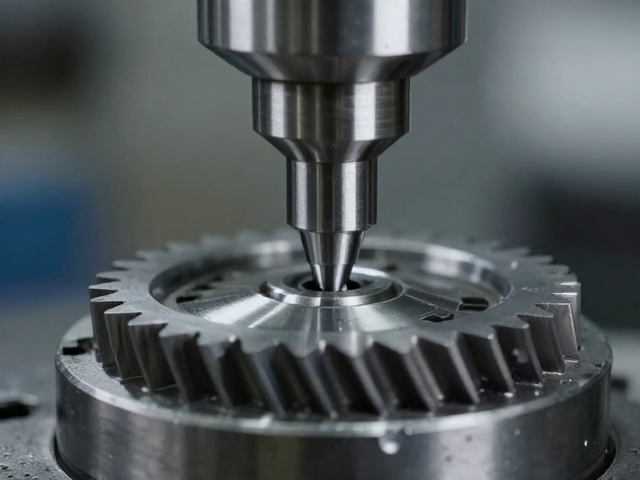
齿形精密铣削的核心工艺逻辑 在高精度仪表与机械传动领域,指针的驱动稳定性直接取决于内部齿轮系统的配合精度。传统的加工方式往往难以消除微米级的齿形误差,导致长期运行中出现卡顿或读数
机械表齿轮组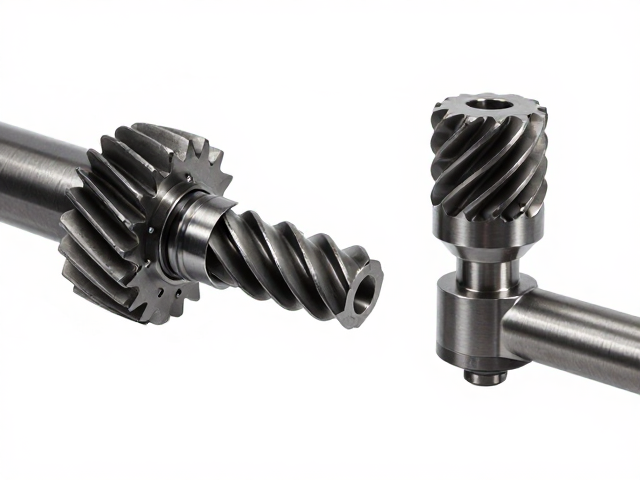
滚齿加工与齿形精密铣削的核心原理差异 滚齿加工基于展成法原理,利用滚刀与工件像齿轮啮合一样进行连续切削,其运动轨迹由机床的螺旋运动合成。这种工艺具有极高的材料去除效率,特别适用于
机械表齿轮组
圆盘精密车削的核心工艺逻辑 高频机芯的振动系统对零件的几何精度有着极其严苛的要求,其中摆轮游丝组件的加工往往依赖于高精度的圆盘车削技术。这种工艺通过多轴联动控制刀具路径,能够在微
机械表摆轮
刀具系统刚性与热变形控制 齿形精密铣削过程中,刀具系统的刚性直接决定了加工过程中的微观振动幅度,进而影响轴孔最终的几何精度。高刚性刀柄与短悬伸刀具的组合能显著降低切削力引起的让刀
机械表齿轮组
轴榫齿形精密铣削的核心技术逻辑 机械表轴榫作为擒纵机构中连接摆轮与机芯的关键传动部件,其几何精度直接决定了整表的等时性与走时稳定性。传统工艺中,轴榫顶部常采用钻石打磨或手工修整,
机械表齿轮组
齿形精密铣削的核心技术逻辑 齿形精密铣削技术依托高精度数控铣削中心,通过五轴联动或专用凸轮轴铣削头,实现对齿轮微观齿廓的高保真还原。该工艺的核心在于刀具路径规划与切削参数的动态平
机械表齿轮组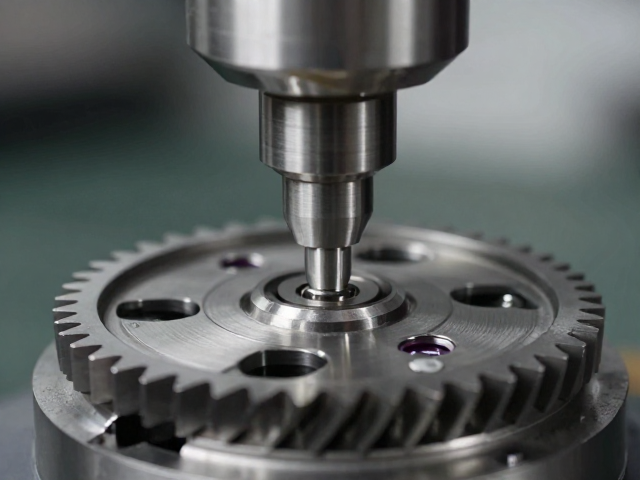
齿形精密铣削工艺如何消除齿轮偏心 齿轮加工过程中的偏心问题,通常源于毛坯定位误差、夹具夹持变形以及机床主轴回转精度不足等多重因素。在精密机械机芯的生产链条中,齿轮作为动力传输的核
机械表齿轮组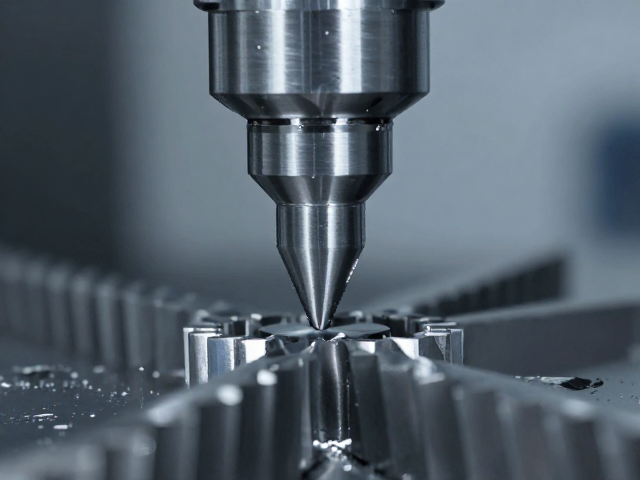
齿形精密铣削的核心技术路径 齿形精密铣削并非简单的材料去除过程,而是基于高精度数控系统与专用刀具几何形状的协同作用。在加工过程中,刀具的刃口形状必须严格对应目标齿形的理论轮廓,通
机械表齿轮组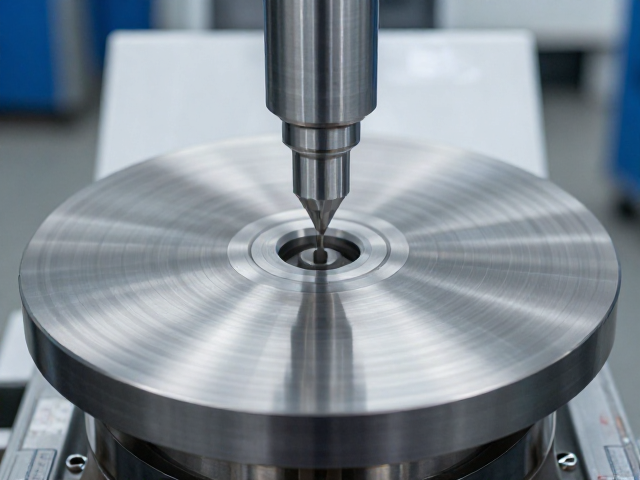
圆盘精密车削工艺的核心控制要素 圆盘类零件在高速旋转设备中承担着关键的结构与传动功能,其几何精度直接决定了整机的运行稳定性。精密车削过程中,刀具路径的规划与切削参数的设定需严格遵
机械表摆轮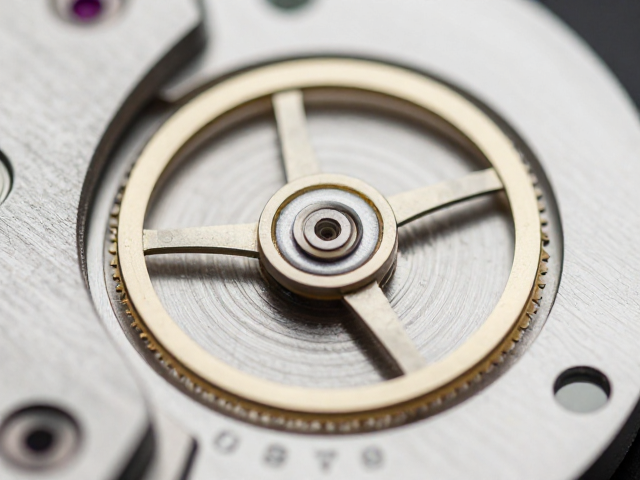
精密车削中的动态平衡与振动抑制 手动机械机芯的摆轮组件在车削过程中面临着极高的精度要求,其直径通常仅为数毫米至十几毫米,且壁厚极薄,整体质量分布对加工误差极为敏感。在高速旋转或动
机械表摆轮「机械表配件」是机械表结构知识的一个入口。这个分类下的内容按部件、结构或使用场景整理,每条只讲清一个具体问题:它是什么、装在哪里、坏了或选错会带来什么表现。分类内的条目按最新发布时间排列,可用上方的分类链接切换到其他方向。
阅读顺序上,先看部件在整枚表里的位置,再对照同分类的其他条目,最后回到选购与保养的实际判断。无法确认的数据不写,涉及个体差异的情况以说明书和专业维修意见为准。