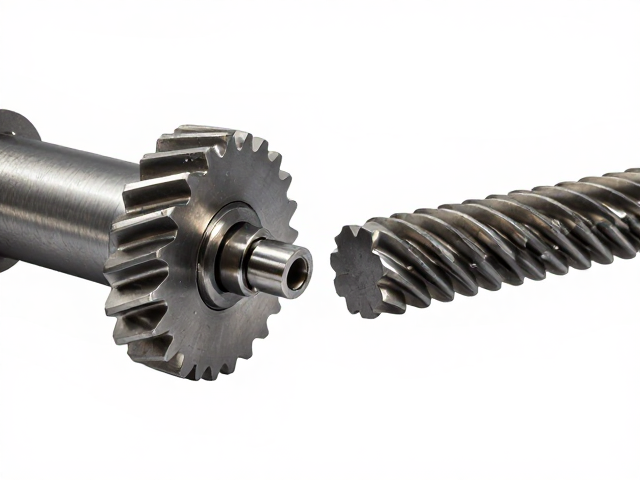
滚齿加工与齿形精密铣削的核心原理差异
滚齿加工基于展成法原理,利用滚刀与工件像齿轮啮合一样进行连续切削,其运动轨迹由机床的螺旋运动合成。这种工艺具有极高的材料去除效率,特别适用于大批量生产中的直齿、斜齿及蜗轮加工。滚刀的刃口形状决定了齿廓形状,因此换刀周期短,调整方便,且刀具寿命相对较长,能够保持稳定的切削力,减少因切削振动导致的表面粗糙度波动。
齿形精密铣削则属于成形法加工,直接使用与齿槽形状相匹配的铣刀进行逐齿切削。该方法不依赖展成运动,而是通过分度盘或数控系统精确控制每个齿位的角度位置。精密铣削的优势在于能够处理非标准齿形、内齿轮以及带有复杂修形要求的特种齿轮。由于每次切削仅形成一个或少数几个齿廓,其热变形影响相对集中,通过高精度的数控补偿,可在小批量或单件生产中实现极高的几何精度和表面完整性。
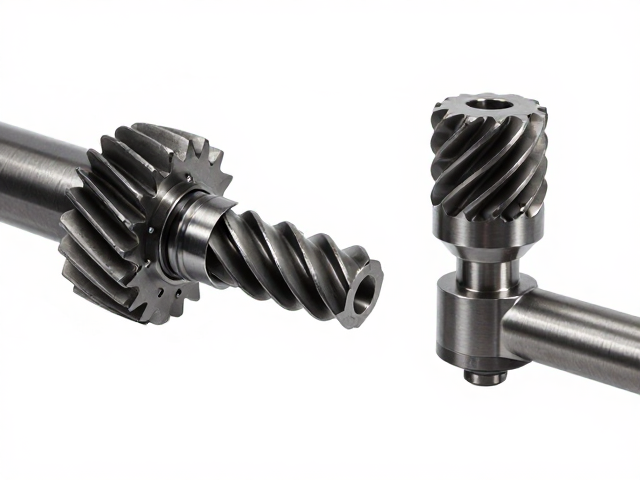
不同齿数规格下的工艺适配性分析
当齿轮齿数较少(通常少于20齿)时,滚齿加工容易出现根切现象,导致齿根强度下降和啮合干涉。此时,精密铣削或插齿工艺更具优势,因为铣削可以通过调整刀具路径或选用专用成型刀具避免根切,同时能更好地控制齿根过渡曲线的质量。对于小齿数硬齿面齿轮,精密铣削还能配合磨削工序,直接获得高精度的齿形,减少后续热处理变形带来的修正成本。
随着齿数增加,滚齿加工的效率优势逐渐凸显,尤其在齿数超过50齿的标准齿轮制造中,其连续切削特性使得生产周期大幅缩短。精密铣削在处理大齿数齿轮时,虽然精度可控,但分度和逐齿切削的过程会导致整体加工时间显著增加,且累积误差可能影响齿距均匀性。对于中等齿数(20-50齿)的齿轮,若对齿形修形(如鼓形齿)有特殊要求,精密铣削仍能通过数控编程实现灵活的修形控制,而滚齿则需依赖刀具的复杂刃磨或专用滚刀。
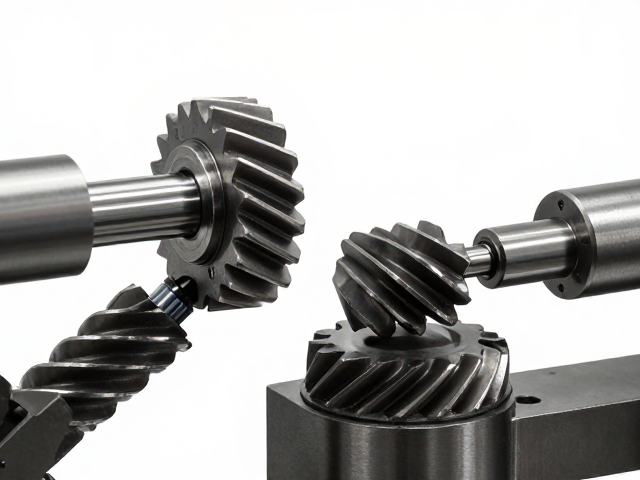
精度等级与表面质量的控制表现
在ISO 13543或AGMA标准中,滚齿加工通常能达到IT7至IT8级的精度,表面粗糙度Ra值一般在0.8-1.6μm之间。其精度稳定性依赖于机床的几何精度和传动链的刚性,在大批量生产中能保持较好的一致性。然而,滚齿后的齿面通常留有微小的螺旋状刀痕,若需达到IT6级或Ra0.4μm以下的高精度要求,往往需要后续进行磨齿或珩齿处理,增加了工序成本和周期。
精密铣削在配备高精度数控系统和刚性主轴的前提下,可实现IT5至IT6级的加工精度,表面粗糙度Ra值可控制在0.2-0.8μm范围内,且无需额外磨削工序。由于铣削过程中切削力方向相对固定,通过优化切削参数和刀具涂层,可有效抑制微裂纹和残余应力。对于高精度传动齿轮,精密铣削能直接通过数控程序实现齿向修形和齿廓修形,从而在最终成品中直接满足高静音、低振动的使用需求,减少了因二次加工带来的定位误差。
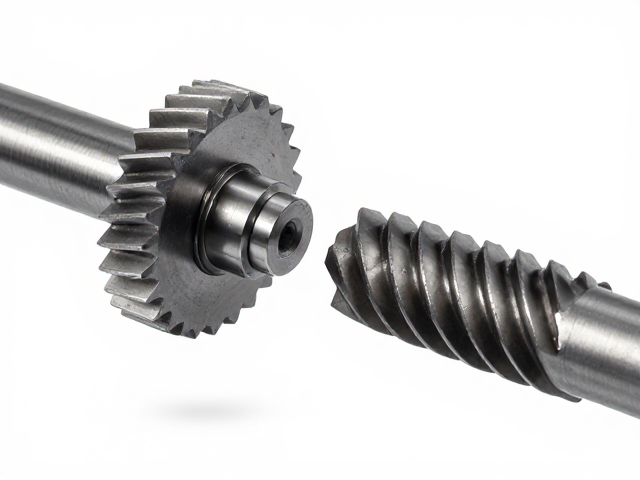
成本结构与生产效率的综合评估
滚齿加工的设备投资相对较低,刀具成本分摊到单件产品中较少,特别适合中等批量以上的生产模式。其连续切削方式使得单位时间内的零件产出率高,人工干预少,自动化程度易于实现。对于常规规格的齿轮,滚齿的综合制造成本通常低于精密铣削,尤其在材料利用率方面,连续切削减少了空行程,降低了能耗和辅助时间。
精密铣削的设备投入较高,尤其是高精度五轴联动铣床或专用齿轮铣床的价格昂贵,且对操作人员的技术要求较高。刀具成本方面,成型铣刀寿命有限,更换频繁,且专用刀具无法通用,增加了库存管理成本。然而,在单件或小批量生产中,精密铣削无需制作专用滚刀,编程即可换型,极大地缩短了准备时间。对于高附加值、高精度要求的特种齿轮,虽然单件工时成本较高,但因其减少了后续磨削工序和废品率,整体交付周期和综合质量成本可能更具竞争力。