避强磁环境下的材料选择与预处理
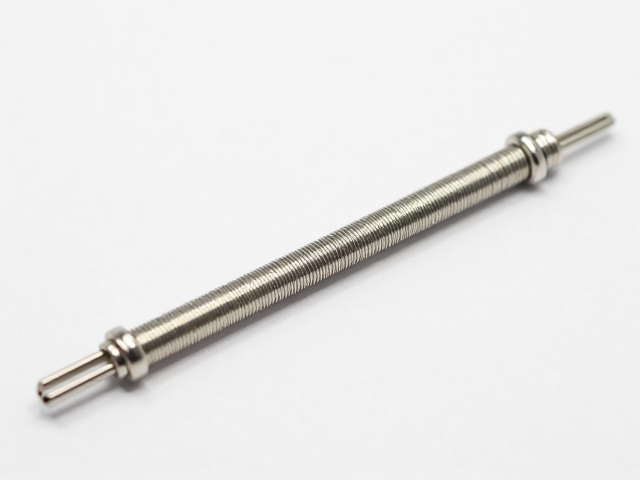
细金属丝在微型弹性元件中的应用场景中,磁场干扰会直接导致材料磁导率变化,进而引发尺寸漂移或应力释放异常。镍基合金(如Inconel 718)或特定牌号的不锈钢(如302、304)在退火状态下具有较低的剩磁,但经过冷加工后,内部晶格畸变可能产生微量磁性。因此,在缠绕工艺启动前,必须对原材料进行严格的磁特性检测,通常要求材料在指定磁场下的磁化强度低于规定的阈值,以确保其在强磁环境下的尺寸稳定性。
预处理环节中,去应力退火是消除材料内部残余应力的关键步骤。通过控制加热温度与保温时间,使金属丝内部的位错重新排列,降低因加工硬化带来的磁各向异性。对于高精度元件,退火气氛需采用高纯度氩气或真空环境,防止表面氧化形成磁性夹杂物。处理后的金属丝需经过超声波清洗,去除表面油污及微粒,避免在后续缠绕过程中因杂质分布不均导致局部磁导率波动,从而保证最终产品的电磁兼容性符合精密仪器要求。
高精度缠绕过程中的力学控制与精度维持
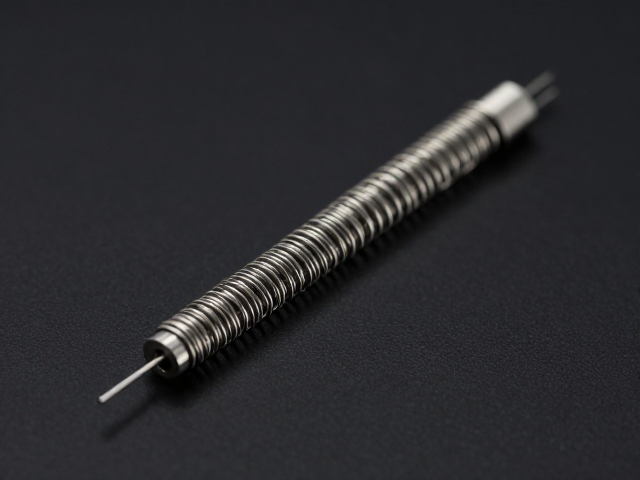
细金属丝的缠绕张力控制直接决定元件的几何精度与弹性性能。在强磁环境中,传统的电磁制动或磁力驱动装置可能受到外部磁场干扰,导致张力波动。因此,建议采用纯机械式张力控制器或气动张力系统,利用摩擦片或摆杆原理提供恒定且稳定的张力。张力值需根据金属丝的直径、材质屈服强度进行精确计算,通常维持在材料弹性极限的20%-50%区间,以防止塑性变形,同时确保缠绕层间贴合紧密,减少空隙导致的共振或磁滞损耗。
缠绕轴的设计与定位精度是影响元件一致性的核心因素。高精度微型弹性元件要求缠绕轴具备极高的同轴度与表面光洁度,通常采用陶瓷或非磁性不锈钢制造,以消除因材料磁性不均引起的局部吸附效应。在缠绕过程中,需引入激光位移传感器实时监测丝径变化与层间高度,结合闭环反馈系统动态调整缠绕速度与进给距离。对于多层缠绕结构,层间需保持严密的间隙控制,避免丝线重叠或错位,确保元件在受力时应力分布均匀,提升其在复杂磁场下的线性响应特性。
后处理工艺对磁性能与精度的稳定作用
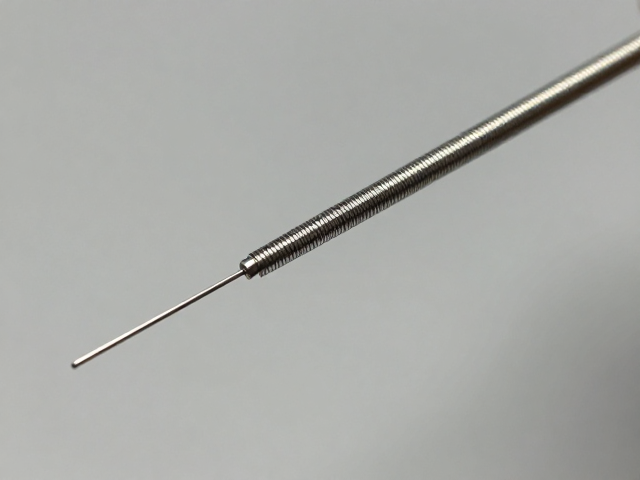
缠绕成型后的元件需经过时效处理以进一步稳定微观结构。在受控温度下进行低温时效,可消除残余应力并细化晶粒,从而降低材料在磁场中的磁致伸缩效应。对于某些对尺寸稳定性要求极高的元件,时效时间可能长达数十小时,期间需定期校准元件尺寸,确保其在热循环过程中不发生不可逆形变。此步骤能有效提升元件在长期强磁环境下的性能一致性,减少因温度变化引起的磁干扰误差。
表面防护处理是防止环境腐蚀与磁性能退化的一道防线。在强磁环境中,元件表面若存在氧化层或腐蚀产物,可能改变局部磁导率,影响整体性能。因此,需采用物理气相沉积(PVD)或真空蒸镀等技术,在元件表面形成均匀的钝化膜或惰性保护层。涂层材料需具备低磁导率与高耐腐蚀性,如特定型号的氧化物陶瓷涂层。处理过程中需严格控制涂层厚度与均匀性,避免因涂层应力导致元件变形或磁性能波动,确保微型弹性元件在极端环境下的长期可靠性。