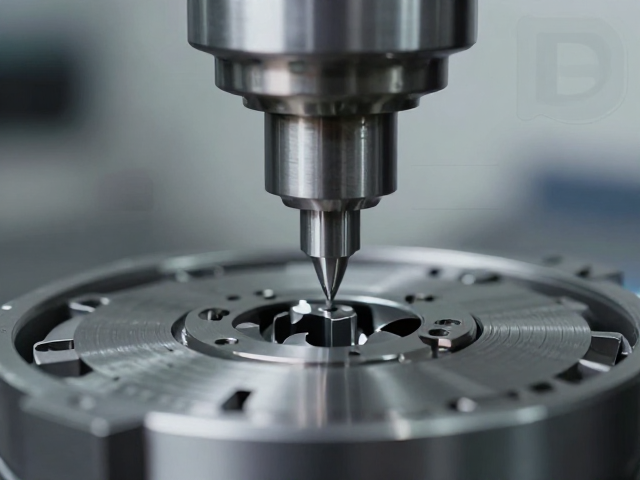
齿形精密铣削的核心工艺逻辑
在高精度仪表与机械传动领域,指针的驱动稳定性直接取决于内部齿轮系统的配合精度。传统的加工方式往往难以消除微米级的齿形误差,导致长期运行中出现卡顿或读数偏差。齿形精密铣削技术通过多轴联动控制与高精度刀具路径规划,能够直接在金属基材上复刻出国标或行业高标准要求的渐开线或摆线齿廓。这种工艺不仅保留了材料原有的机械强度,更通过减少后续打磨工序,避免了因热处理变形或表面应力释放带来的尺寸不稳定问题。
维修级配件的制造难点在于对原始设计公差的严格还原。精密铣削过程中,主轴的高刚性结构与动态平衡性能确保了切削过程的平稳,使得齿面粗糙度可控制在Ra0.4μm以内。这种极低的表面粗糙度意味着齿轮啮合时的摩擦系数显著降低,从而减少了能量损耗和磨损。对于需要频繁校准或高精度读数的设备而言,这种基于物理加工精度的提升,比单纯的装配调整更能从根源上解决指针跳动或迟滞的问题。
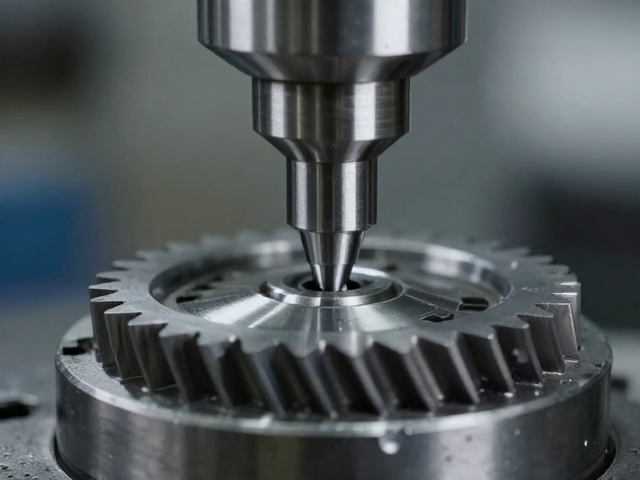
维修级配件的应用场景与价值体现
在工业自动化仪表、精密医疗设备以及高端计时装置中,指针驱动系统常因长期机械疲劳或意外冲击出现损坏。此时,替换件若无法达到原厂般的配合精度,极易引发连锁故障。齿形精密铣削制作的配件,因其几何形状的绝对一致性,能够完美嵌入原有机芯结构中。这种高适配性使得维修过程不再依赖工匠的手工修配,而是实现了标准化的快速替换,大幅降低了维护成本和时间周期。
此类工艺特别适用于那些已经停产或原厂配件供应断绝的老旧设备。通过逆向工程获取原始齿形数据后,利用精密铣削技术重新生成实体配件,使得设备得以恢复原有性能。在实际应用中,经过精密铣削处理的齿轮组在连续运转测试中,其温升幅度和噪音水平均优于常规加工件。这不仅延长了设备的使用寿命,也提升了整体系统的可靠度,为需要长期稳定运行的关键场景提供了坚实的硬件基础。
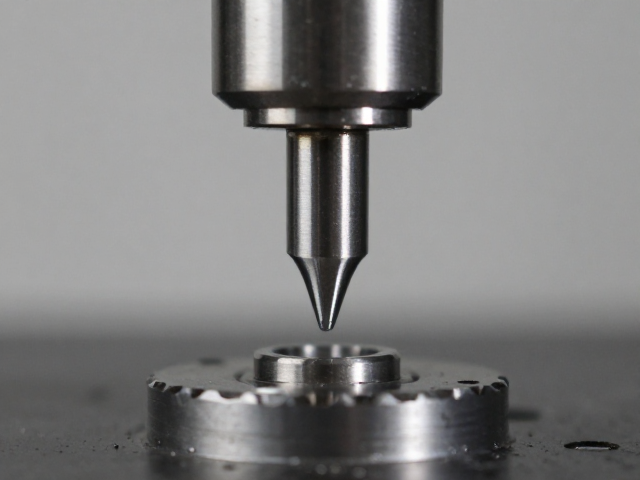
技术参数与质量控制体系
精密铣削的质量控制贯穿于从程序编程到成品检验的全过程。加工前需对原材料进行严格的探伤检测,确保内部无裂纹或杂质,以防止加工过程中出现崩齿现象。在加工环节,机床需定期进行激光干涉仪校准,以保证各轴向的定位精度。切削参数如转速、进给速度和切深需根据材料特性(如不锈钢、铝合金或工程塑料)进行精细化设定,以平衡加工效率与表面质量。
成品检验环节采用全自动影像测量仪对齿形进行三维扫描,数据需与CAD模型进行比对,偏差范围通常控制在±0.005mm以内。此外,每批次配件需经过疲劳测试,模拟数万次的往复转动,以验证齿根强度和啮合稳定性。只有通过所有测试标准的配件才会被认定为符合维修级标准。这种基于数据的量化考核体系,确保了每一枚出厂配件都具有可追溯的质量记录,为后续的应用分析提供真实有效的数据支撑。