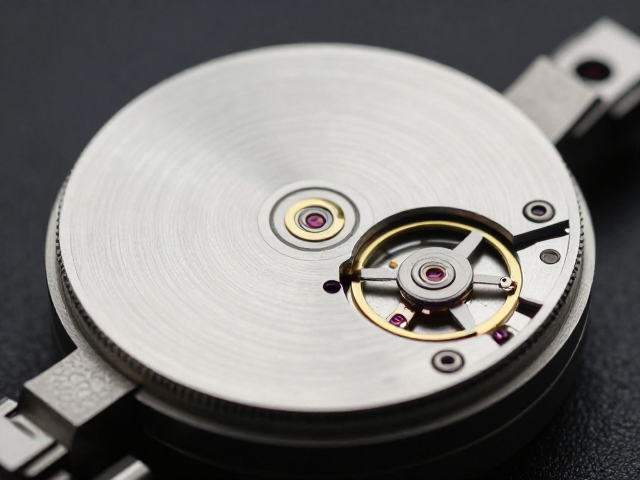
圆盘精密车削的核心逻辑与设备基础
圆盘精密车削并非传统轴类零件的简单加工,而是针对摆轮、游丝夹板等具有高对称性要求的复杂功能机芯核心部件的特种加工工艺。该工艺的核心在于利用多轴联动技术,在一次装夹中完成外圆、端面、槽位及复杂曲面的连续切削,从而最大限度减少因多次定位产生的累积误差。现代高精度数控车削中心通过配备动力刀座和C轴功能,能够模拟铣削动作,这对于处理摆轮辐条、配重螺丝孔以及精密倒角等特征至关重要。
设备的刚性与热稳定性直接决定了最终成品的几何精度。在加工高硬度合金或特殊钢材时,主轴轴承的预紧力控制、冷却液的温度管理以及刀具系统的微量变形补偿都是关键变量。工程师通常采用气浮主轴或高精度角接触球轴承,配合闭环温度控制系统,确保在长时间运行下主轴温升控制在微米级别。这种硬件基础保证了在切削力波动时,刀具仍能严格遵循预设轨迹,为后续复杂的曲面成型提供可靠的物理前提。
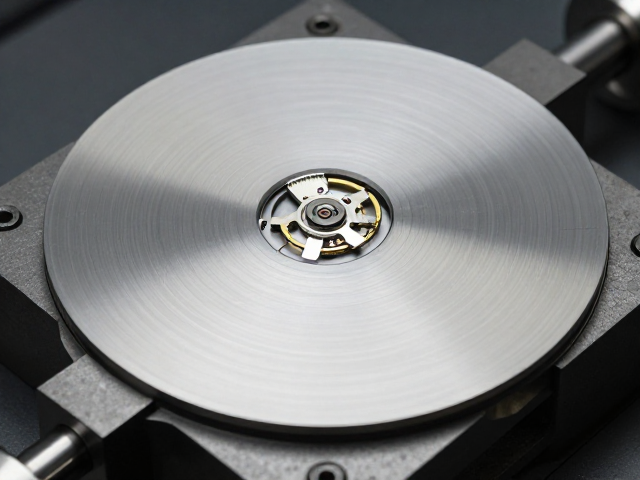
校正摆轮平面的工艺难点与解决方案
摆轮作为机械机芯的“心脏”,其平面度直接影响着等时性误差,是机芯走时精度的决定性因素。在圆盘车削过程中,由于材料内部残余应力释放或夹持力不均,极易导致摆轮盘面发生微弱的翘曲或倾斜。传统的检测手段难以实时反馈加工中的动态形变,因此现代工艺引入了在线激光干涉仪或高精度电容式位移传感器,在切削过程中实时监测盘面起伏,通过算法动态调整刀具Z轴补偿值,实现边加工边校正的效果。
针对不同材质特性的摆轮,校正策略需因地制宜。对于硅质材料,因其脆性较大且弹性模量高,夹持时需采用柔性夹具或真空吸附方式,避免局部应力集中导致微裂纹或变形。而在处理传统的铍青铜或氮化硅材料时,则需优化切削参数,降低切削温度和切削力。通过分段式切削和阶梯式进给,逐步释放材料内应力,再进行一次性的精整车削,能够显著改善摆轮平面的几何一致性,使其平面度误差控制在微米甚至亚微米级别。
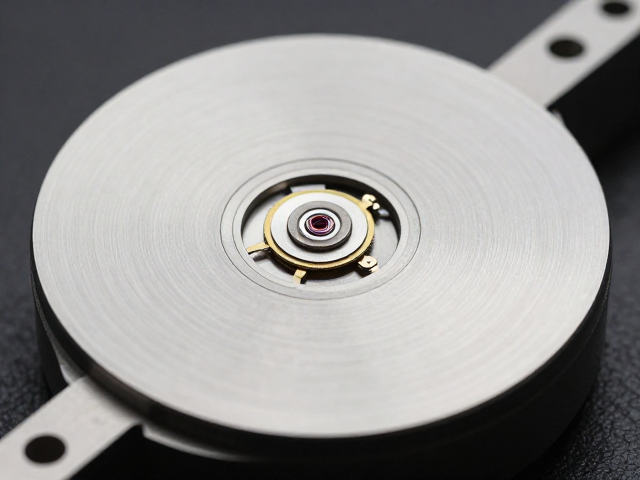
复杂功能机芯的多维加工与表面质量控制
复杂功能机芯中的摆轮往往承载着擒纵机构、快调装置或陀飞轮框架等复杂结构,这些部件在圆盘车削中表现为密集的孔位、非规则曲面及精密配合面。刀具路径规划需遵循最短距离与恒定负载原则,避免刀具在切削过程中的急停急转,从而防止表面产生振纹或刀痕。对于高精度配合面,常采用金刚石刀具进行超精密车削,通过控制刀具刃口半径和进给速度,获得类似镜面效果的表面粗糙度,确保运动部件间的低摩擦配合。
表面完整性不仅关乎外观,更影响长期运行的稳定性。车削过程中产生的微观裂纹、残余应力层及氧化膜会加速疲劳失效。因此,工艺中常包含去毛刺与表面强化步骤。通过超声波辅助清洗去除切削残留,再经精密研磨或抛光处理,消除微观缺陷。同时,严格控制车间环境的洁净度与温湿度,防止粉尘颗粒附着在加工表面造成划伤或污染,确保每一枚经过精密车削的机芯部件都能达到极高的装配精度和耐用标准。