齿形精密铣削的核心原理与几何基础
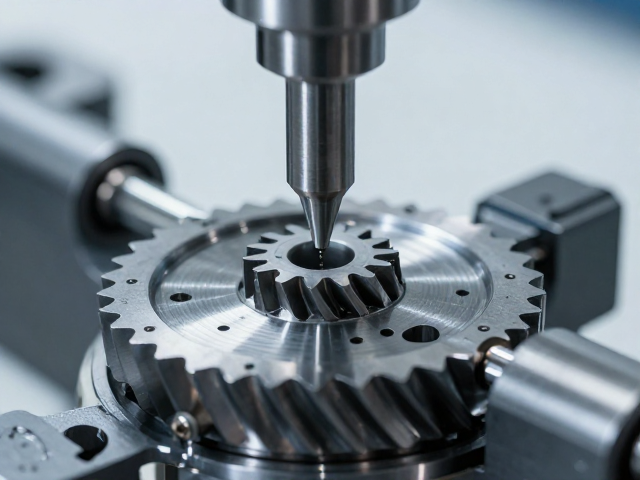
齿形精密铣削依赖于分度头与铣刀盘的精确配合,其核心在于利用分度机构将工件旋转至特定的角度位置,从而在圆周上铣出具有严格等分关系的齿槽。这一过程并非简单的切削,而是基于严密的数学几何关系,确保每一齿的齿顶圆、齿根圆及齿槽宽度严格遵循设计图纸规范。在标准齿轮加工中,铣刀的形状必须与被加工齿轮的齿槽形状完全一致,因此选用正确的刀具号数直接决定了齿形的准确性。
实现齿数一致的关键在于分度头的蜗轮蜗杆传动比设定。以工业通用的1:40分度头为例,当手柄旋转40圈时,主轴恰好旋转一圈。若需加工20个齿,则每铣完一个齿槽后,手柄需转动2圈(40/20=2)。这种严密的机械传动逻辑消除了累积误差,确保了齿距的均匀分布。通过高精度的分度盘与游标刻度,操作者能够精确锁定每一个分度孔位,从而在物理结构上锁定齿数的等分性,为后续的精准传动比奠定几何基础。
刀具选择与切削参数的标准化控制
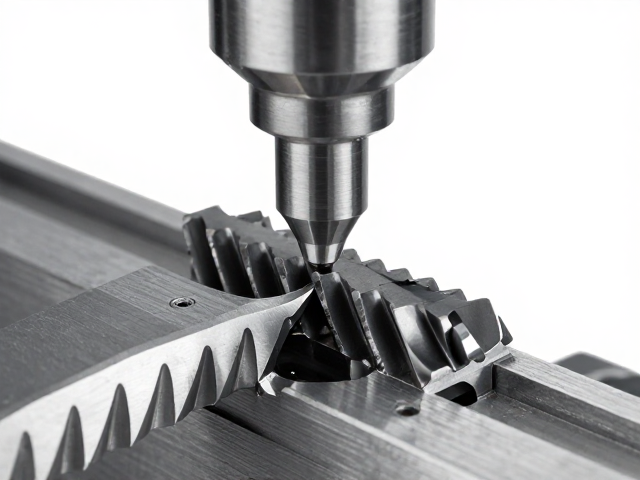
刀具的几何参数与材质选择对齿形精度有着决定性影响。硬质合金立铣刀或成形铣刀需具备极高的耐磨性与尺寸稳定性,以抵抗高速切削下的热变形与磨损。在实际加工中,刀具的前角、后角及刃口锋利度会直接影响齿侧面的光洁度与尺寸精度。若刀具磨损未及时更换或修正,铣削出的齿槽宽度会出现偏差,进而导致齿轮啮合时的侧隙过大或过小,破坏传动的平稳性。因此,建立严密的刀具寿命管理与定期测量机制,是维持齿形一致性的必要手段。
切削参数如主轴转速、进给速度及切削深度需根据工件材料进行严密的匹配计算。对于高强度合金钢,过高的进给速度可能导致切削力激增,引起工件微变形或刀具振动,产生波纹状表面,破坏齿形的微观几何精度。反之,过低的参数可能导致加工效率低下及刀具钝化。通过优化切削液冷却与润滑效果,控制切削区域的温度,可以有效减少因热膨胀引起的尺寸误差。标准化的参数数据库与严格的工艺纪律执行,确保了每一批次零件在微观结构上的高度一致性。
分度误差的消除与传动比的精准实现
传动比的精准实现建立在齿距误差与齿向误差的极小化之上。在精密铣削中,分度板的间隙、蜗杆副的啮合间隙以及主轴轴承的游隙均会引入微小的分度误差。为了消除这些机械间隙的影响,操作中常采用单向趋近分度法,即始终从同一方向旋入分度销,以消除间隙带来的回程误差。此外,采用高精度电子分度头或光栅尺反馈系统,可实时监测并补偿主轴的角度偏差,将分度误差控制在微米级别,从而确保齿轮在啮合过程中严格遵循理论传动比。
齿形的渐开线特性要求齿廓曲线在啮合过程中保持恒定的角速度比。铣削过程中,刀具中心线与工件轴线的相对位置精度至关重要。若存在对中偏差,会导致齿厚不均,一侧齿厚增加而另一侧减小,破坏了渐开线齿廓的对称性。通过高精度的对刀仪与严密的装夹定位,确保刀具切削刃轨迹与齿轮基圆切线的几何关系,能够获得理想的渐开线齿形。这种严密的几何约束,使得齿轮在传递扭矩时,接触点严格沿理论啮合线移动,实现了无冲击、高精度的动力传输。