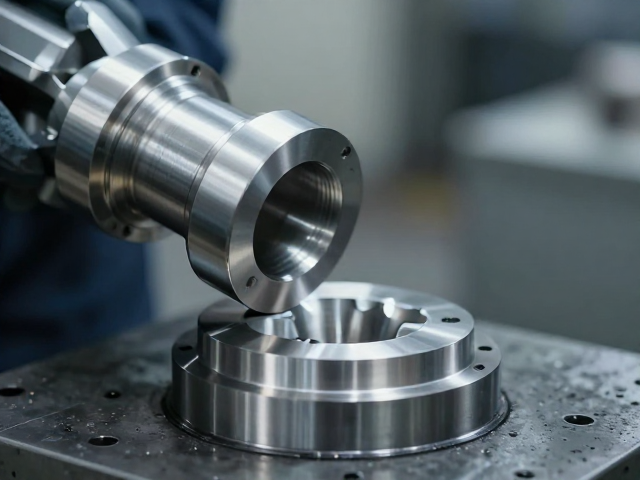
壳体锻压成型中的大腕径适配难点
壳体锻压成型作为精密零部件制造的核心环节,其核心挑战往往集中在大腕径结构的成型稳定性上。所谓大腕径,通常指壳体法兰或连接端部的直径显著大于筒体主体直径,这种几何特征的突变导致金属在塑性变形过程中流动路径复杂。在锻造过程中,金属流线容易在大腕径与筒体交界处出现堆积或断裂,进而引发内部缺陷。传统工艺中,若模具型腔设计未能精准匹配材料的大腕径流动特性,极易产生折叠、充不满或晶粒粗大等质量问题,直接影响后续机加工的尺寸精度和服役寿命。
解决大腕径适配问题,首要步骤在于对坯料几何尺寸与模具型腔的精确计算。通过有限元分析模拟金属在模具内的流动行为,可以确定最佳的预成形步数及中间坯料形状。例如,针对某类液压缸壳体,当腕径比(法兰直径与筒径之比)超过1.5时,通常需要采用多模膛锻造或等温锻造工艺来降低流动应力。工程师需根据材料的高温流动应力曲线,调整锻造温度和变形速率,确保金属能够均匀填充大腕径区域,避免因局部应力集中导致的模具开裂或工件内部裂纹。
拉丝技术在壳体表面处理与尺寸控制中的应用
拉丝技术主要应用于壳体成型后的表面处理及精密尺寸修整,其核心目的是消除锻后表面氧化皮、微裂纹,并提升表面粗糙度,为后续装配提供理想的配合面。在壳体制造流程中,拉丝并非简单的表面打磨,而是通过硬质合金拉丝模对壳体外壁或内壁进行冷拔或旋压式修整。这一过程能够细化表层晶粒,提高材料表面的硬度和耐磨性,同时通过严密的模具间隙控制,实现微米级的尺寸公差修正。对于高精度液压或气动壳体,拉丝后的表面质量直接影响密封件的使用寿命和系统的响应速度。
拉丝过程中的工艺参数控制至关重要,包括拉丝速度、润滑冷却以及模具锥角的选择。过高的拉丝速度会导致摩擦热急剧上升,引起工件表面烧伤或模具过热失效;而过低的速度则会影响生产效率。实际生产中,常采用乳化液作为冷却润滑剂,以平衡散热与减摩需求。此外,模具的磨损管理也是关键,随着拉丝次数的增加,模具内孔尺寸会发生微小变化,需通过在线检测系统进行反馈调节,确保每一批次壳体的外径或内径严格符合设计公差要求,通常高精度壳体的表面粗糙度需控制在Ra0.4μm以内。
工艺协同与质量控制体系构建
大腕径适配与拉丝技术并非孤立存在,二者在壳体制造流程中存在着严密的逻辑关联。大腕径锻压成型决定了壳体的宏观几何形状和内部组织性能,而拉丝技术则在此基础上进行微观修正和表面强化。若锻压阶段的大腕径成型不均,导致表面存在较深的凹坑或组织疏松,后续的拉丝工艺将难以完全消除这些缺陷,甚至可能因应力释放导致工件变形。因此,建立从坯料加热、多工步锻压到精密拉丝的全流程质量控制体系,是确保壳体最终性能稳定的关键。
现代制造环境中,数据追溯与过程监控已成为标准配置。通过在锻压生产线部署压力传感器和位移传感器,实时采集锻造过程中的载荷-位移曲线,可即时判断大腕径填充情况。在拉丝环节,利用激光测径仪对壳体进行全检,确保尺寸一致性。这种基于数据反馈的工艺优化,使得企业能够精准识别大腕径成型中的波动源,并动态调整拉丝模具的选型与工艺参数。通过整合锻压与拉丝两大核心工序的数据,形成闭环控制,有效提升了壳体产品的良品率和长期服役可靠性,满足了高端装备对精密零部件的严苛要求。