壳体锻压成型工艺解析
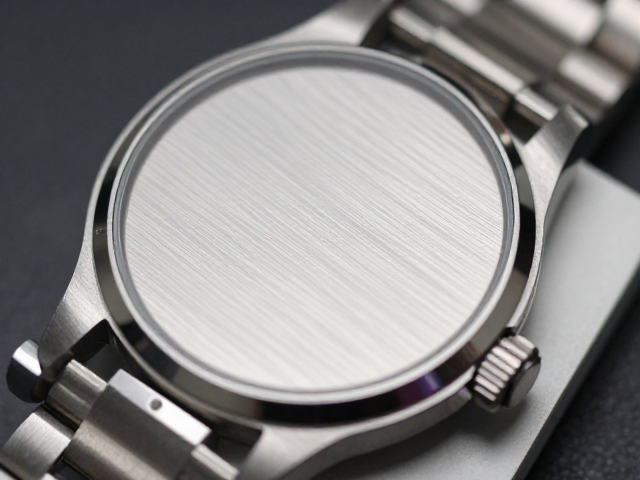
壳体锻压成型是金属加工中通过模具对坯料施加压力,使其发生塑性变形从而获得预定形状和尺寸的关键工序。该工艺利用金属在室温或高温下的再结晶特性,通过冲头与凹模的相对运动,使材料沿径向流动填充模腔。常见的锻压方式包括正挤、反挤和复合挤压,不同方式适用于不同材质和结构复杂度的表壳生产。例如,不锈钢表壳常采用冷锻技术,以获得极高的表面光洁度和尺寸精度;而钛合金或铝合金表壳则多采用热锻,以改善材料的流动性并减少开裂风险。
在锻压过程中,润滑与模具寿命管理直接影响成型的稳定性。高性能润滑剂能显著降低摩擦系数,防止材料表面划伤,同时起到散热作用,避免模具因过热而失效。现代生产线中,高精度数控锻压机配合自动送料机,可实现每秒数次的高频冲压,确保每一枚表壳的壁厚均匀度和同心度符合高标准要求。此外,坯料的预热处理状态(如退火软化)也是决定锻压成功与否的前置条件,未经适当软化的硬态材料极易在高压下产生微裂纹,导致后续工序中断。
表壳缝隙清洁与拉丝处理全攻略
表壳缝隙清洁是确保精密装配与外观质感的基础步骤,主要应对锻压或CNC加工残留的油污、金属碎屑及氧化层。工业级清洁通常采用超声波清洗技术,利用高频声波在清洗液中产生空化效应,深入表耳、表冠与表壳连接处的微小缝隙,剥离顽固污渍。清洗介质多选用环保型水性清洗剂或高纯度异丙醇,配合加热升温以增强溶解能力。清洗后需经过高压纯水漂洗和热风干燥,确保无残留水渍,防止后续拉丝过程中因水分导致的不均匀腐蚀或斑点。
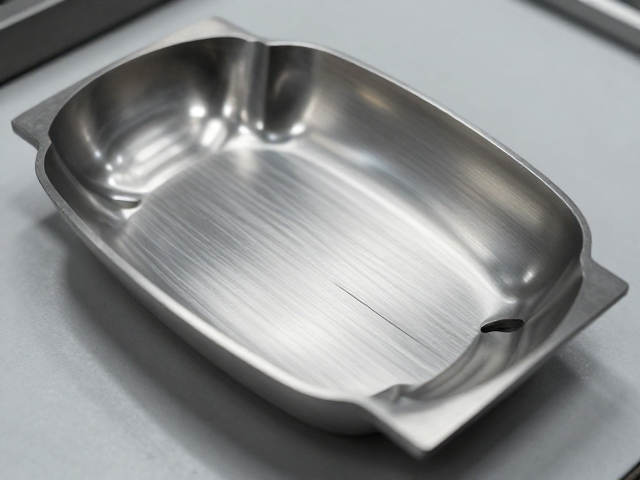
拉丝处理旨在通过机械摩擦在表壳表面形成均匀、细腻的线性纹理,提升视觉层次与抗指纹能力。常用的拉丝工艺分为手工拉丝与机械滚筒拉丝,其中机械拉丝因一致性高而成为主流。操作时,表壳固定在旋转夹具上,通过带有指定目数(如240#至800#)的尼龙刷或砂带进行单向或交叉摩擦。拉丝深度需严格控制,过深易积累污垢,过浅则无法体现质感。处理完成后,表壳表面需经过去毛刺和抛光处理,消除拉丝边缘的锐角,再进行钝化或PVD镀膜,以增强耐腐蚀性与耐磨性,最终呈现符合高端制表标准的精致外观。