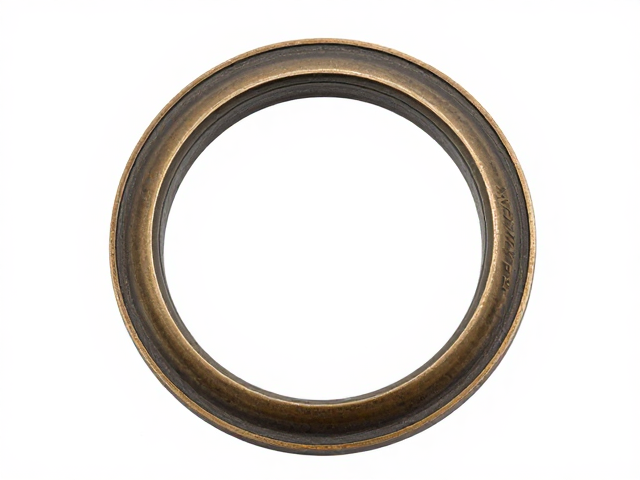
青铜表圈圆环冲压成型工艺的核心流程解析
青铜表圈的冲压成型通常始于一套严密的模具设计与坯料预处理工序。在金属板材进入冲压机之前,需对原材料进行退火处理以消除内应力,确保铜合金在后续受力过程中具备足够的延展性,避免因硬度过高导致开裂或回弹失控。模具设计阶段需精确计算拉伸系数,青铜材质因其独特的晶体结构,在多次冲压中容易产生加工硬化,因此往往需要设置多道次冲压工序,从粗成型到精成型逐步逼近最终轮廓。
冲压过程中的压力控制与润滑条件直接决定了表圈成型的表面质量与尺寸稳定性。专业的生产线会采用专用的成型润滑剂,减少模具与青铜板材之间的摩擦系数,防止划痕产生。同时,冲压机的吨位需根据青铜板材的厚度、抗拉强度以及成型深度进行动态调整。过大的压力可能导致板材变薄甚至破裂,而压力不足则无法使材料充分贴合模具型腔,造成圆环外径或内径尺寸偏差,直接影响后续装配精度。
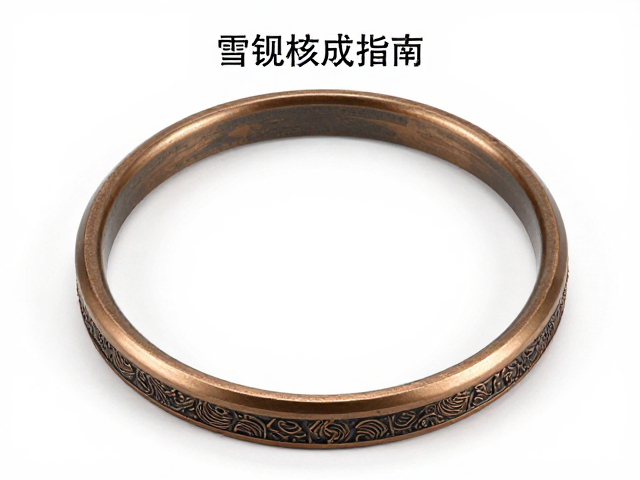
关键尺寸参数的核对标准与检测方法
表圈圆环的外径、内径以及高度是冲压成型后必须核对的核心几何参数。通常情况下,青铜表圈的外径公差控制在±0.05mm至±0.1mm之间,具体数值需依据精密机械结构的设计图纸确定。使用高精度气动量仪或光学影像测量仪可对这些线性尺寸进行非接触式或接触式测量,以消除人为操作误差。对于高精度要求的钟表组件,还需核对圆环的同心度,确保外圆与内孔的中心重合度符合精密装配要求,避免安装后出现偏摆现象。
除了线性尺寸,表圈的厚度均匀性与平面度也是质量控制的重点。青铜材料在冲压过程中可能会出现局部变薄或翘曲现象,因此需使用千分尺多点测量壁厚,并通过平面度检测仪评估表圈表面的平整程度。若发现局部厚度不均,需回溯冲压模具的磨损情况或润滑分布是否均匀。此外,圆环的切边宽度及切口平整度也需符合工艺规范,确保后续打磨与抛光工序能均匀去除毛刺,维持表圈整体的几何完整性。
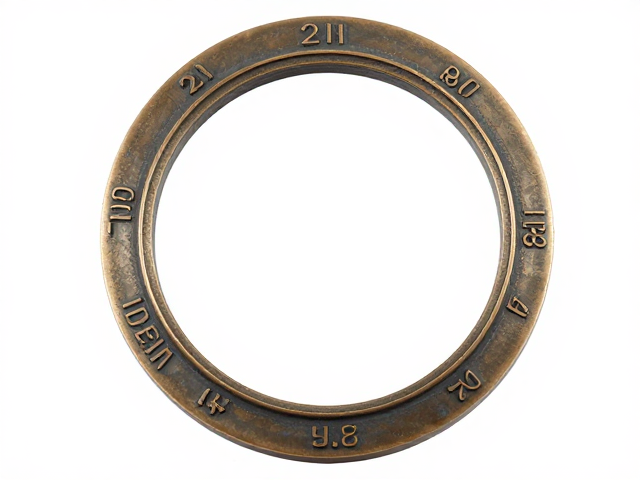
成型后处理与表面质量管控
冲压成型后的青铜表圈通常伴随着微观裂纹或表面氧化层,需经过精细的打磨与抛光处理。这一阶段主要使用柔性砂轮或滚筒抛光设备,去除冲压过程中产生的毛刺和轻微划痕。操作过程中需严格控制研磨介质的粒度与转速,避免过度去除材料导致尺寸超差。对于需要高光泽度的表圈,还需进行多级抛光流程,从粗抛到镜面抛光逐步提升表面光洁度,确保金属光泽均匀一致。
表面处理后的表圈需进行严格的目视检查与仪器检测,以确认无残留缺陷。重点观察是否有因抛光不均导致的色差、砂眼或压痕。同时,需检测表圈在抛光过程中的尺寸变化,确保最终成品尺寸仍落在公差范围内。部分工艺要求对表圈进行钝化处理,形成一层致密的保护膜,以增强耐腐蚀性能。这一步骤需严格控制化学溶液的浓度与处理时间,防止过度腐蚀影响尺寸精度或表面质感。