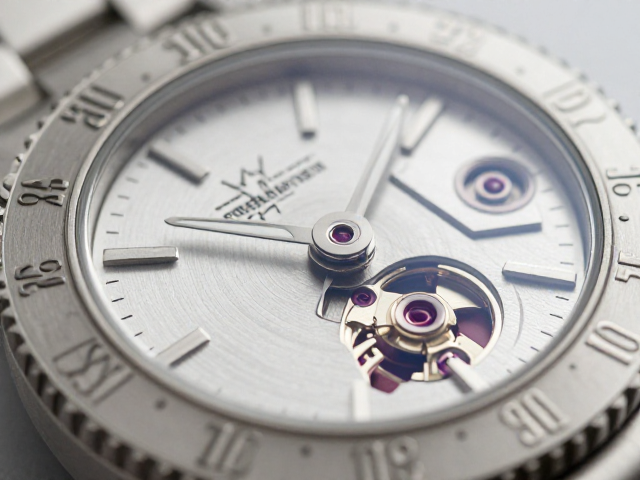
高精度圆环冲压成型的核心工艺控制
机械表圆环(通常指表圈或关键定位环)的冲压成型是决定外观精度与结构强度的基础环节,其核心在于模具设计与材料特性的精准匹配。选用316L精钢或陶瓷复合材料作为基材时,材料延展率与回弹系数会直接影响最终成型的几何公差。在冲床操作中,需严格控制冲压力度与模具闭合高度,确保圆环在经历塑性变形后,内径与外径严格遵循设计图纸,通常要求外径公差控制在±0.05mm以内,以应对后续精密装配的需求。
成型过程中的润滑与退火处理对消除金属内应力至关重要。未经充分退火的冲压件在后续加工中极易出现微裂纹或尺寸不稳定现象,因此需根据材料厚度设定标准的退火温度与保温时长。现代自动化产线常采用多工位级进模,通过一次冲压完成落料、拉深、整形等工序,这种连续性生产模式不仅提升了效率,更通过模具的高刚性结构减少了因震动导致的同心度偏差,为后续刻度对位奠定严密的物理基础。
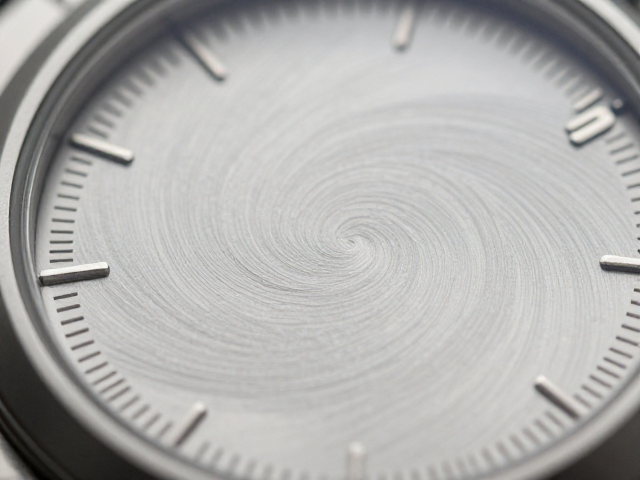
刻度对位校准的精密定位逻辑
刻度对位校准是将视觉美学与机械精度结合的关键步骤,其核心在于解决“零位”基准与刻度间距的等分问题。在自动化校准设备中,高精度CCD视觉传感器会捕捉圆环上的初始定位标记,通过算法计算出色差与角度偏差。对于常见的120刻度或60刻度设计,设备需确保每个刻度间隔的角度误差小于0.1度,这种微观级别的对位精度直接决定了表盘读数的准确性与视觉上的均衡感。
实际校准过程中,常采用激光打标或微凹雕刻技术将刻度附着于圆环表面。激光聚焦光斑需控制在微米级别,以避免热影响区扩大导致边缘模糊。对位系统会在打标前进行动态补偿,根据圆环旋转时的微小跳动实时调整激光发射角度。这种动态校准机制确保了即使在批量生产中,不同批次圆环的刻度起始点也能保持高度一致,满足高端机械表对细节近乎苛刻的视觉标准。
检测标准与质量控制体系
质量控制在圆环制造中表现为严密的数据追踪与物理检测,而非主观判断。使用高精度影像测量仪对成型后的圆环进行全尺寸扫描,重点检测同心度、平面度以及刻度位置的坐标数据。合格品需满足ISO相关精密机械加工标准中的形位公差要求,例如同心度误差通常需控制在0.02mm以内,以确保圆环在装入表壳时不会出现偏摆。
除了尺寸检测,表面微观缺陷的检查同样不可或缺。在高倍显微镜下,刻度边缘不得出现毛刺、崩边或氧化色差。对于陶瓷材质圆环,还需进行硬度测试与抗冲击性验证,确保其在日常佩戴中不易因碰撞产生结构性损伤。所有检测数据需实时上传至制造执行系统(MES),形成可追溯的质量档案,任何偏离标准阈值的产品会自动进入隔离区进行根本原因分析,从而从流程上杜绝不良品流入下一工序。