壳体锻压成型工艺的核心逻辑与材料特性
壳体锻压成型是机械制造中提升零部件力学性能的关键环节,其核心在于利用金属在再结晶温度以上的塑性变形能力,通过模具施加压力改变材料形状。这一过程不仅细化了金属晶粒,还使纤维组织沿特定方向分布,从而显著提高了壳体的强度、韧性和抗疲劳性能。相较于传统的切削加工,锻压成型减少了材料浪费,实现了近净成形,特别适用于航空航天、汽车发动机以及重型机械中高负荷部件的生产需求。
材料的选择直接决定了锻压工艺的参数设定与最终成品的质量表现。常见的壳体锻压材料包括中碳合金钢、不锈钢、钛合金以及高温合金等。不同材料具有各自的流变特性,例如316L不锈钢在锻造过程中需要精确控制加热速率以避免晶界氧化,而钛合金则对变形温度和应变速率极为敏感。在实际生产中,必须根据材料的化学成分和相变规律,制定严密的热处理与锻造曲线,以确保内部组织均匀,消除偏析,为后续工序奠定坚实基础。
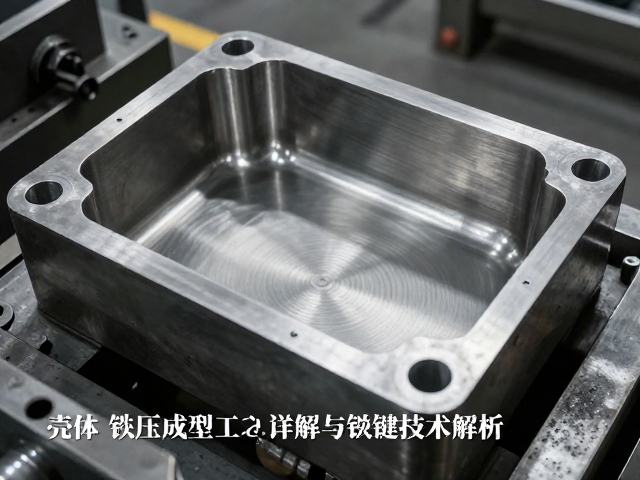
热锻压成型的关键控制要素与设备应用
热锻压成型通常在金属再结晶温度以上进行,这一工艺阶段能够有效降低材料的变形抗力,使复杂形状的壳体得以顺利成型。控制加热温度、保温时间和变形速率是热锻的核心。温度过高会导致晶粒粗大甚至过烧,温度过低则易引发开裂。现代锻造设备如多工位螺旋压力机或高速锤,通过高精度的力控系统和模具温控技术,实现了对成形过程的实时监控,确保了壳体壁厚均匀性和尺寸精度。
在热锻过程中,模具的设计与润滑技术起着决定性作用。模具型腔的几何形状需经过严密的有限元分析模拟,以预测金属流动路径,防止折叠、充不满等缺陷。同时,高性能润滑剂的应用不仅能减少模具与工件间的摩擦,还能起到隔热保护作用,延长模具寿命。对于大型壳体件,常采用多工步锻造,包括制坯、预锻和终锻,每一步骤都需精确计算金属体积分布,确保材料充分填充模具型腔,形成致密的金属流线。
拉丝前处理与表面质量控制
拉丝工艺前的表面预处理是保证壳体表面质量的关键步骤,直接影响后续加工的效率与成品外观。经过锻压成型的壳体表面通常存在氧化皮、脱碳层及微观不平整,这些缺陷必须通过酸洗、喷砂或机械抛光等手段去除。酸洗溶液通常由硫酸、盐酸或专用复合酸组成,需严格控制浓度与反应时间,以避免基体金属过腐蚀。喷砂处理则利用金刚砂或氧化铝颗粒冲击表面,去除顽固氧化层并形成均匀的微观粗糙度,增强后续涂层附着力或润滑效果。
表面检测与缺陷识别在拉丝前处理中占据重要地位。利用目视检查、渗透检测或涡流检测技术,可及时发现壳体表面的裂纹、划痕或凹坑。对于高精度要求的壳体,还需通过三坐标测量仪检测几何尺寸偏差,确保符合图纸公差要求。任何未经处理的表面缺陷在拉丝过程中都可能被放大,导致线材断裂或表面质量恶化。因此,建立严密的表面质量检验标准流程,是确保拉丝工序顺利进行的先决条件。
拉丝成型机理与工艺参数优化
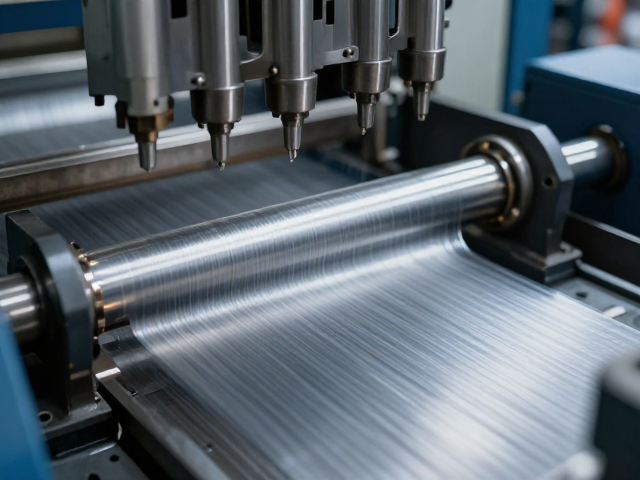
拉丝成型是通过模具孔道对金属材料施加拉拔力,使其产生塑性变形从而获得预定截面形状和尺寸的过程。对于壳体类零件的衍生加工或精密管件制备,拉丝过程中的摩擦力、变形功及温升效应需精确平衡。模具角度的设计至关重要,通常包括定径带、压缩区和平滑区,合理的模具锥角可减少金属流动阻力,降低拉拔力,防止材料断裂。润滑体系的选择也需匹配拉丝速度与材料特性,水基润滑剂适用于高速拉丝,而油性润滑剂则多用于高精度或高合金材料。
工艺参数的优化需结合材料力学性能与设备能力进行动态调整。拉拔力、模具磨损及管材伸长率是核心监控指标。随着拉丝次数的增加,材料发生加工硬化,强度升高但塑性下降,因此常需在中间工序设置退火处理,以恢复材料的塑性并消除内应力。退火温度和时间需根据材料再结晶动力学确定,确保晶粒细化且无异常长大。通过数值模拟软件预测金属流动行为,可进一步优化模具设计与拉拔制度,减少残余应力,提高壳体或管材的尺寸稳定性。
锻压与拉丝的协同效应与质量保障
锻压成型与拉丝工艺在精密制造中常形成互补关系,前者提供优异的整体力学性能,后者实现高精度的尺寸控制与表面光洁度。对于某些复杂壳体组件,可能先通过锻压获得接近最终形状的毛坯,再经过局部或整体拉丝处理以优化微观组织或获得特殊几何特征。这种工艺组合能有效克服单一工艺的局限性,如锻压难以获得极高表面质量,而拉丝难以处理大截面体积变化。通过科学规划工艺路线,可实现性能与精度的双重提升。
质量控制体系贯穿从原材料入库到成品出厂的全过程。每批次材料需进行化学成分分析、力学性能测试(如拉伸、冲击、硬度)及无损检测。在生产过程中,实时监控锻造压力、温度曲线及拉拔速度,记录关键数据以便追溯。成品壳体需进行尺寸全检、金相组织分析及表面缺陷复检,确保符合相关行业标准。建立完善的质量管理体系,结合统计过程控制(SPC)技术,持续优化工艺参数,减少变异,是保证壳体锻压与拉丝成型一致性与可靠性的根本保障。