壳体锻压成型工艺要点
壳体锻压成型过程中的温度控制是决定材料微观组织演变的核心因素。加热过程需严格遵循等温或非等温锻造规范,确保坯料在模具接触前达到设定的始锻温度区间,通常需通过红外测温仪实时监测表面温度,避免因局部过热导致晶粒粗大或欠热引发折叠缺陷。保温时间的计算需结合坯料截面积与加热介质特性,确保芯部温度与表面温差控制在允许范围内,从而保证金属流动性的均一性,减少因内外温差导致的残余应力集中。
模具设计与润滑策略直接影响成型精度与寿命。模具型腔表面需进行精密磨削及喷丸处理,以提升表面光洁度并增强润滑剂附着能力。在锻压过程中,润滑剂的选择需依据材料特性及变形量确定,常用润滑剂需在高温下形成稳定的隔离膜,防止金属与模具直接粘连。模具预热同样关键,预热至200-300℃可有效降低坯料冷却速率,减少温降导致的变形抗力增加,同时降低模具热疲劳裂纹产生的风险,确保批量生产中的尺寸稳定性。
多轴加工优化与防水圈定期检查指南
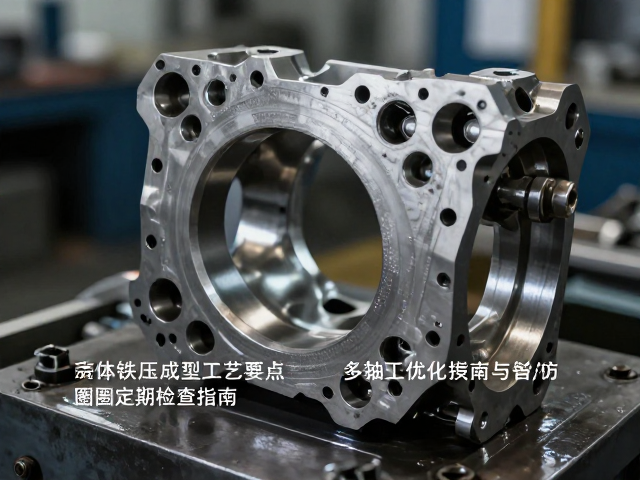
多轴加工过程中,刀具路径规划与切削参数匹配是提升效率与精度的关键。针对壳体复杂曲面特征,需采用五轴联动技术避免刀具干涉,通过优化刀具姿态角减少悬伸长度,提高刚性。切削速度、进给速率及切深需依据材料硬度与刀具涂层特性进行动态调整,例如在加工高强度合金时,适当降低进给率并采用微量润滑冷却方式,可有效抑制切削热积聚,防止工件表面产生烧伤或微观裂纹,确保形位公差符合设计要求。
防水圈的定期检查需建立严密的视觉与尺寸检测流程。检查时需重点观察密封圈表面是否存在裂纹、压痕、变形或老化硬化现象,使用高倍放大镜辅助识别微细缺陷。尺寸测量需采用高精度卡尺或影像测量仪,核对外径、线径是否符合图纸公差要求,特别要注意观察密封唇口是否因长期压缩永久变形导致回弹不足。对于发现轻微磨损但尺寸合格的防水圈,需结合实际装配受力情况评估其密封效能,严禁使用存在明显物理损伤或材质劣化的部件,确保装配后的密封可靠性。