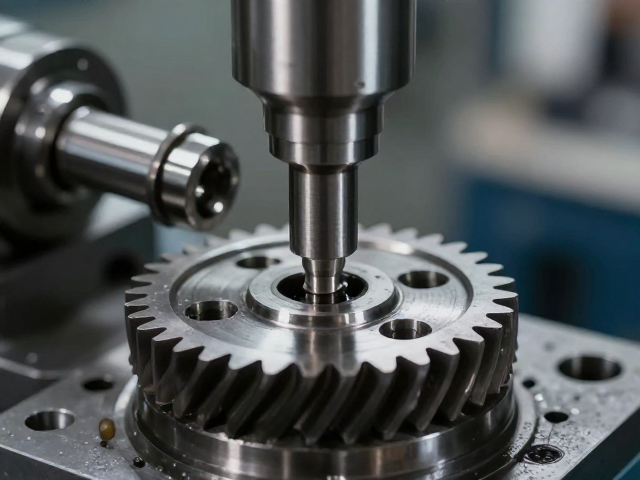
齿形精密铣削工艺的核心原理与优势
齿形精密铣削技术利用多轴联动数控机床,通过高精度成型铣刀对轴榫表面进行微量切削,以恢复原始几何轮廓。该工艺的核心在于消除传统堆焊修复中因热输入过大导致的基材金相组织改变,从而保留轴体原有的疲劳强度。在修复过程中,刀具路径严格遵循渐开线或摆线齿廓模型,确保每一刀的切深与进给速率均经过严密的力学计算,避免产生残余应力集中。
相较于传统的电弧堆焊或喷涂后磨削,精密铣削能够实现微米级的尺寸控制,表面粗糙度通常可控制在Ra0.4μm以内。这种高精度的修复方式不仅缩短了后续精加工的时间,还显著提升了齿轮与轴榫配合面的接触刚性。对于高转速、重载工况下的传动部件,这种基于材料去除而非材料添加的修复逻辑,能有效防止修复层在交变载荷下出现剥落或断裂风险。
损坏齿轮更换前的诊断与评估流程
在确定修复方案前,必须对受损轴榫进行严密的无损检测,常用超声波探伤或磁粉探伤识别内部裂纹或微观缺陷。若发现基材存在贯穿性裂纹或严重腐蚀坑,精密铣削将无法作为有效手段,此时需考虑整体更换或重新锻造。对于表面磨损、轻微崩齿或轴径缩小的情况,则可通过三坐标测量机获取实际尺寸数据,对比原始设计图纸,确定需要去除的材料厚度及修正量。
评估过程中还需结合齿轮的热处理状态进行分析。若原始齿轮经过渗碳淬火处理,修复区域的硬度梯度需与基体保持一致。通过硬度计多点测试,确认受损区域未出现软化或硬化不均现象。只有当基材完整性满足力学性能要求,且磨损量在工艺允许范围内时,才能进入铣削修复阶段。这一严密的前置评估能避免无效加工,确保修复后的部件能够承受实际工况下的扭矩传递。
高效更换损坏齿轮的操作策略
修复轴榫后,齿轮的安装效率直接影响整体维护周期。采用液压热装法替代传统的机械敲击,可消除装配过程中的冲击损伤。通过油槽加热齿轮内孔,利用热膨胀原理使孔径略大于轴径,随后迅速将修复好的轴榫推入,冷却后形成严密的过盈配合。此方法避免了敲击导致的端面变形,确保了齿轮与轴榫的同轴度,从而减少运行时的振动与噪音。
在装配过程中,需同步检查键槽配合状态。若键槽因长期冲击出现扩孔或变形,需使用专用铣削工具恢复其尺寸精度,或采用修配键进行补偿。安装完成后,立即进行动态平衡测试,通过振动分析仪监测齿轮在低速旋转下的振动频谱,确认无异常冲击信号。这种严密的装配与验证流程,确保了修复后的传动系统在投入生产后能保持稳定的运行状态,大幅降低了因装配不当导致的二次故障率。