金属坯冲压成型与分针孔径的加工难点
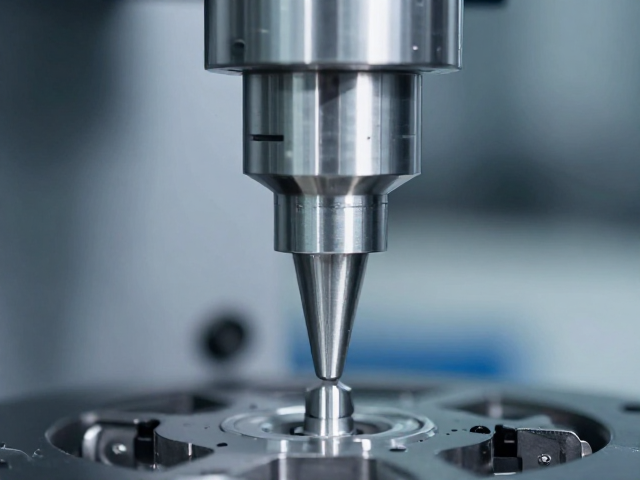
金属坯料经过冲压成型后,其微观组织往往伴随着加工硬化和残余应力,这使得后续针对分针孔径的精加工面临严峻挑战。分针作为精密仪表的核心部件,其孔径尺寸精度通常要求控制在微米级别,且需保证极高的同轴度与表面光洁度。传统的冲压工艺虽然能高效完成毛坯成型,但孔径边缘容易产生毛刺、微裂纹或轻微变形,直接进行常规切削加工极易因材料应力释放导致尺寸不稳定,进而影响最终产品的装配精度和使用寿命。
针对这一痛点,CNC精加工技术提供了从去应力到精密成型的完整解决方案。通过引入高精度的数控车床或加工中心,能够对冲压后的坯料进行二次定位与加工。这种工艺路径不仅规避了手工装夹带来的误差累积,还能利用高速主轴和刚性刀柄系统,有效抑制加工过程中的振动。对于高硬度或高韧性金属材料,合理的切削参数设定与刀具路径规划,是确保分针孔径在去除加工硬化层后,仍能保持几何形状稳定性的关键所在。
CNC精加工的核心工艺策略
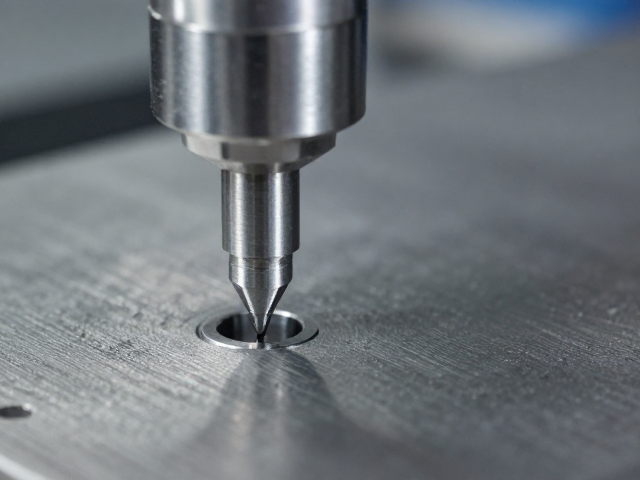
在具体的CNC加工环节中,刀具的选择与切削参数的优化起着决定性作用。针对分针孔径的精加工,通常选用高刚性、高耐磨性的硬质合金或涂层刀具,以应对冲压后材料可能存在的硬度不均现象。切削速度、进给速率以及切深需经过严密的计算与验证,旨在以最小的切削力去除多余材料,减少热变形对孔径精度的影响。例如,采用分层切削策略,先以较大余量快速去除主体材料,再逐步缩小余量进行半精加工与精加工,能够有效控制累积误差。
冷却与润滑系统的稳定运行是保障加工精度的另一项基础要素。在高速切削过程中,摩擦产生的热量会导致工件局部温升,进而引起热膨胀,直接影响孔径尺寸的准确性。因此,应用微量润滑(MQL)或高压内冷技术,能够迅速带走切削区的热量,并清除切屑,防止切屑粘附或堆积对已加工表面造成划伤。此外,恒温车间的环境控制也是不可忽视的一环,稳定的环境温度有助于维持机床几何精度及工件尺寸的一致性,确保每一批次产品的加工质量处于可控范围内。
质量控制与检测验证体系
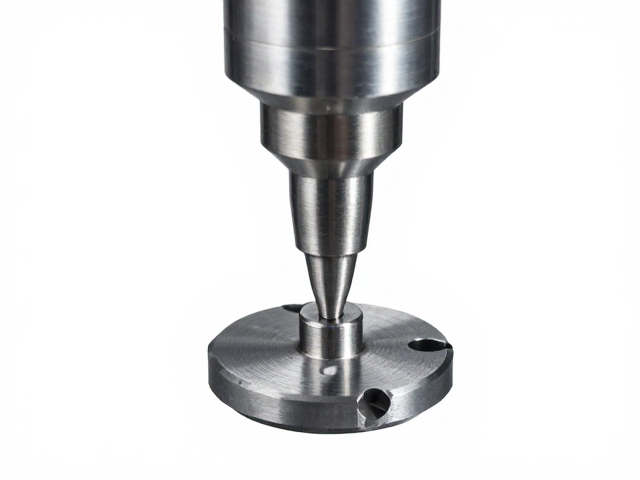
高精度的分针孔径加工离不开严密的在线检测与离线验证流程。在CNC加工过程中,部分高端设备已集成在线测量探头,可在加工间隙实时采集孔径数据,通过反馈机制自动补偿刀具磨损或热漂移带来的偏差。这种闭环控制策略极大地提升了加工过程的稳定性,减少了因人工检测滞后导致的废品率。对于关键尺寸,需建立严密的公差带管理,确保加工结果严格符合设计图纸要求,而非依赖经验判断。
离线检测阶段,通常采用高精度气动量仪、光学投影仪或三坐标测量机(CMM)对成品进行全方位检验。气动量仪以其非接触、高灵敏度的特点,成为孔径尺寸快速筛查的有效工具;而三坐标测量机则能精确评估孔径的圆度、圆柱度以及与基准面的位置公差。所有检测数据需如实记录并形成可追溯的质量档案,通过统计分析工艺过程的受控状态,及时发现潜在异常。这种基于数据驱动的质量管理体系,确保了分针孔径加工过程的每一个环节都处于严密的监控之下,为高精度零部件的产出提供坚实保障。