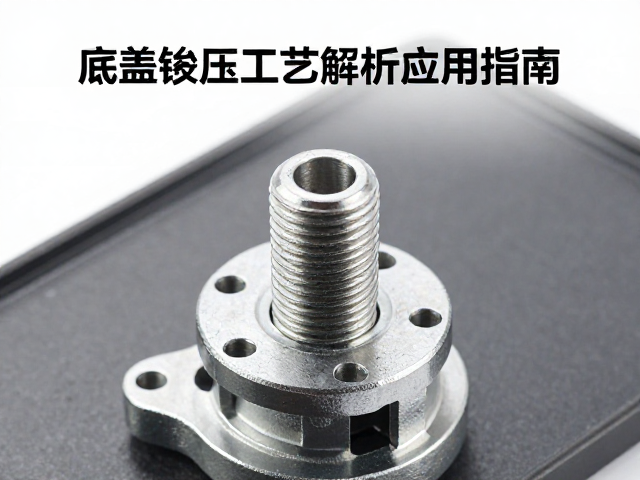
底盖锻压成型工艺的核心流程解析
底盖作为压力容器或管道连接系统中的关键密封组件,其制造质量直接决定了整体结构的承压能力与密封可靠性。锻压成型技术通过金属塑性变形原理,在常温或高温状态下利用模具对坯料施加巨大压力,使其流动填充模腔,从而获得预定形状与尺寸的零件。相较于传统的切削加工,锻压工艺能显著改善金属内部的纤维组织分布,消除铸造缺陷,使底盖在微观结构上呈现出连续且致密的流线型特征,进而大幅提升材料的抗疲劳强度和冲击韧性。
在实际生产环节中,加热温度控制与模具预热是决定成型效果的关键变量。以常见的碳钢或低合金钢底盖为例,加热温度通常需精确控制在奥氏体区,范围多在1050℃至1200℃之间,以确保金属具备良好的塑性变形能力。随后,坯料被送入多工位压力机或锻压设备中,在数吨至数千吨的压力作用下完成预成形与终成形。这一过程不仅要求压力机的吨位匹配零件尺寸,还需精确计算润滑剂的涂抹量与分布,以减少模具磨损并防止金属流动不均导致的折叠或裂纹缺陷。
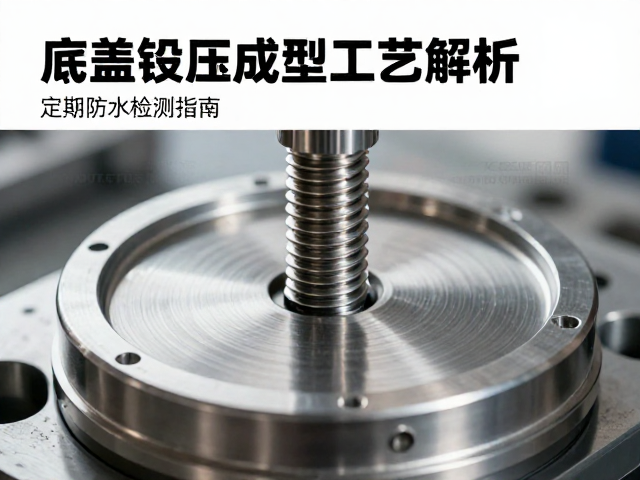
螺纹锁紧结构的力学设计与配合标准
螺纹锁紧结构是底盖与主体容器实现刚性连接与密封的核心部位,其设计需严格遵循国家标准GB/T 192至GB/T 195关于普通螺纹的基本尺寸规范。螺纹的牙型角、中径、螺距以及旋合长度均需经过严密的公差配合计算,以确保在高压环境下能够传递足够的轴向预紧力。常见的连接形式多采用细牙螺纹或梯形螺纹,细牙螺纹具有自锁性能好、连接强度高的特点,适用于需要频繁拆装或承受振动载荷的场景;而梯形螺纹则因传动效率高,常用于大型高压容器的主密封连接。
为了确保锁紧过程中的受力均匀,螺纹表面的粗糙度通常要求达到Ra 1.6μm至Ra 3.2μm,以避免因局部应力集中导致螺纹根部断裂。在装配过程中,拧紧力矩的控制至关重要,过大的力矩可能导致螺纹滑牙或底盖变形,而力矩不足则无法形成有效的密封比压。工程实践中常采用扭矩系数法进行控制,通过测量摩擦系数并结合设计预紧力,计算出标准的拧紧力矩值。此外,部分高安全性场景会在螺纹连接处配合使用防松垫片或涂抹厌氧密封胶,以增强长期运行下的抗松动能力,确保密封界面的完整性。
定期防水检测的关键指标与执行规范
防水检测是验证底盖密封性能及整体结构完整性的必要手段,其核心目的在于发现微裂纹、砂眼或密封面损伤等潜在缺陷。常规的检测方法包括水压试验与气密性试验,其中水压试验因介质不可压缩且安全性较高,常被作为首选方案。根据相关压力容器安全技术监察规程,水压试验的压力通常为设计压力的1.25倍,试验过程中需缓慢升压至试验压力,保持规定时间(通常不少于30分钟),期间检查底盖与法兰结合面、螺纹连接处及本体有无渗漏、变形或异常声响。
除了压力测试,目视检查与无损检测也是防水检测体系中的重要环节。在清洁底盖表面后,利用荧光渗透检测或磁粉检测技术,能够精准识别表面开口缺陷。对于螺纹部位,还需检查螺纹牙型是否完整、有无锈蚀或机械损伤,并确认密封垫片或O型圈的安装状态是否规范。检测记录的留存与数据分析同样重要,通过对比历史检测数据,可以追踪密封性能的变化趋势,及时评估底盖的使用寿命与剩余强度,为后续的维护或更换提供科学依据。