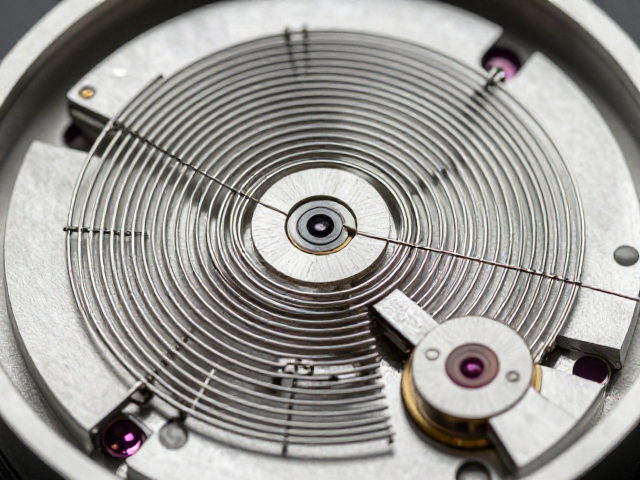
游丝几何形态对摆轮振荡周期的物理干预
摆轮游丝组件作为机械机芯的心脏,其等时性表现直接取决于摆轮在不同振幅下回摆周期的的一致性。细金属丝的缠绕工艺,具体指游丝末端卷曲部分(即“过轮圈”)的制作精度,是决定这一性能的关键微观变量。当游丝在受到外力扰动或受到磁场干扰时,其整体形状会发生微小形变,若游丝末端卷曲不良,会导致游丝在伸缩过程中发生横向偏移或相互干涉,进而改变有效摆长,破坏振荡的等时性。
工艺的核心在于确保游丝在工作过程中保持严密的同心度与垂直度。优质的细金属丝缠绕工艺要求游丝末端卷曲部分(Pausenkopf)具有极低的偏心率和完美的圆整度。在微观尺度下,任何因缠绕不均导致的不对称性,都会在摆轮高速摆动时转化为非对称的摩擦力矩和惯性力差异。这种差异使得摆轮在顺向与反向摆动时的恢复力不完全一致,从而导致走时误差随振幅变化而波动,这是机械腕表在精密计时领域必须克服的基础物理障碍。
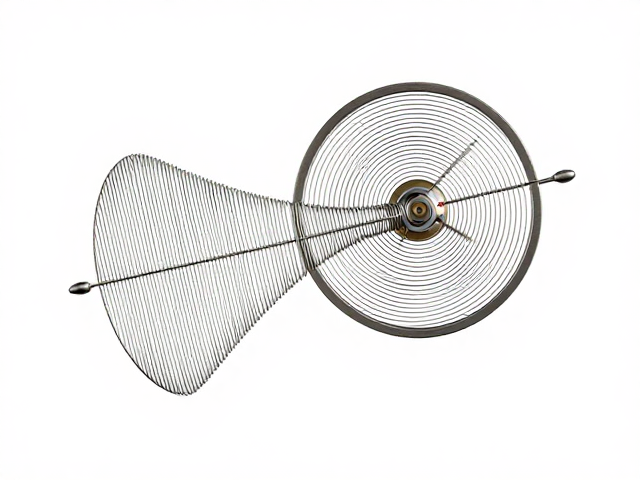
等时性误差的微观成因与工艺补偿机制
在机械机芯的等时性研究中,振幅的变化会显著影响走时精度,而游丝末端卷曲的形状直接决定了游丝在最大振幅下的受力状态。当摆轮振幅较大时,游丝外端点会向外扩张,若此时末端卷曲部分(Pausenkopf)存在不对称或扭曲,游丝线圈之间可能发生接触或摩擦,导致有效长度发生不可控变化。这种由几何形状缺陷引起的长度变化,会直接导致摆轮振荡频率偏离理论值,造成快慢针调整失效或走时不稳定。
为了消除这种由工艺缺陷导致的等时性误差,现代精密加工技术采用了高精度的CNC加工或手工精修技术来塑造游丝末端。通过激光焊接或精密机械成型,确保游丝末端卷曲部分与游丝主体平滑过渡,且各圈之间保持均匀的间距。这种工艺使得游丝在受到不同方向和大小的力矩时,能够严格遵循胡克定律,保持弹性形变的线性关系。只有当游丝在三维空间内的运动轨迹保持绝对稳定,机芯才能在不同佩戴状态下提供稳定的时间基准。
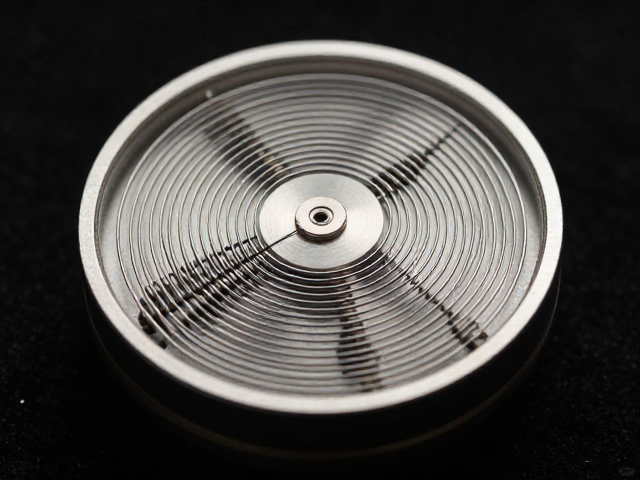
精密制造中的公差控制与材料应力释放
细金属丝的材料特性与加工过程中的应力残留,会深刻影响最终摆频的稳定性。游丝通常由硅、铌锆合金或特殊钢制成,这些材料在经历拉制、退火和成型过程中会产生内部应力。如果缠绕工艺中的热处理或定型步骤控制不当,残留应力会在机芯运行中定期释放,导致游丝形状发生微小但持续的改变,进而引起摆频漂移。因此,等时性表现不仅依赖于几何形状的完美,更依赖于材料微观结构的稳定。
现代制造标准对游丝末端卷曲的同心度公差有着极其严格的要求,通常控制在微米级别。通过高精度的检测仪器,如光学投影测量仪,对游丝组件进行全方位扫描,确保其在静态和动态负载下均无结构性缺陷。这种严密的公差控制,使得游丝在受到冲击或温度变化时,能够保持原有的几何形态,从而维持摆轮振荡周期的恒定。只有当每一个微观细节都经过严密的计算与验证,机械机芯才能在复杂的使用环境中保持卓越的等时性表现。