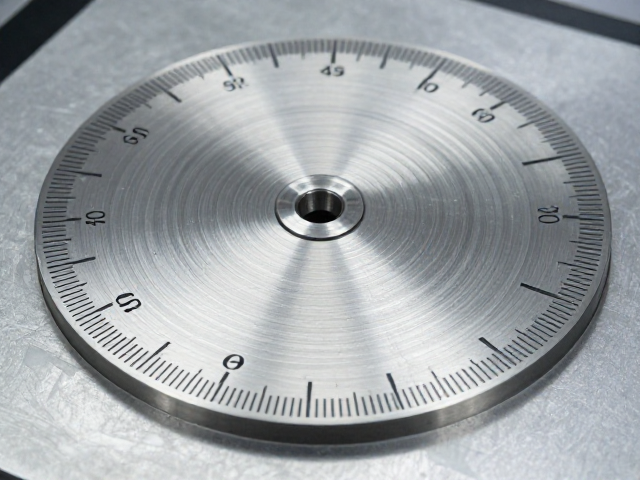
60分钟刻度圆环冲压成型工艺解析
精密计时仪器中的分钟刻度圆环通常采用高韧性不锈钢或铝合金板材作为基材,其冲压成型是确保刻度精准分布与结构强度的核心环节。该工序多采用连续模或级进模进行高速冲压,模具型腔需经过精密研磨以匹配微米级的公差要求。在冲压过程中,板材经历剪切、拉深、弯曲等多重变形,需严格控制模具间隙,防止材料边缘出现毛刺或微裂纹,这些微观缺陷会直接影响后续电镀层的附着力及整体外观质量。
成型后的圆环需经过严格的尺寸检测,重点验证外径、内径及厚度的一致性,确保每一枚刻度位置的几何精度符合设计规范。对于高精度要求的场景,冲压后常伴随一次或多次整形工序,以消除材料内应力导致的微量变形。这种物理成型方式能够保证圆环在长期佩戴或使用过程中保持形态稳定,为后续表面处理提供平整、均匀的基体,是决定产品最终良率的关键步骤。
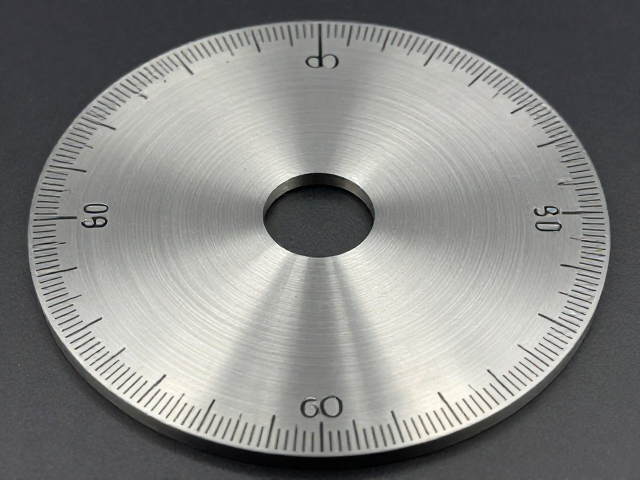
电镀处理在刻度圆环中的应用细节
电镀工艺旨在提升圆环的耐腐蚀性、耐磨性及视觉美感,常见工艺涵盖真空离子镀、水电镀或PVD(物理气相沉积)。针对不锈钢基材,常选用PVD技术沉积钛、氮化钛等硬质薄膜,这种技术能在低温下形成致密涂层,硬度可达HV2000以上,显著优于传统水电镀层。电镀过程中,前处理至关重要,需通过超声波清洗彻底去除表面油污与氧化皮,再经活化处理暴露金属活性位点,以确保涂层与基体结合力达到行业标准。
涂层厚度的控制直接影响产品寿命与光学效果,精密刻度圆环的镀层厚度通常控制在0.5至2微米之间。过厚可能导致涂层脆性增加,在跌落或碰撞中易剥落;过薄则无法提供足够的防护屏障。电镀后需进行严格的附着力测试,常用划格法或胶带剥离试验验证涂层完整性。此外,不同颜色镀层(如黑色、金色、玫瑰金)需精确控制气体比例与电流密度,确保色泽均匀且无色差,满足高端腕表或精密仪器对外观一致性的严苛要求。
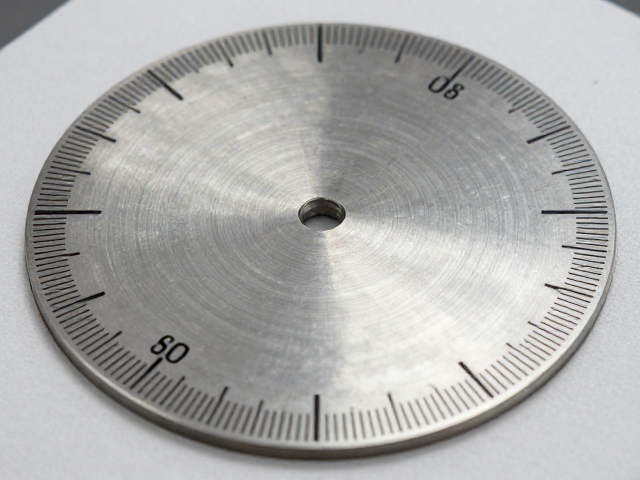
喷砂处理对表面质感与功能的优化
喷砂处理通过高压气流携带金刚砂、玻璃珠或陶瓷颗粒冲击圆环表面,形成均匀细腻的亚光纹理,有效降低表面反光,提升视觉层次感。对于刻度区域,喷砂可消除冲压留下的细微刀痕,使刻度边缘更加柔和清晰,减少光线反射造成的视觉干扰。喷砂介质的粒径选择需精细匹配,通常使用120-180目介质处理主体表面,而刻度凹槽内部则需采用遮蔽保护后,使用更细介质或局部喷砂,以保留凹槽底部的原始光洁度,确保刻度填充油墨后的附着力与清晰度。
喷砂后的表面粗糙度(Ra值)需控制在0.4-0.8微米范围内,这一区间既能提供优异的涂层附着基础,又能避免过度粗糙导致电镀液滞留或形成针孔。处理过程中需实时监控喷枪角度与距离,确保圆环曲面受力均匀,避免出现暗斑或过度磨损。喷砂后需进行彻底除尘,利用高压空气或等离子清洗去除残留颗粒,防止其在后续电镀或组装过程中造成污染或划伤。这种表面处理方式不仅提升了产品的工艺质感,更在功能层面增强了耐磨性与抗指纹能力。
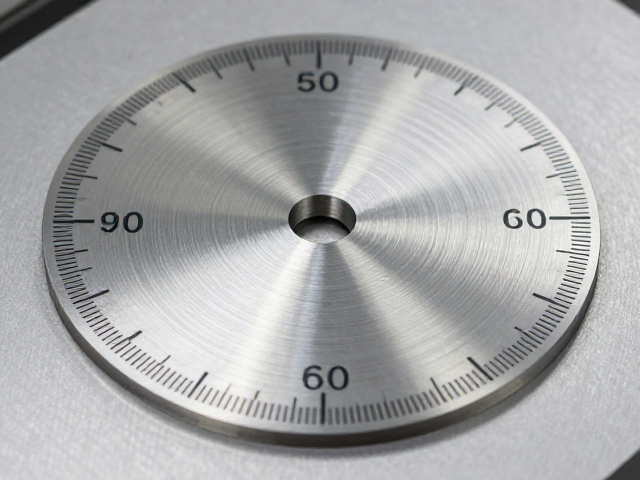
工艺协同与质量控制标准
冲压、电镀与喷砂并非孤立工序,其协同效应决定了最终产品的综合性能。例如,喷砂前的冲压整形效果直接影响喷砂均匀性,而电镀前的喷砂粗糙度则决定了涂层寿命。在生产过程中,需建立严密的工序间检验机制,对半成品进行全尺寸测量与外观抽检。关键控制点包括冲压后的去毛刺效果、喷砂后的清洁度以及电镀前的活化状态。任何一道工序的偏差都可能在后续环节被放大,导致批量不良。
行业通用标准如ISO 9215(手表涂层耐磨性测试)或ASTM B368(盐雾测试)常被用于评估圆环的综合质量。实际生产中,企业需根据产品使用场景设定内部标准,如针对高频使用场景,要求盐雾测试时间超过24小时无红锈,耐磨测试达到规定摩擦次数后镀层无脱落。数据记录需完整可追溯,从原材料批次到具体工艺参数(如冲压压力、喷砂气压、电镀电流)均需录入系统,以便在出现异常时快速定位根源。这种基于数据驱动的质量管理体系,是保障高精度刻度圆环一致性与可靠性的基石。