激光切割在金属坯料预处理中的精度控制
激光切割技术通过高能量密度光束对金属坯料进行非接触式加工,其核心优势在于能够精确控制切缝宽度与热影响区,这对于后续冲压成型工序至关重要。在NH35机芯表针的生产链条中,原材料通常为高纯度铜合金或不锈钢薄板,激光束聚焦后的光斑直径可控制在0.1毫米至0.3毫米之间,这种微观尺度的加工能力直接决定了表针初始轮廓的几何精度。相较于传统冲裁工艺,激光切割无需依赖物理模具,避免了模具磨损导致的尺寸偏差,使得每一批次坯料的边缘一致性保持在微米级别,为高精度装配奠定基础。
工艺参数的设定直接影响金属坯料的微观组织结构,过高的功率密度可能导致切口氧化或挂渣,进而影响后续电镀或抛光效果。实际生产中,操作人员需根据板材厚度调整激光功率、切割速度以及辅助气体压力,例如使用氮气作为保护气体可有效防止铜合金表面氧化,保持材料原有的金属光泽与延展性。这种精细化的过程控制确保了坯料在进入冲压环节前,其物理性能与几何形态均处于最佳状态,从而减少因材料缺陷导致的废品率,提升整体生产效率与成品稳定性。
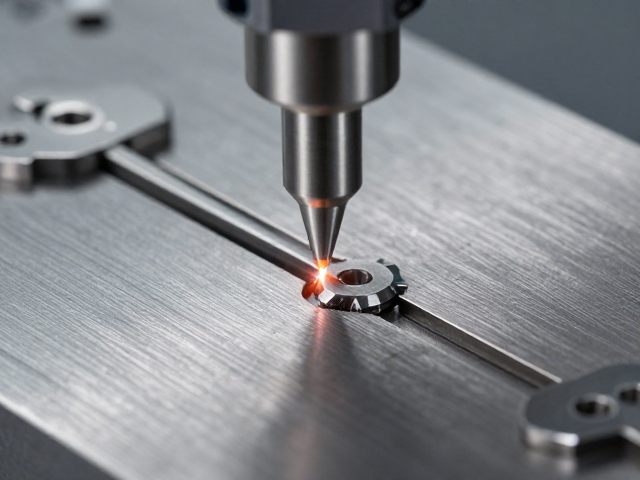
精密冲压成型工艺对表针形态的塑造
冲压成型是利用模具对激光切割后的金属坯料施加巨大压力,使其发生塑性变形以获得预定形状的关键步骤。在NH35机芯表针的生产中,冲压模具的设计需严格遵循表针的流线型特征,确保力分布均匀,避免局部应力集中导致材料开裂或厚度不均。高精度冲压设备通常配备自动送料系统与精密导向机构,能够实现每分钟数百次的稳定冲压动作,每一次冲压的行程精度控制在±0.005毫米以内,这种极高的重复定位精度保证了批量生产中表针尺寸的一致性。
冲压过程中的材料流动与变形行为会显著影响表针的最终力学性能,特别是对于需要承受长期旋转惯性的时针与分针而言,材料的硬化特性至关重要。通过控制冲压次数与退火工艺,可以有效调节表针的硬度与韧性平衡,使其既具备足够的刚性以抵抗弯曲,又拥有良好的弹性以应对冲击。此外,冲压后的表针边缘往往存在微小毛刺,需经过精密去毛刺工序处理,以确保在机芯内部运转时不会与其他部件产生摩擦干涉,保障机芯运行的流畅性与耐用性。
高精度加工中的尺寸公差与形位公差管理
NH35机芯表针的高精度要求体现在严格的尺寸公差与形位公差控制上,中心孔直径、针身直线度以及针尖位置误差均需符合精密机械标准。在实际加工中,采用光学影像测量仪或激光扫描设备对成品表针进行在线检测,实时监控关键几何参数,确保每一枚表针的中心孔与针身轴线的同轴度误差控制在0.01毫米以内。这种严密的公差管理体系不仅依赖于高精度的加工设备,更需要稳定的环境温度与湿度控制,以消除因环境波动导致的测量误差与材料形变。
形位公差的控制还涉及表针在装配后的动态平衡性能,过大的不平衡力会导致机芯走时不稳定或增加齿轮磨损。因此,在冲压与成型过程中,需通过优化模具结构与冲压路径,减少材料内部的残余应力,防止表针在长期使用中发生翘曲或变形。同时,针身的表面处理工艺,如喷砂、抛光或电镀,也会影响表针的最终尺寸与重量分布,需在工艺设计中预留足够的补偿余量,确保经过表面处理后的表针仍能满足高精度装配要求,实现机芯整体性能的最优化。