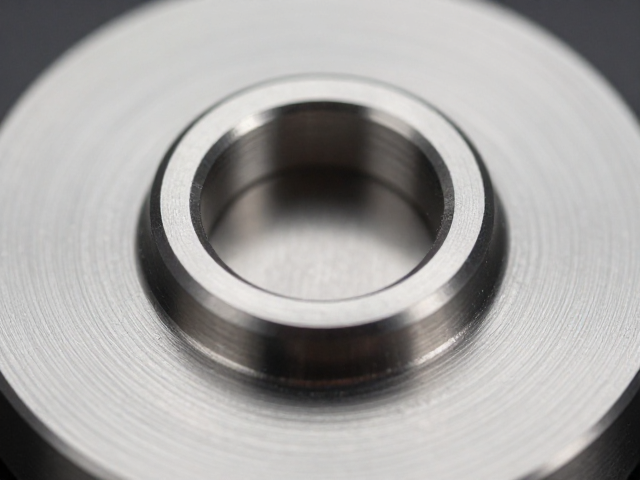
圆环冲压成型中的下壳直径精准匹配逻辑
在精密金属加工领域,圆环冲压成型的核心难点在于材料在模具腔体内的流动控制,其中下壳直径的匹配直接决定了成品的光学平整度与结构稳定性。传统经验往往依赖试错法调整模具间隙,但现代高精度制造更倾向于通过有限元分析模拟金属流动路径,从而确定最佳初始坯料尺寸与模具闭合高度。当下壳直径与模具型腔存在微米级偏差时,材料在拉伸过程中会产生非均匀应力分布,导致边缘起皱或壁厚减薄过度,进而影响后续组装的同心度要求。
实现直径精准匹配需要建立严密的公差补偿机制,通常需结合高精度三坐标测量数据与冲压过程中的实时力控反馈。在实际生产参数设定中,下壳外径公差通常控制在±0.02mm以内,这一精度要求迫使冲床滑块重复定位精度必须优于0.005mm。通过优化模具导向系统的刚度,减少冲压过程中的侧向力偏移,能够显著提升下壳直径的一致性。此外,板材的轧制方向与模具刃口角度需经过严密的几何计算,确保金属流线在成型过程中保持连续,避免因纤维组织断裂或过度拉伸导致的直径收缩或膨胀现象。
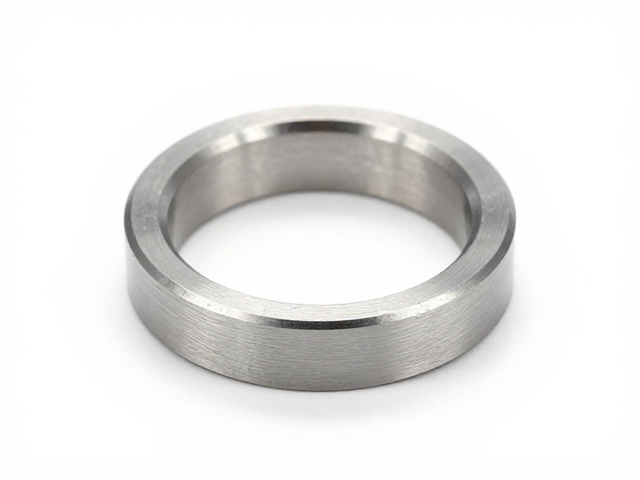
拉丝质感在冲压成型后的表面微观优化策略
拉丝质感的呈现并非仅依赖后期的机械打磨,其基础纹理在冲压成型阶段已初具雏形,表面微观形貌的完整性直接影响最终装饰效果的均匀性与光泽度。高质量的拉丝效果要求基材表面在成型过程中不发生塑性变形导致的晶格扭曲或局部硬化不均,这需要在冲压前对金属板材进行适当的退火处理以恢复其延展性,同时选用经过精密抛光处理的模具表面作为成型基准。模具表面的Ra值通常需控制在0.1μm以下,以确保复制出的金属基底具备极高的平滑度,为后续拉丝工序提供均匀的物理接触面。
在成型后的拉丝工艺中,砂轮的目数、行进速度以及压力分布构成了决定质感的关键变量。工业实践中,常采用120-180目砂带进行粗拉,随后使用400-600目砂带进行细拉,以消除深层划痕并形成细腻的镜面反射效果。值得注意的是,拉丝纹理的方向性需与产品结构设计相契合,通常采用单向直纹或交叉纹,通过调整拉丝机的往复频率和模具夹持力度,防止纹理在曲面过渡区域出现断裂或模糊。对于高反光材质,还需引入在线视觉检测系统,实时监控表面瑕疵,确保每一处拉丝纹路的光影折射率保持高度一致,从而提升整体视觉质感。