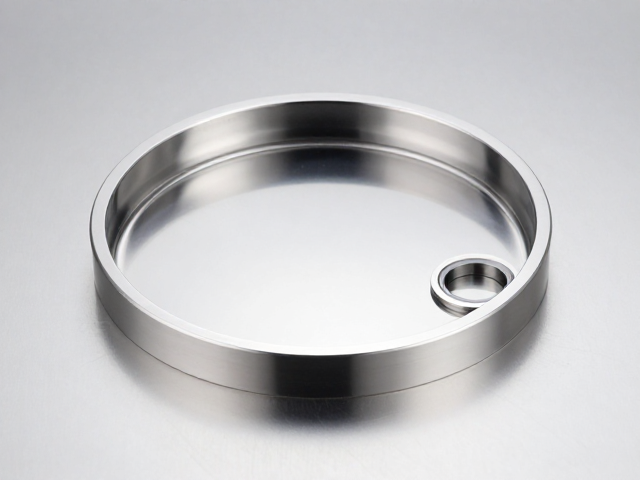
底盖锻压成型的金属流变与模具设计逻辑
底盖锻压成型的核心在于控制金属坯料在模具闭合过程中的塑性变形,这一过程严格遵循金属材料的流变学特性。在实际生产环节中,坯料的预热温度通常需维持在再结晶温度范围内,以确保材料具备足够的延展性并降低变形抗力。模具的设计需精确计算预成形与终成形阶段的型腔分布,通过阶梯式或多工位模具结构,引导金属流线严格跟随零件轮廓,避免出现折叠、裂纹或流线紊乱等缺陷。这种对金属内部晶粒组织的定向调控,直接决定了底盖最终的机械强度与疲劳寿命。
模具表面的光洁度与热处理硬度是影响锻压质量的关键变量。高精度的锻压模具通常采用高碳高铬模具钢或粉末冶金高速钢制造,并经过真空淬火及多次回火处理,以维持极高的表面硬度和耐磨性。在锻压过程中,模具与高温坯料接触产生的剧烈摩擦会导致热量积聚,因此冷却系统的布局必须经过严密的流体力学模拟,确保温度场均匀分布。若局部过热导致模具微裂纹扩展,不仅会降低产品尺寸精度,还会加速模具失效,增加废品率。
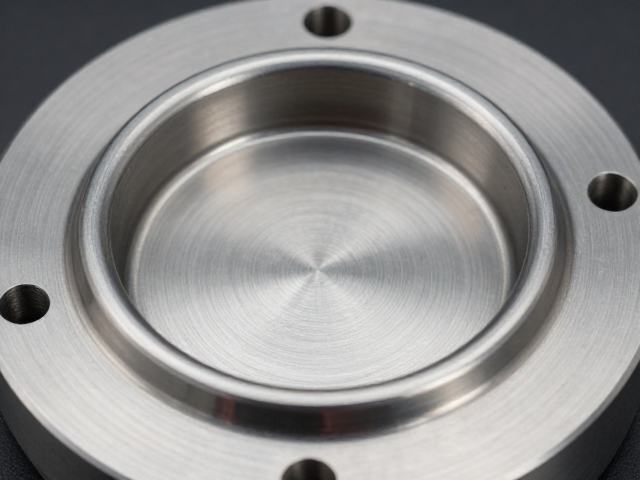
防水圈安装的公差配合与密封机理
防水圈的安装并非简单的物理嵌入,而是基于严密的公差配合与材料压缩永久变形特性的系统工程。常见的橡胶或硅胶防水圈在安装前需检查其截面直径与沟槽尺寸的匹配度,通常要求压缩率在15%至30%之间,以形成有效的初始密封应力。安装过程中需使用专用导向工装,防止防水圈在嵌入时发生扭曲或剪切,任何微小的切边或局部拉伸过度都会在长期运行中导致密封失效。
密封界面的清洁度与润滑状态对防水性能有着决定性影响。在安装前,底盖沟槽表面必须通过超声波清洗去除微量油污、金属屑或灰尘,任何微粒都可能成为泄漏通道。对于某些高精度应用场景,需在防水圈表面涂抹符合工况要求的专用密封润滑脂,这不仅能降低安装阻力,防止橡胶圈被切伤,还能在动态工况中减少摩擦磨损,延长密封寿命。安装后的目视检查需确认防水圈均匀受力,无局部凸起或间隙。
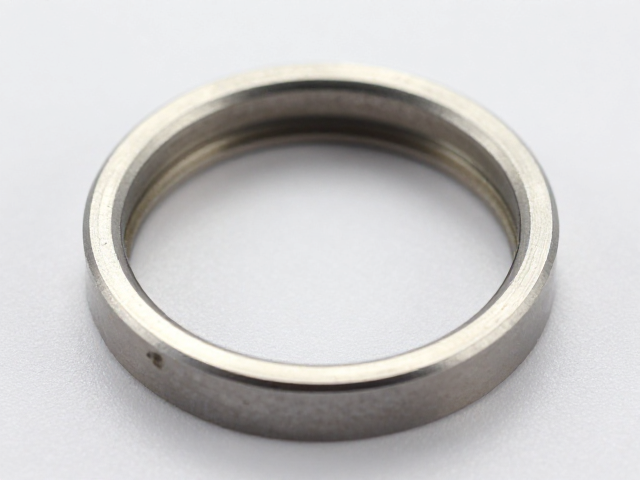
镜面抛光的表面完整性与工艺参数
镜面抛光处理旨在消除底盖表面在锻压及机加工后留下的微观刀痕与氧化层,获得高反射率的光滑表面。该工艺通常经历粗磨、半精磨、精磨及抛光等多个阶段,使用的磨料粒度从数百微米逐步细化至微米级。在抛光过程中,抛光盘的转速、压力以及抛光液(如氧化铈或金刚石悬浮液)的浓度需精确控制,以平衡材料去除率与表面质量。过大的压力会导致表面产生橘皮纹或烧伤,而过小的压力则无法有效去除前道工序留下的缺陷。
表面完整性不仅包含视觉上的光洁度,更涉及微观形貌特征。高质量的镜面处理要求表面算术平均粗糙度(Ra)达到指定标准,通常Ra值需控制在0.05μm至0.1μm之间。通过原子力显微镜或激光扫描轮廓仪可对抛光后的表面进行微观检测,确认无微裂纹、孔隙或残余应力集中区。这种高标准的表面处理不仅能提升产品的美观度,更能显著降低摩擦系数,提高耐腐蚀性能,特别是在涉及流体接触或精密配合的工况中,表面完整性直接关系到产品的长期可靠性。