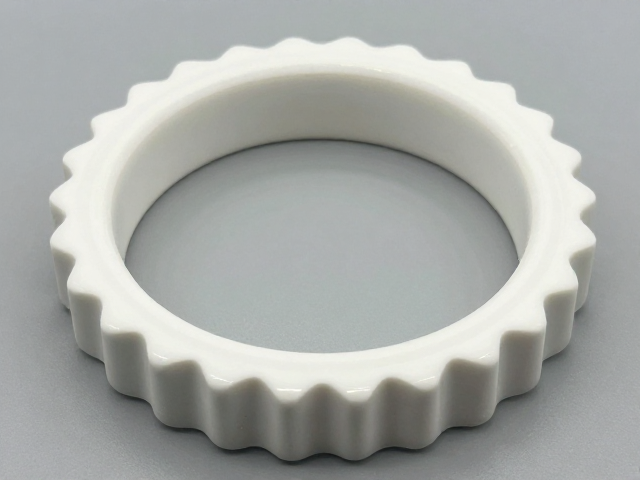
陶瓷表圈齿牙冲压成型的核心工艺逻辑
陶瓷表圈因其优异的耐磨性和色泽稳定性,成为高端腕表配件的主流选择,但其硬度极高且脆性大,传统金属冲压工艺无法直接套用。在制造环节,齿牙的成型并非通过单一冲压完成,而是依赖于粉末冶金技术与精密模具的结合。原材料通常为氧化锆或氧化铝陶瓷粉末,经过等静压成型技术初步定型为圆环毛坯,这一阶段主要确立表圈的基础几何形状,为后续齿牙加工提供稳定的物理基础。
圆环工艺在此过程中扮演着关键角色,它决定了表圈在受力均匀性上的表现。通过等静压技术,陶瓷粉末在高压水或气体介质中均匀受压,消除了传统模压可能产生的密度不均和内部应力集中问题。这种均匀性对于后续齿牙冲压至关重要,因为任何微小的密度差异都可能导致冲压过程中出现崩边或断裂。圆环毛坯经过高温烧结后,硬度大幅提升,此时其微观结构致密,为后续高精度的齿形加工提供了必要的材料强度支撑。
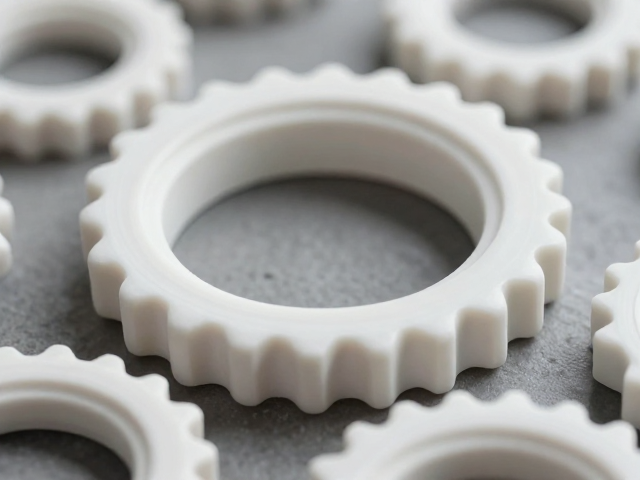
精密冲压与齿牙成型的技术细节
齿牙的成型通常采用高精度模具冲压与激光辅助加工相结合的方式。由于陶瓷在烧结后已接近最终硬度,直接像金属那样进行塑性变形冲压极易导致碎裂。因此,现代工艺多采用硬质合金模具,在受控的压力下对烧结后的陶瓷圆环进行局部挤压成型。这一过程对模具的精度要求极高,通常需达到微米级别,以确保齿牙的间距、高度和角度符合严格标准。冲压过程中,压力分布必须经过严密的计算与模拟,以避免应力集中引发隐性裂纹。
除了机械冲压,激光加工技术在齿牙成型中的应用日益广泛,尤其在处理复杂齿形时展现出独特优势。通过高能激光束对陶瓷表面进行微细切割或雕刻,可以实现传统冲压难以完成的精细纹理和锐利边缘。这种非接触式加工方式避免了机械应力对陶瓷本体的损伤,提高了成品率。在实际生产中,激光加工常作为冲压后的精整工序,用于修正齿牙细节,确保每一颗齿牙的几何参数一致,从而保证表圈在旋转时的顺滑手感和视觉美感。
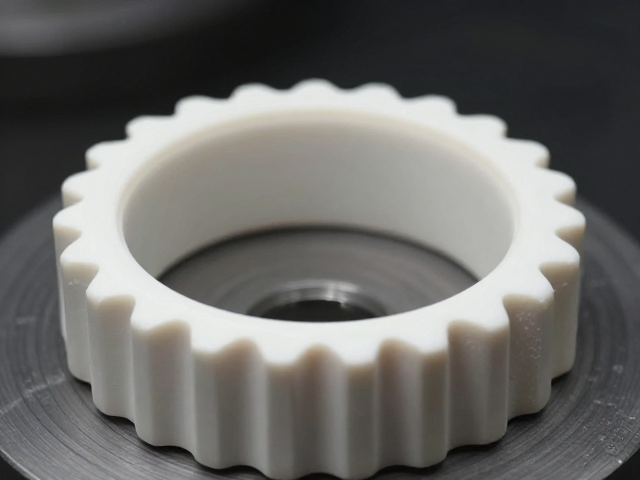
圆环工艺中的质量控制与检测标准
在陶瓷表圈圆环工艺中,尺寸精度和表面完整性是质量控制的核心。每批次的陶瓷圆环在冲压成型后,需经过严格的尺寸测量,确保外径、内径及厚度符合设计规范。常用的检测设备包括光学影像测量仪和三坐标测量机,这些设备能精确捕捉微米级的尺寸偏差。同时,表面检测会采用高分辨率显微镜检查齿牙是否有崩缺、裂纹或毛刺,任何细微缺陷都可能导致最终产品报废。
除了尺寸和外观,内部结构完整性也是检测的重点。通过X射线无损检测技术,可以探查陶瓷圆环内部是否存在气孔、夹杂或隐性裂纹。这些内部缺陷在冲压过程中可能成为应力集中点,导致齿牙在受力时突然断裂。因此,每一枚合格的陶瓷表圈圆环都必须经过严密的无损检测流程,确保其在长期使用中不会因内部缺陷而失效。这种严谨的检测体系是保证陶瓷表圈齿牙成型质量稳定可靠的关键环节。