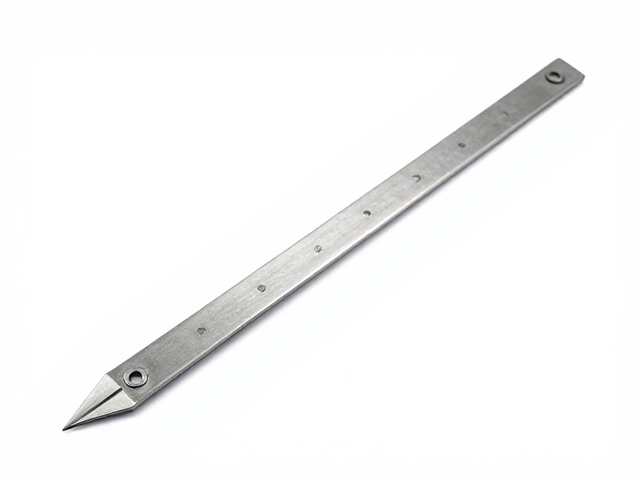
金属坯冲压成型中的指针几何特性
在金属冲压加工领域,指针作为精密机械或仪表系统中的关键传动或指示组件,其成型质量直接决定了最终产品的功能稳定性。金属坯料经过模具冲压后,其微观组织发生变化,若后续处理不当,极易在指针根部或连接部位产生应力集中。这种应力分布的不均匀会导致指针在长期受力或振动环境下出现微裂纹或变形,进而影响整体装配的精度。因此,在冲压工艺设计中,必须严格控制冲压速度、模具间隙以及退火工艺参数,以确保指针坯料的力学性能符合设计要求。
指针的长度是决定其刚度和挠度的核心几何参数,这一尺寸在冲压成型后会直接影响后续装配时的适配性。过长的指针在冲压成型过程中更容易受到模具闭合高度及顶出力的影响,导致长度方向上的尺寸波动。当指针长度超出公差范围,尤其是在考虑到材料回弹效应后,实际装配到转轴或机芯上时,可能会出现卡滞、间隙过大或同心度偏差等问题。这种由长度偏差引发的适配性失效,往往需要在后续工序中进行二次修正,增加了生产成本并降低了生产效率。
长度偏差对装配适配性的具体影响机制
指针长度与维修替换件的适配问题,主要体现在公差累积与配合间隙的变化上。在批量生产中,冲压模具的磨损或定位销的微小位移会导致每批次指针长度存在细微差异。对于高精度设备而言,这些看似微小的长度偏差,在装配到维修替换件时会被放大。例如,当替换件指针长度略短于原始件时,可能导致指针尖端无法覆盖刻度盘的有效读数区域;反之,若长度过长,则可能与表盘玻璃或外壳发生干涉,造成物理碰撞或读数模糊。这种适配性故障在老旧设备维修中尤为常见,因为原始设备的公差标准与现代通用替换件之间可能存在代差。
此外,指针长度还影响着动态平衡特性,进而影响指针在运动过程中的稳定性。长指针具有更大的力臂,在快速响应或高频振动工况下,其惯性力矩显著增加。如果冲压成型后的指针长度不一致,会导致整体旋转部件的质量分布不均。在维修替换场景中,使用长度不达标的指针替换原始部件,会破坏原有的动平衡,导致指针摆动滞后、抖动甚至停摆。这种现象不仅降低了读数的准确性,长期运行还可能加速轴承或轴套的磨损,缩短设备的使用寿命。
工艺控制与尺寸稳定性优化策略
为了提升指针长度对维修替换件适配的稳定性,冲压工艺需引入严密的尺寸控制体系。采用高精度级进模或多工位模具可以有效减少冲压过程中的定位误差,确保指针坯料在成型过程中的长度一致性。同时,通过在线视觉检测系统对冲压后的指针进行实时长度测量,能够及时发现模具异常或材料批次波动。对于关键的高精度指针,建议在冲压后进行去应力退火处理,以消除成型过程中产生的残余应力,防止因应力释放导致的长度微变,从而提高尺寸稳定性。
在材料选择与热处理环节,应根据指针的使用场景优化材料牌号及热处理工艺。高强度的合金钢或特殊铜合金在冲压成型后具有较好的尺寸保持性,但需通过精确控制淬火温度和回火时间来平衡硬度与韧性。对于需要极高适配性的指针,可采用冷作硬化工艺来提高表面硬度,同时通过精密磨削或激光切割等后处理手段对长度进行微调。这种从材料到成型再到后处理的全流程控制,能够显著降低指针长度偏差,使其更好地满足不同品牌、不同年代设备维修替换件的适配需求。