精密冲压模具设计与坯料预处理
高级制表行业的金属坯料冲压成型,始于微米级的模具精度控制与严格的材料预处理流程。冲压模具通常采用经过真空淬火的高碳高铬工具钢或硬质合金制成,其型腔表面需经过超精密研磨与抛光,确保光洁度达到镜面级别,以减少后续打磨工序对表壳或表盖基材的损耗。在实际生产环节中,坯料(通常为铜合金、不锈钢或钛合金薄板)需经过严格的退火处理以消除内应力,并通过超声波清洗去除表面氧化皮与油污,这一前置步骤直接决定了冲压过程中材料流动的均匀性,避免因润滑不均导致的起皱或开裂缺陷。
坯料的尺寸公差控制是成型质量的第一道防线。工业级冲床配备高精度导柱导套系统,确保上下模合模时的同心度误差控制在微米范围内。每次冲压前,自动化检测设备会对坯料进行称重或激光测厚,确保材料厚度符合工艺规范。若坯料厚度波动超过±0.01毫米,极易在冲压过程中因受力不均产生局部变薄或断裂。因此,标准化的来料检验与模具预压程序是保障批量生产一致性的核心环节,任何细微的偏差都会在后续的外观检测中被放大为严重瑕疵。
高压冲压成型与应力释放机制
冲压成型过程依赖于高吨位精密冲床施加的瞬时巨大压力,使金属坯料在模具型腔内发生塑性变形。在高级制表工艺中,这一过程往往分为多道工序,如落料、拉深、整形和修边。拉深工序中,压边圈对坯料施加恒定压力,防止材料在变形过程中发生褶皱,同时通过润滑剂减少模具与金属间的摩擦系数。材料的晶粒结构在高压下发生滑移与重组,若冲压速度过快或润滑不足,金属内部会产生残余应力,导致成品在放置过程中出现应力腐蚀开裂或尺寸不稳定现象。
成型后的零件需立即进入去应力退火或人工时效处理阶段,以消除冲压过程中积累的内应力。这一热处理步骤对于保持表壳几何形状的长期稳定性至关重要。处理过程中,温度曲线需精确控制,升温与降温速率需匹配材料的热膨胀系数,防止因热冲击导致微裂纹。经过应力释放的坯料,其机械性能趋于稳定,为后续的高精度外观检测提供了物理基础。任何未经充分应力释放的半成品,即便外观暂时完美,也可能在组装或佩戴过程中因应力释放而发生不可逆的形变。
自动化光学检测与瑕疵识别逻辑
外观瑕疵检测环节主要依赖高分辨率机器视觉系统,取代传统的人工目检,以应对高级制表对表面质量的极致要求。检测系统通常采用多光谱光源,结合线扫描相机或面阵相机,对零件表面进行全要素扫描。光源的角度、强度和色温经过精密校准,能够凸显出国标等级下的微小划痕、凹坑、橘皮纹或色差。图像处理算法通过边缘检测、纹理分析及缺陷分类模型,实时比对标准模板,将瑕疵分为严重缺陷、轻微瑕疵及正常波动,确保检测结果的可重复性与客观性。
检测数据的采集与反馈机制构成了质量控制的闭环。系统会自动记录每个瑕疵的坐标、类型、尺寸大小,并生成详细的检测报告。对于发现的瑕疵,系统会根据预设规则进行分级处理:严重缺陷零件直接流入报废或返修流程,轻微瑕疵则需人工复核确认。在实际应用中,检测系统的分辨率需达到微米级别,能够识别深度小于0.01毫米的压痕。这种高精度检测不仅提高了良品率,还通过大数据分析,反向优化冲压工艺参数,如调整压边力或润滑量,从源头减少瑕疵产生。
瑕疵分类标准与工艺优化路径
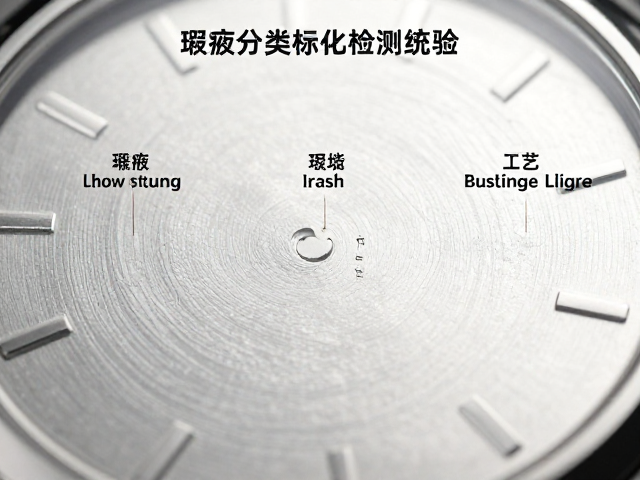
在高级制表的外观标准体系中,瑕疵被细分为物理损伤、表面缺陷及色泽异常三大类。物理损伤包括冲压导致的崩边、裂纹或变形;表面缺陷涵盖划痕、压痕、氧化斑及抛光痕迹;色泽异常则涉及不同工序间因温度或环境变化导致的色差。每一类瑕疵都有明确的量化标准,例如划痕长度不得超过0.5毫米,深度不得超过0.005毫米。这些标准严格遵循行业通用的精密加工外观规范,而非单一品牌的内部规定,确保了检测结果在不同生产环节间的一致性。
针对检测发现的典型瑕疵,工艺优化路径具有严密的逻辑性。若出现批量性压痕,需排查模具表面是否有异物或磨损;若出现橘皮纹,则需调整冲压速度或润滑剂粘度;若出现色差,需检查退火炉内的气氛纯度及温度均匀性。通过建立瑕疵数据库,工程师可以追踪瑕疵产生的根本原因,并制定针对性的纠正措施。这种基于数据驱动的工艺优化,不仅提升了成品的外观一致性,还降低了材料浪费,实现了高级制表生产中质量与效率的双重提升。