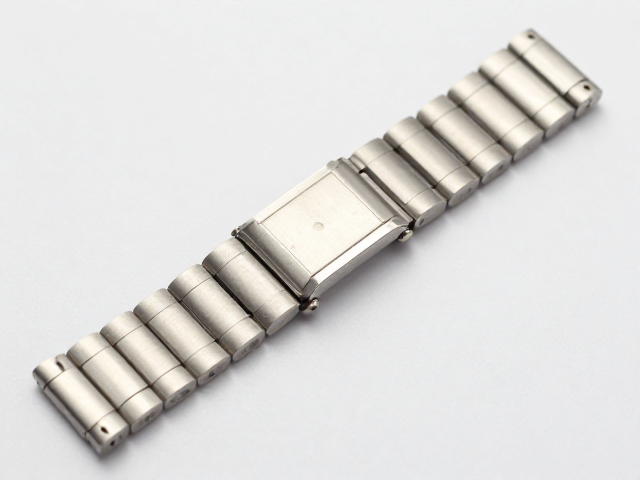
不锈钢表带打孔前的核心准备与工具选型
不锈钢表带因材质硬度高、延展性有限,打孔并非简单的物理穿刺,而是一项需要精密计算与专用设备的工艺。操作前需确认表带材质,常见的不锈钢多为316L或304L,其中316L耐腐蚀性更优但硬度略高,对刀具磨损更大。准备工具清单应包括:高精度液压冲床或小型台式冲压机、专用钨钢冲针(需根据表带宽度选择直径,通常2.0mm-3.0mm)、精密定位夹具、抛光轮以及无酸清洁布。切勿使用家用手电钻配合普通麻花钻尝试,这不仅极易导致孔位歪斜,更可能因受力不均导致表带侧边崩裂或产生难以修复的金属疲劳纹。
定位的准确性直接决定了佩戴的舒适度与美观度。在开始任何切削或冲压动作前,必须使用游标卡尺测量表带宽度,并参考原厂表扣内侧的等分刻度线。若为自行调整长度,建议从表耳连接处开始,预留至少1.5厘米作为活动余量,避免表扣无法闭合。使用蓝色美纹纸胶带贴在表带表面,用细针在胶带上标记打孔点,这样既能防止冲针打滑造成表面划痕,又能通过胶带颜色对比清晰标示操作区域,减少因视觉误差导致的废件率。
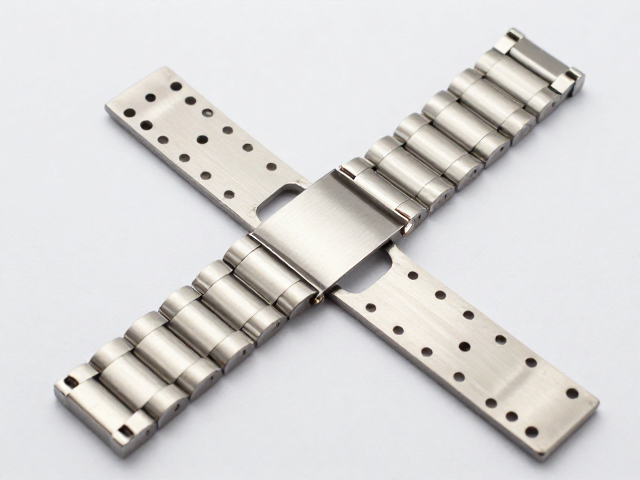
冲针定位与孔位成型的标准化流程
将表带固定于夹具中是确保孔位垂直的关键步骤。使用软质垫块(如皮革或厚橡胶)垫在表带背面,防止冲针穿透时损伤夹具底座或导致金属回弹变形。将标记好的孔位对准冲针中心,确保冲针与表带表面完全垂直。对于液压冲床,操作时需缓慢施加压力,感受金属屈服的过程,避免瞬间冲击力过大导致冲针折断或孔边缘产生毛刺。若使用手动小型冲压机,需双手配合,一手稳固底座,另一手匀速下压,听到金属轻微断裂声后立即停止,不可过度施力。
孔位成型后的初步清理至关重要。刚冲出的孔边缘通常附着微量金属屑,且孔壁可能存在因挤压产生的毛刺。使用细砂纸(建议400目-800目)轻轻打磨孔口边缘,去除锐角,防止佩戴时刮伤皮肤。随后,将表带放入超声波清洗机中,配合中性清洗液进行深度清洁,去除残留的金属粉末和油污。这一步骤不仅是为了美观,更是为了消除应力集中点,防止表带在长期弯折过程中从孔位处发生断裂。清洁后需用无绒布擦干,确保表面无水渍残留。
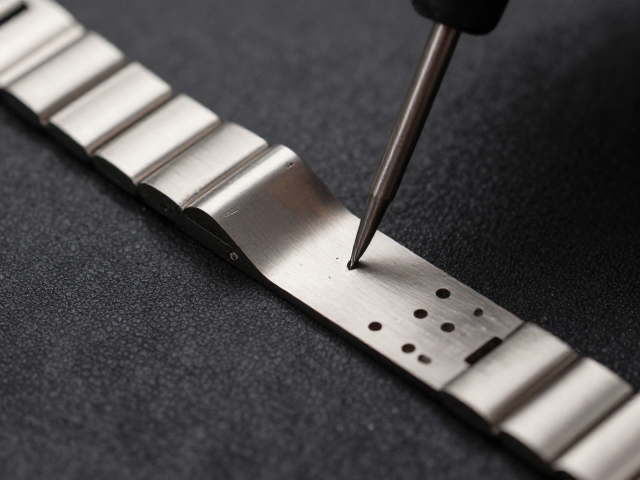
表带塑形与边缘处理的微观工艺
不锈钢表带在长期使用中会出现自然弯曲,但出厂时的预塑形能显著提升佩戴贴合度。利用专用塑形模具或圆柱形钝头工具,对表带中段进行适度弯曲定型。注意弯曲半径不宜过小,以免导致金属内部晶格结构受损,一般建议弯曲角度保持在15-20度左右,模拟手腕自然弧度。对于带扣连接处的表带段,需特别注意其平直度,过大的扭曲会导致表扣闭合不严或产生异响。塑形过程中需反复调整,确保表带两侧边缘在同一水平面上,无肉眼可见的扭曲或歪斜。
边缘抛光是提升不锈钢表带质感与耐用性的一道防线。使用电动抛光机配合羊毛轮及抛光膏,对表带表面进行整体抛光,重点处理冲孔周围及边缘接缝处。抛光时需保持抛光轮与表带表面呈30-45度角,匀速移动,避免局部过热导致金属变色(如出现金黄色或蓝色氧化斑)。对于拉丝工艺表带,需使用专用拉丝布或百洁布,严格遵循原始拉丝纹理的方向进行单向打磨,切忌画圈操作,否则会破坏原有的纹理一致性,形成难看的杂乱划痕。抛光完成后,再次进行超声波清洁,确保无抛光膏残留。