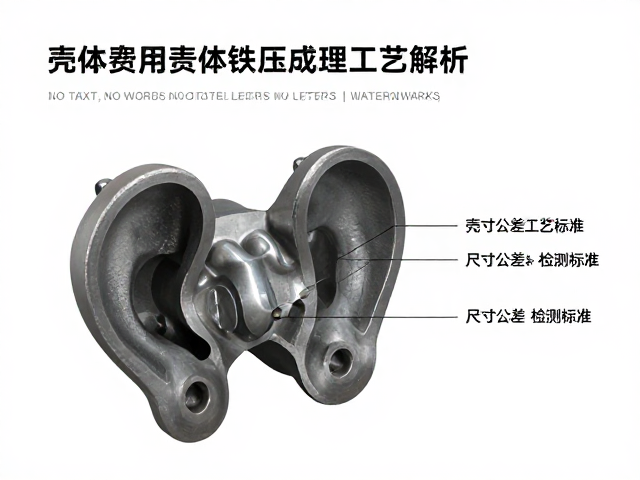
壳体锻压成型工艺的核心机制与材料响应
壳体锻压成型是通过施加单向或双向压应力,使金属坯料在模具型腔内发生塑性变形,从而获得预定形状和性能的零件。这一过程严格遵循金属塑性变形理论,主要依赖锻造比、变形速率以及模具温度等关键参数。在锻压过程中,金属晶粒沿着主变形方向流动,形成连续的纤维组织,这种流线分布直接决定了最终零件的力学性能,特别是抗疲劳强度和冲击韧性。对于铝合金或高温合金等常用壳体材料,合理的锻造温度区间控制至关重要,过高的温度可能导致晶粒粗大,而过低的温度则可能引发裂纹或成形缺陷。
工艺参数的设定需要结合材料的热物理特性进行精确计算。例如,在等温锻造中,模具与坯料保持恒温,以优化材料流动性和减少残余应力;而在温锻过程中,则通过控制坯料温度在再结晶温度以上、再结晶温度以下或两者之间,来平衡成形力与微观组织演变。锻压后的校形工序也是不可或缺的一环,它用于消除因弹性回复产生的尺寸偏差,确保零件几何形状的精确性。通过有限元分析模拟锻压过程中的金属流动,工程师可以预测折叠、充不满等潜在缺陷,从而优化模具设计和工艺路线。
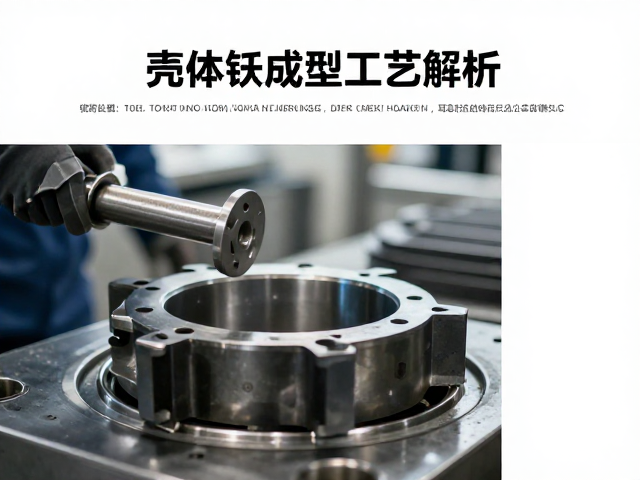
表耳结构特征及其对整体强度的影响
表耳作为壳体上用于连接、固定或支撑的关键结构,其几何形状和尺寸精度直接影响产品的装配精度和长期服役稳定性。常见的表耳形式包括圆柱销轴式、法兰板式以及异形卡扣式,不同结构在承受剪切力、拉力或弯矩时的应力分布特征存在显著差异。在锻压成型过程中,表耳区域的金属流动容易受到周围壁厚变化的影响,若模具设计未设置合理的过渡圆角或预成形腔,极易在表耳根部产生应力集中,进而导致微裂纹或早期断裂失效。因此,表耳与壳体本体的连接处通常需要经过严密的微观组织检验,确保该区域无疏松、夹杂等冶金缺陷。
表耳的尺寸公差控制是壳体制造中的难点,因为其位置通常远离锻造中心,受模具磨损和热变形影响较大。在实际生产中,表耳的中心距、高度以及配合面的平行度均需设置严格的公差等级。由于锻压工艺 inherent 的批量波动特性,单一零件的尺寸可能偏离理论值,因此需要在模具设计阶段预留足够的修模余量,并在后续加工中进行精密磨削或铣削修正。对于高精度要求的壳体,表耳的定位基准需与检测基准保持一致,以避免因基准转换带来的累积误差,确保在组装过程中能够顺利对接,减少装配应力。
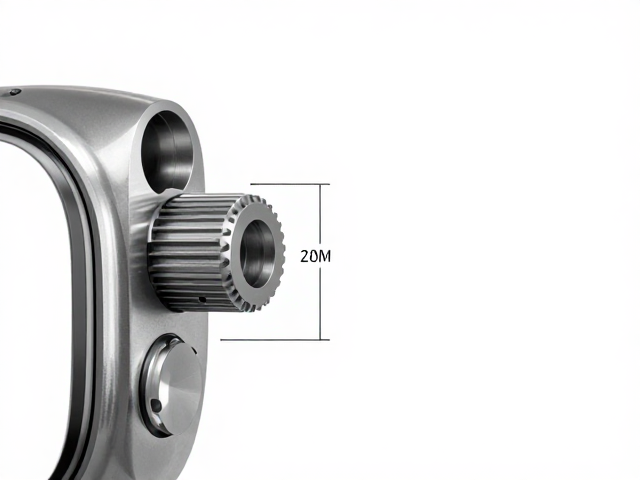
表耳宽度与尺寸公差的检测标准体系
表耳宽度的检测通常采用高精度影像测量仪或激光扫描仪进行非接触式测量,以获取完整的轮廓数据。根据机械行业通用标准,表耳宽度的公差等级常依据ISO 286或GB/T 1804设定,具体数值取决于壳体材料的许用变形量及功能需求。对于常规工业壳体,表耳宽度公差多控制在±0.1mm至±0.5mm之间,而高精度仪表壳体可能要求达到±0.05mm甚至更优。检测时需明确基准要素,通常以表耳对称中心线或主要配合面为基准,测量宽度最大值与最小值,并计算其偏差是否符合图纸要求。影像测量软件会自动拟合几何元素,生成包含直线度、平面度等形位公差的综合报告。
除了宽度,表耳的其他关键尺寸如孔径、槽深、位置度均需纳入检测体系。孔径检测常使用气动量仪或高精度塞规,以确保配合间隙符合设计规范。位置度公差则通过三坐标测量机(CMM)进行验证,测量表耳中心相对于壳体基准面的空间位置偏差。在实际操作中,检测环境需满足恒温条件,通常控制在20±2℃,以消除温度变化对金属尺寸的影响。检测数据的记录需符合可追溯性要求,原始数据应保存至少三年,以便在出现质量问题时进行复盘分析。对于批量生产,还需引入SPC(统计过程控制)方法,监控尺寸数据的长期稳定性,及时发现工艺偏移趋势。
检测数据的分析与工艺优化路径
检测获得的尺寸数据需经过严密的统计分析,以评估工艺过程的能力指数(Cpk)。当Cpk值低于1.33时,表明工艺过程不稳定,存在较高的不合格风险,需立即排查模具磨损、夹具定位误差或材料批次差异等根本原因。对于表耳宽度超差的情况,若数据呈现单向偏移,通常指向模具型腔磨损或压边力不均;若数据呈现随机波动,则可能与锻压机的滑块平行度或润滑条件有关。通过正交试验法调整锻造速度、模具温度和润滑剂用量,可以有效缩小尺寸分布范围,提高过程一致性。
工艺优化不仅依赖于事后检测,更需融入过程监控。在自动化生产线中,集成在线视觉检测系统可实时捕捉锻压后的表耳轮廓,并与标准模型进行比对,实现即时反馈与调整。这种闭环控制策略能显著降低废品率,提升生产效率。同时,定期进行的模具精度校验是维持尺寸稳定性的关键,利用标准样件对模具关键部位进行磨损评估,制定科学的修模周期。通过持续积累检测数据,建立材料-工艺-性能的数据库,可为新壳体产品的开发提供可靠的数据支撑,缩短研发周期,确保产品质量的一致性与可靠性。