圆环冲压成型的核心工艺解析
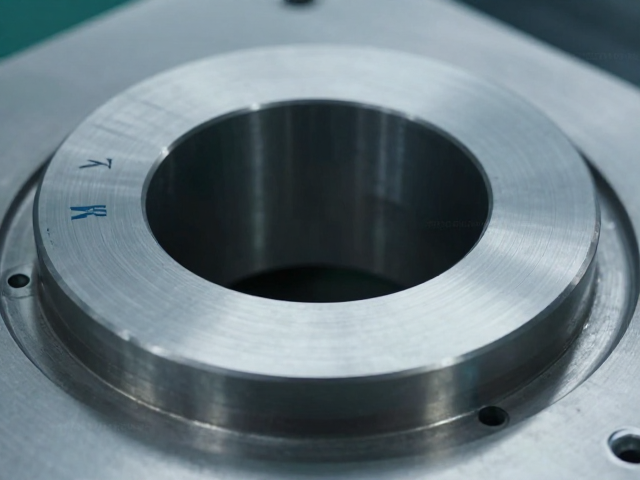
圆环冲压成型是金属加工领域中针对环形零件进行塑性变形的关键技术,其核心在于利用模具对板材施加压力,使其产生符合设计要求的几何形状。这一过程通常涉及落料、拉深、整形等多道工序,每一道工序的精度控制直接决定了最终产品的力学性能和外观质量。在自动化生产线中,冲压机的吨位选择、模具的间隙设定以及润滑剂的涂抹均匀性,构成了影响成型稳定性的三大基础要素。通过精确计算材料流动路径,可以有效减少开裂、起皱等常见缺陷,确保圆环零件在后续装配中的互换性。
工艺参数的设定需要严格遵循材料力学特性,不同材质的屈服强度和延伸率差异要求调整不同的冲压速度和保压时间。对于高强度钢或铝合金等常见材料,模具的圆角半径设计至关重要,过小的圆角会导致材料局部应力集中,进而引发断裂;而过大的圆角则可能降低成型效率并增加回弹现象。实际生产中,技术人员常通过有限元分析模拟材料流动,优化模具结构,从而在源头上规避成型风险。这种基于数据模拟的工艺前置处理,显著提升了良品率,降低了试错成本。
尺寸参数的精准核对与公差控制
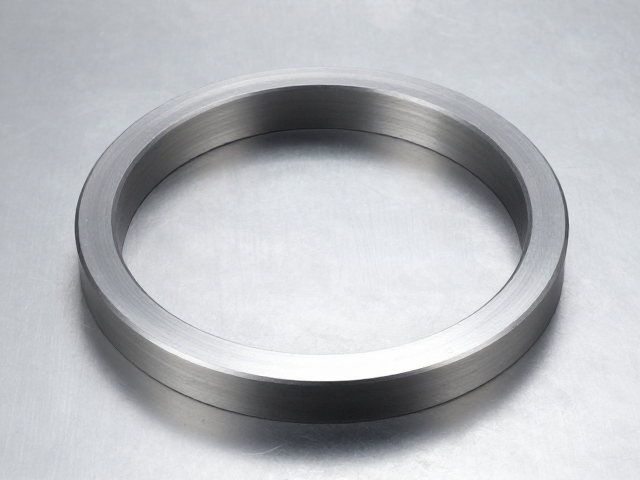
在圆环冲压生产中,尺寸精度是衡量产品质量的核心指标,主要关注外径、内径、厚度及平面度等关键维度。外径和内径的公差通常控制在微米级别,以确保零件在装配过程中能够精准配合。使用高精度三坐标测量机或激光扫描仪对首件及首检批次进行全面检测,是验证模具状态和工艺稳定性的必要手段。测量过程中需特别注意测量点的分布,避免因接触式测量对零件表面造成划痕或变形,同时需消除环境温度变化对精密测量结果的影响。
除了常规几何尺寸,圆环零件的厚度均匀性也是核对的重点内容。冲压过程中,由于材料流动的不均匀性,圆环壁厚可能会出现局部变薄或增厚现象,这会影响零件的承载能力。通过在线测厚仪实时监控,结合离线抽检,可以及时发现模具磨损或定位偏差导致的尺寸漂移。当检测到尺寸偏差超出允许范围时,需立即停机调整模具定位销或修正冲裁间隙,而非依赖后续工序进行补偿。这种过程控制策略确保了每一批次产品的一致性,避免了批量废品产生的经济损失。
化学溶剂污染的风险识别与防范
在冲压成型过程中,润滑剂和清洗剂的使用是不可避免的环节,但化学溶剂若残留或管理不当,极易对环境和产品造成污染。某些含氯或含硫的润滑剂在高温冲压下可能分解产生有害气体,不仅危害操作人员健康,还会加速模具腐蚀。此外,残留的溶剂可能渗入金属孔隙,在后续表面处理如电镀或喷涂时引发起泡、剥落等问题,严重影响产品寿命。因此,选择低挥发、低残留且环保型的水性或生物基润滑剂,正逐渐成为行业主流趋势。
防范化学污染需要从供应链管理和现场操作两个维度入手。原材料供应商需提供详细的化学品安全数据表(SDS),明确其中有害成分的含量及处置方式。生产现场应建立严密的溶剂使用记录,定期检测工作台及零件表面的残留溶剂浓度。对于涉及食品机械或医疗器械配件的圆环产品,需设置专门的清洗工位,采用超声波清洗配合去离子水,确保无溶剂残留。同时,车间通风系统需保持高效运行,及时排出挥发性有机物,确保工作环境符合职业健康安全标准,从源头切断污染路径。