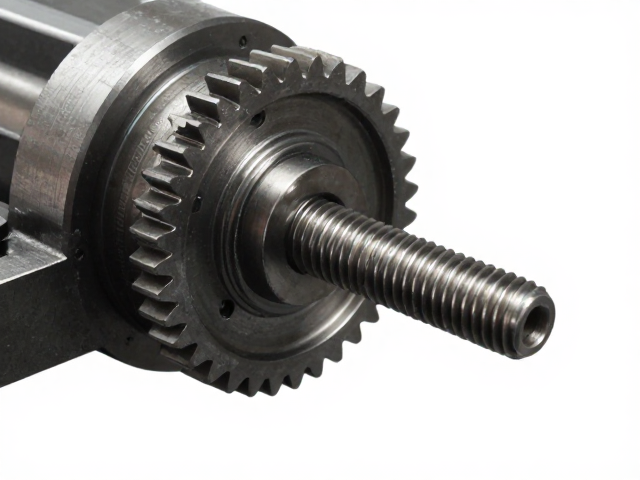
在精密机械装配场景中,齿轮与轴体的内置连接常采用螺纹配合实现定位与锁紧,车削成型工艺决定了螺纹底孔的尺寸稳定性与表面完整性。此类结构的精度检查需严格遵循ISO 965或GB/T 197等通用螺纹标准,重点聚焦于螺纹中径、螺距及牙型半角三项核心几何参数。由于齿轮内部空间受限,传统通止规检测往往难以全面覆盖复杂工况下的配合风险,因此需引入高精度螺纹测量仪器进行多维度的数据采集,确保连接部位在承受扭矩时不发生滑牙或松动。
检查流程的核心在于建立严密的基准体系,通常以齿轮端面及内孔轴线作为主要定位基准,消除因装夹误差带来的测量偏差。实际操作中,推荐使用三针法测量外螺纹中径,或使用螺纹千分尺配合高精度量块进行间接测量,对于内螺纹则多采用螺纹塞规与气动量仪组合检测。数据记录需包含实测值、公差带范围及偏差百分比,任何超出公差上限或下限的读数均被视为不合格品,需立即进入返修或报废流程,严禁凭经验判断合格状态。
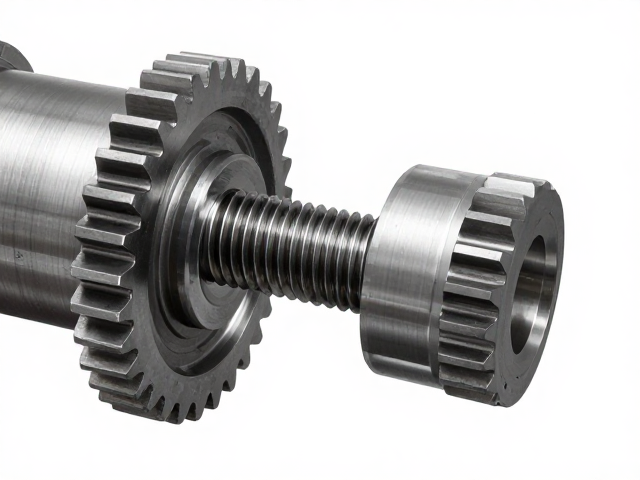
关键测量参数的控制要点与工具选型
螺纹中径是决定配合性质的最关键参数,其误差直接影响连接的紧固力与密封性。在车削成型过程中,刀具磨损、主轴热变形及进给系统反向间隙均会导致中径波动。选用高精度螺纹测量显微镜或激光扫描测径仪,可实时获取中径数据,其分辨率建议不低于0.001mm。对于高精度等级的螺纹连接,还需结合螺纹轮廓仪检测牙型角,标准公制螺纹牙型角为60度,偏差超过±0.5度即可能引起接触应力集中,进而导致疲劳断裂。
螺距累积误差与导程误差是另一项不可忽视的检查维度,尤其在长螺纹或精密传动齿轮中,微小的螺距偏差会在装配后转化为轴向窜动。使用螺纹测量机或专用螺距检具,通过逐牙比对方式检测螺距误差,确保其在微米级别范围内波动。同时,需关注螺纹表面粗糙度,Ra值建议控制在1.6μm至0.8μm之间,过高的粗糙度会增加摩擦系数,导致拧紧力矩不稳定,而过低的粗糙度虽有利于润滑,但可能影响自锁性能,需根据具体工况材料进行平衡调整。
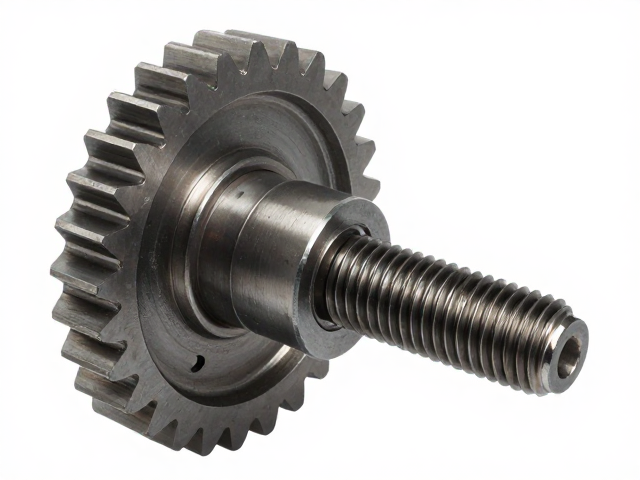
检测环境与数据溯源管理
测量环境的温湿度控制对螺纹精度检查结果具有显著影响,标准实验室温度应维持在20±1℃,相对湿度控制在40%-60%之间,以避免金属热胀冷缩导致的尺寸变化。高精度量具需经过恒温处理至少24小时,确保量具与被测件温度一致。检测人员需佩戴无粉手套,防止汗渍污染螺纹表面,同时使用无水乙醇清洁被测螺纹,去除切削液残留与金属屑,确保测量探针或量规与螺纹牙面充分接触,避免因异物干扰产生虚假读数。
数据溯源管理是保证检查结果可复核的关键环节,所有测量数据需实时录入质量管理系统,并与批次号、设备编号、操作人员ID绑定。建立完整的测量原始记录表,包含环境参数、量具校准证书编号、实测数据、判定结果及异常说明。对于不合格品,需保留实物样本并记录缺陷特征照片,以便后续分析车削工艺参数(如切削速度、进给量、刀具角度)与螺纹精度之间的关联关系,通过数据反馈优化加工参数,实现从被动检测向主动过程控制的转变。