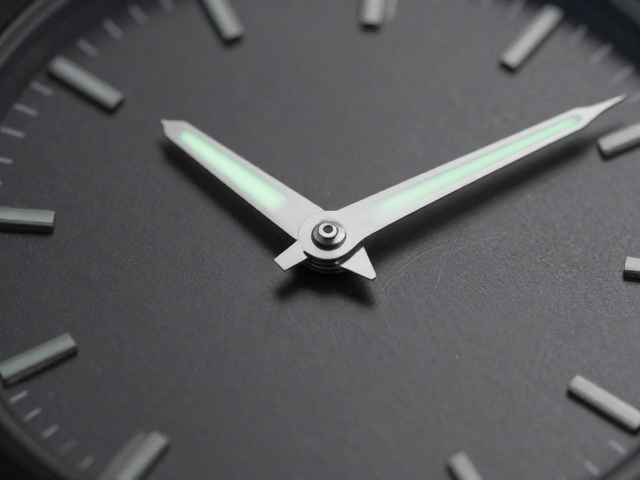
金属坯冲压成型的核心工艺逻辑
金属坯料的冲压成型是精密制造的基础环节,其核心在于利用模具对金属板材施加压力,使其产生塑性变形或分离,从而获得预定形状的零件。这一过程高度依赖于材料的延展性与模具的精度配合,常见的工艺包括拉深、弯曲、翻边及校平等。在实际工业生产中,高导磁合金或不锈钢薄板常作为基础基材,通过多工位级进模或单冲模进行连续加工,以确保尺寸的一致性。材料在经过退火处理后,内部应力得以释放,显著提升了后续冲压过程中的抗裂性能,这是保证复杂曲面成型不出现微裂纹的关键前置步骤。
成型后的金属坯件通常需要经过严格的表面处理和热处理强化,以应对后续组装中的机械应力。对于需要极高精度的部件,冲压后往往伴随着高精度的CNC精加工或激光切割,以去除边缘毛刺并修正因材料回弹造成的微小形位误差。这一阶段的控制重点在于公差管理,通常要求平面度控制在微米级别,以确保后续组装时的贴合度。通过引入自动化视觉检测系统,实时监控冲压件的边缘完整性与尺寸偏差,能够有效剔除不合格品,为高附加值产品的生产提供稳定的上游供应保障。
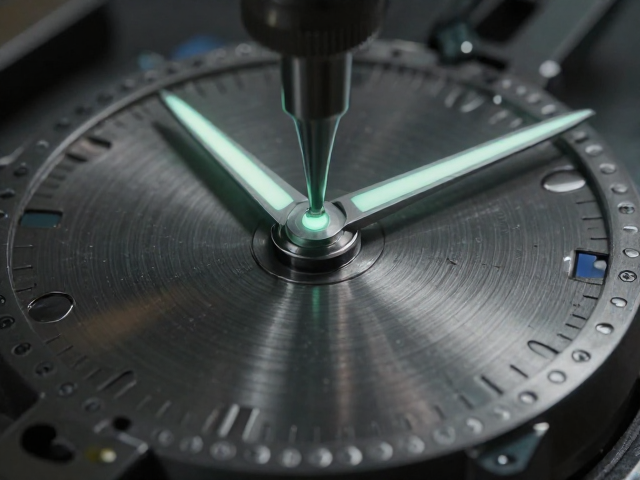
夜光表针高溢价的物理与化学基础
夜光表针的高溢价并非仅源于设计美学,更深层的原因在于其发光材料的技术迭代与封装工艺的复杂性。传统硫化锌基材料已逐渐被超长效的氮化物系无机长余辉荧光粉所取代,后者在吸收环境光后能持续发光数小时甚至更久,且亮度衰减曲线更为平缓。这种材料的生产涉及高温固相反应,对原料纯度及烧结气氛要求极高,导致原材料成本远高于普通油墨。此外,为了达到国际照明委员会(CIE)规定的夜间可视性标准,荧光粉颗粒的粒径分布需经过精密分级,以确保涂层的光学均匀性,这一筛选过程进一步推高了材料端的成本结构。
除了材料本身,表针的微观结构设计也是决定其最终光学表现的关键。现代高端表针常采用多层复合结构,底层为高反射率的金属基底,中间层为荧光粉与高透光树脂的混合涂层,顶层则覆盖具有防刮擦和抗紫外线功能的清漆。这种多层堆叠技术要求每一层的厚度误差控制在微米级别,任何一层的不均匀都会导致夜间发光出现暗斑或亮度不均。由于表针长度通常不超过50毫米,但要求在不同角度下均保持可视,因此涂层的附着力与透光率必须经过严密的光学模拟计算,这种研发与工艺调试的高昂投入构成了其高溢价的重要支撑。
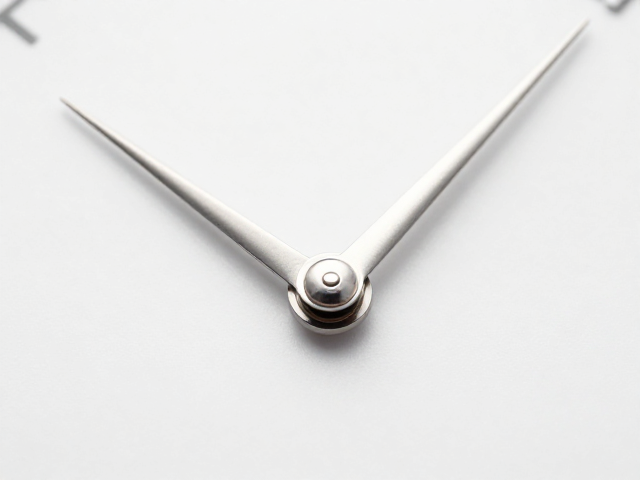
安装稳定性对光学性能的决定性影响
在夜光表针的组装过程中,安装稳定性直接决定了最终产品的光学效果与长期可靠性。表针与表盘之间的固定通常采用压配或激光焊接两种方式,其中压配工艺对轴孔的配合精度要求极高。若轴孔与指针轴之间的间隙过大,在受到外部冲击或长期震动时,指针可能发生松动或偏移,导致夜光涂层与表盘距离发生变化,进而影响人眼对夜光亮度的感知一致性。相反,若配合过紧,则可能在组装瞬间对指针根部产生过大的剪切力,导致金属疲劳或涂层微观破裂,造成“漏夜光”现象。
为了提升安装稳定性,现代制表工艺引入了高精度自动化压装机,通过力控传感器实时监控压入过程中的受力曲线,确保每一枚表针的压入深度和垂直度符合严格标准。部分高端工艺还采用微焊接技术,将指针轴与表盘上的固定点进行瞬时熔融连接,这种刚性连接彻底消除了机械间隙,极大地提升了抗震性能。此外,表盘与指针之间的间距控制也至关重要,过近可能导致夜光光线被表盘遮挡,过远则导致亮度衰减。通过三维光学测量设备对组装后的表针进行间距与角度检测,确保其在静态与动态下的稳定性,是维持高溢价产品品质一致性的核心手段。
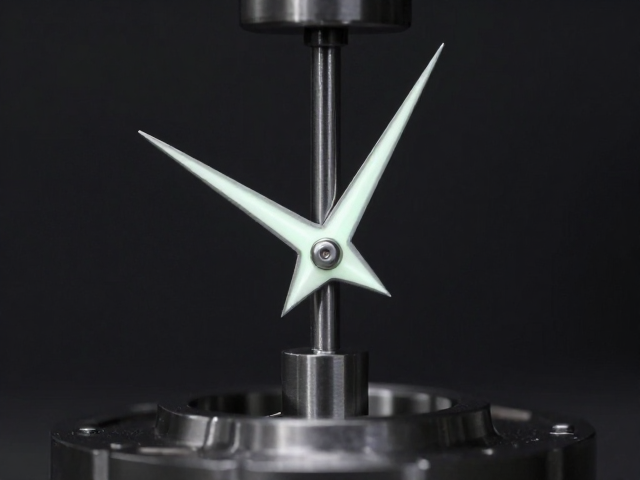
工艺协同与质量控制体系
金属冲压与夜光表针组装并非孤立存在的工序,而是高度协同的系统工程。冲压模具的精度直接决定了表针根部的几何形状,进而影响后续压配或焊接的稳定性。若冲压产生的边缘应力未完全消除,表针在长期佩戴中可能因材料内部应力释放而发生微变形,导致夜光涂层受力不均,出现剥落或变色。因此,从坯料到成品,整个流程中设置了多个关键质量控制点,包括冲压后的尺寸全检、涂层前的表面清洁度检测、以及组装后的光学性能测试。
质量控制体系还涵盖了环境因素的管理,特别是在夜光涂层固化阶段,温湿度波动会直接影响树脂的交联反应,进而影响涂层的附着力与透光率。生产环境通常保持在恒温恒湿状态,以减少批次间的差异。通过建立严密的追溯体系,每一枚表针的生产数据,包括冲压参数、涂层厚度、固化时间等,均被记录在案。这种数据驱动的质量管理方式,确保了高溢价产品在大规模生产中的稳定性,使得每一枚夜光表针都能在长期使用中保持卓越的显示效果,从而支撑其市场定位与品牌价值。