金属坯冲压成型工艺的核心逻辑与精度控制
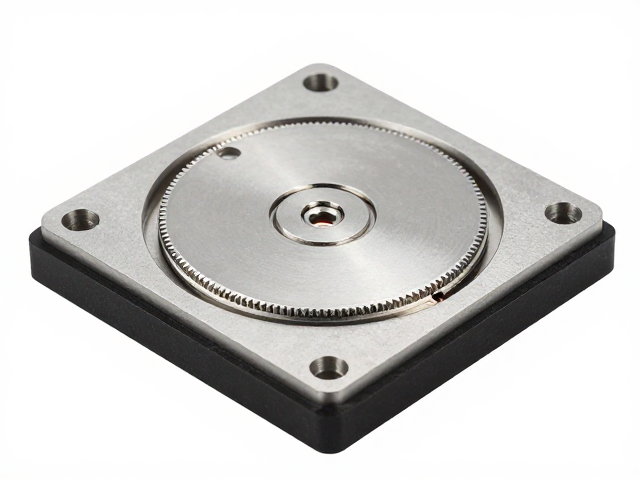
金属坯冲压成型是多功能机芯内部结构件制造的基础环节,其核心在于利用冲压机与专用模具对金属板材施加瞬时压力,使其发生塑性变形从而获得预定形状。这一过程高度依赖于材料的延展性与模具的精密配合,常见的材料包括不锈钢、黄铜及磷铜等,不同材质在冲压过程中的回弹特性差异会直接影响最终零件的尺寸稳定性。为了适配多功能机芯对微小尺寸与复杂结构的需求,冲压工艺通常采用级进模或复合模结构,通过多次冲压工序逐步成型,确保零件在高速生产下的一致性。
精度控制是冲压成型中的关键难点,尤其是对于机芯内部直径小于1毫米的轴套或厚度不足0.2毫米的薄片零件。现代高精度冲压设备配合高精度模具,可将尺寸公差控制在±0.005毫米以内,这要求模具在制造阶段经过精密研磨与热处理,以减少磨损带来的误差。此外,冲压过程中的润滑与脱模设计会显著影响零件表面质量,不良的润滑会导致材料表面划伤或开裂,进而影响后续电镀层的附着力,因此在工艺规划阶段需对模具表面处理及润滑剂选型进行严密的测试与验证。
表面电镀处理的化学原理与多层结构
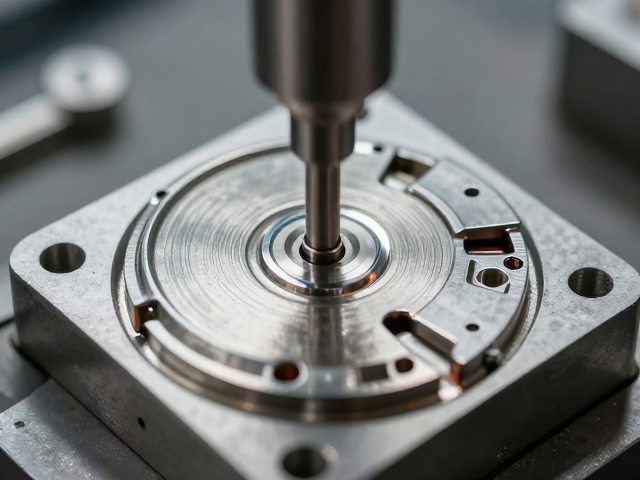
金属坯在完成冲压成型后,表面通常残留油污、氧化层或微观划痕,直接电镀难以获得均匀致密的镀层,因此前处理工序至关重要。前处理包括脱脂、酸洗、活化等步骤,旨在彻底清除表面污染物并暴露出门金属活性表面。电镀过程通过电解原理,在零件表面沉积一层金属或合金,对于机芯零件,常见的电镀工艺包括镀镍、镀金及镀钯。镀镍层通常作为中间层,提供优异的耐腐蚀性与耐磨性,而镀金或镀钯则作为表层,确保电气接触的稳定性及外观的装饰效果。
多层电镀结构的设计需严格遵循电化学沉积的顺序与参数,例如“铜-镍-金”或“镍-钯-金”组合。底层铜或镍起到良好的结合力与打底作用,中间层提供主要防护,表层贵金属则提供功能性特性。电镀液的成分、温度、电流密度及pH值需精确调控,以维持镀层的结晶细腻度与孔隙率。对于多功能机芯中的活动部件,镀层厚度通常控制在0.5至2微米之间,过厚可能导致配合间隙不足,过薄则无法提供足够的防护周期。电镀后的清洗与干燥需使用去离子水,以防止残留离子引起后续腐蚀或污染。
精密方案在多功能机芯中的适配性分析
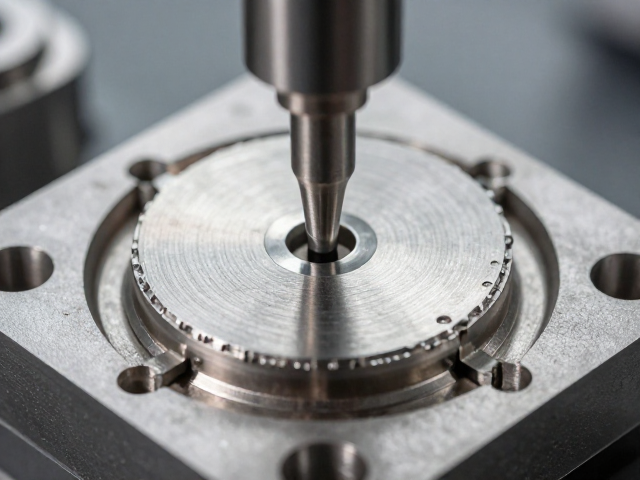
多功能机芯内部包含大量精密齿轮、杠杆及触点,这些零件在运行中承受高频摩擦与微小位移,对表面处理的综合性能要求极高。冲压成型与电镀工艺的结合方案需解决尺寸稳定性与表面功能性的一致性问题。例如,在自动上链系统中,擒纵叉零件需具备极高的硬度与低摩擦系数,通常采用精密冲压成型后,进行硬铬电镀或特殊合金电镀处理,以提升耐磨性并减少能量损耗。此类精密方案通过优化冲压模具的分模线与电镀液的流场设计,确保复杂曲面零件在不同区域获得均匀的镀层厚度。
在实际应用中,适配多功能机芯的精密方案还需考虑批量生产下的良率控制。冲压模具的寿命管理与电镀槽液的定期分析是维持生产稳定性的关键。通过在线检测设备实时监控冲压零件的毛刺高度与电镀层的厚度分布,可及时发现工艺偏差并进行微调。这种基于数据反馈的工艺优化策略,使得精密方案能够应对机芯零件日益复杂的几何结构要求,确保每一枚机芯在长期运行中保持精准与可靠。