金属坯冲压成型缺陷产生的机理与形态特征
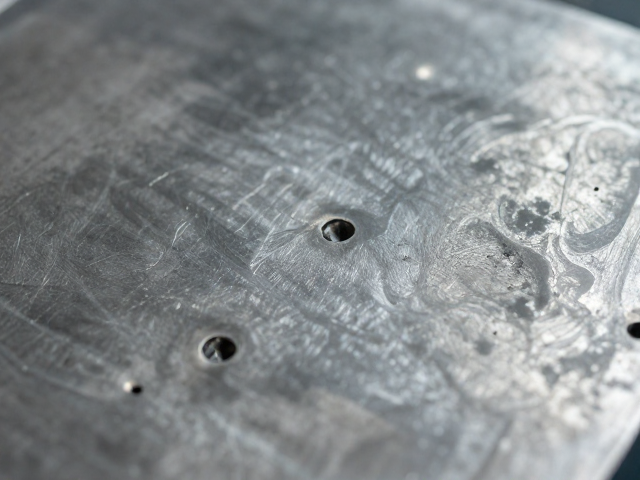
金属坯料在经历高速冲压、拉伸或深拉延等塑性变形过程时,内部应力分布的不均匀性极易诱发微观层面的损伤。针孔缺陷通常源于原材料表面的夹杂物、气孔或润滑剂残留,在模具高压作用下,这些薄弱点被撕裂或挤出,形成肉眼难以立即辨识的微孔洞。这类缺陷不仅破坏了金属基体的连续性,更会在后续涂装或电镀工序中成为腐蚀起始点,导致产品寿命大幅缩短。
外观瑕疵的表现形式更为多样,常见的包括起皱、开裂、橘皮纹以及压痕等。起皱多发生在法兰边或侧壁区域,由切向压应力过大导致材料失稳;开裂则往往出现在变形率最大的凸模圆角处,表现为材料延展性不足下的断裂。橘皮纹则与晶粒粗大或模具表面光洁度不足有关,直接影响产品的美学表现。这些缺陷的形成机制复杂,涉及材料力学、模具几何设计及工艺参数等多个维度,精准识别它们需要结合严密的物理分析与严密的物理分析。
传统人工目视检测的局限性与挑战
长期以来,金属冲压件的外观质检主要依赖生产线旁的熟练工人进行目视检查。这种人工检测方式受限于人类视觉的生理极限,长时间重复劳动会导致注意力分散,漏检率随工作时间呈指数级上升。对于微米级的针孔或细微划痕,人眼在常规光照条件下难以有效分辨,尤其在面对高反光金属表面时,环境光线的变化会进一步干扰判断,造成误判或漏判。
人工检测的数据记录往往滞后且难以量化,缺乏标准化的量化标准,使得生产过程中的质量波动难以通过大数据进行追溯与分析。不同检验员之间的主观判断差异较大,导致同一批次产品的合格标准执行不一致,影响了质量控制体系的稳定性。随着制造业对良品率要求的日益严苛,传统人工检测在效率、一致性及可追溯性方面的短板日益凸显,已难以满足现代高精度冲压件的生产需求。
机器视觉检测系统的核心架构与成像技术
现代金属坯冲压成型检测系统通常由高分辨工业相机、光源系统、图像处理单元及执行机构组成。成像环节是技术核心,针对金属表面的高反光特性,常采用同轴光、漫射光或多角度环形光进行照明设计,以削弱镜面反射,突出缺陷特征。高分辨率线扫相机或面阵相机能够捕捉细微的表面纹理变化,配合高帧率采集技术,确保在高速冲压生产线上实现无拖影成像。
图像处理单元负责从原始图像中提取有效信息,通过去噪、增强、分割等预处理算法,提升缺陷区域的对比度。深度学习算法在此环节发挥关键作用,通过构建包含各类缺陷样本的大规模数据集,训练卷积神经网络模型,实现对针孔、裂纹、污渍等复杂缺陷的高精度分类与定位。系统需具备强大的边缘计算能力,以满足毫秒级的实时检测需求,确保生产节拍不受影响。
检测算法的逻辑实现与精度优化策略
在算法逻辑层面,无监督学习方法常被用于异常检测场景,特别是在缺陷样本稀缺的情况下。通过正常样本训练模型,系统能够学习金属表面的正常纹理分布特征,当检测到与正常特征偏差较大的区域时,即可判定为异常。这种方法降低了标注数据的需求,提高了系统的泛化能力。对于有监督学习,则需要对历史缺陷数据进行精细化标注,利用迁移学习等技术提升模型在不同模具、不同材料下的适应能力。
精度优化涉及多个层面的调整,包括光源角度的微调、相机曝光时间的设定以及算法阈值的动态调整。为了应对金属表面油污、灰尘等干扰因素,算法需引入自适应滤波技术,区分真实缺陷与表面污染。此外,多传感器融合技术也逐渐应用,如结合激光轮廓仪获取三维形貌信息,辅助判断凹陷、凸起等三维缺陷,从而降低二维图像检测中的误报率,提升整体检测的鲁性与准确性。
自动化产线集成与实时反馈控制
检测系统需与冲压机台、传送带及分拣装置进行紧密集成,实现全流程自动化。通过工业以太网或现场总线技术,检测系统与上位机或MES(制造执行系统)实时交互,获取当前生产批次、模具信息等参数,动态调整检测策略。一旦检测到不合格品,系统立即触发剔除装置,将缺陷品分离,同时记录缺陷类型与位置,形成质量数据闭环。
实时反馈控制机制使得检测数据能反向优化生产工艺。通过分析缺陷产生的频率、位置分布等大数据,工程师可以识别模具磨损、润滑不良或材料批次差异等潜在问题,及时调整冲压参数或维护模具。这种数据驱动的质量管理模式,不仅降低了废品率,还缩短了新产品导入周期,提升了整体生产效率与产品质量的一致性,为智能制造提供坚实的数据支撑。