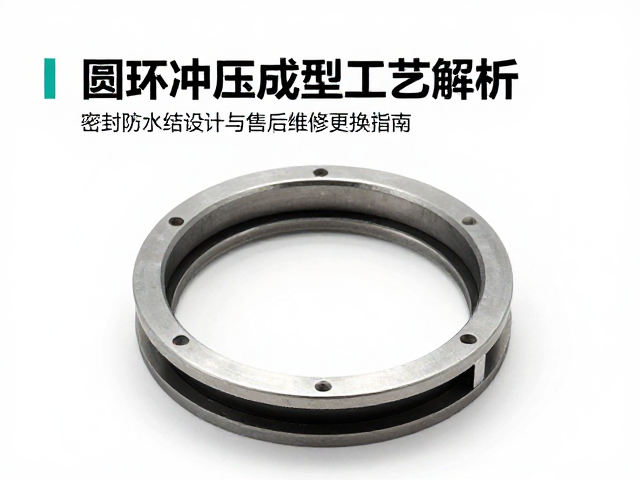
圆环冲压成型的核心工艺与材料选择
圆环冲压成型主要依赖高精度模具与压力设备的协同作用,其核心在于控制材料在塑性变形过程中的流动规律。常用的材料包括低碳钢、不锈钢及铝合金,不同材质的屈服强度和延伸率直接决定了冲压回弹的控制难度。例如,304不锈钢因其优异的耐腐蚀性和适中的加工硬化率,常被应用于对密封性要求较高的环形部件中,而软钢则多用于对强度要求相对宽松的基础结构件。
成型过程中,压边力与润滑条件的平衡是防止起皱和破裂的关键。通过优化模具间隙和冲压速度,可以有效减少材料内部的残余应力。现代生产线常采用伺服压机替代传统机械冲床,以实现吨位和行程的精准控制,从而提升圆环成型的同心度与尺寸稳定性。这种工艺参数的精细化调整,直接影响了后续密封结构的装配精度。
密封防水结构的多维设计逻辑
密封防水结构的设计核心在于建立严密的流体阻隔路径,通常采用压缩式密封原理。常见的结构形式包括O型圈槽配合、金属缠绕垫圈以及多层复合密封环。设计时需重点计算密封界面的接触应力,确保在动态或静态工况下,密封材料能产生足够的弹性变形以填充微观粗糙表面,阻止介质渗透。
材料选型需严格匹配工作环境,例如在高温环境下,氟橡胶(FKM)因其耐热性优于丁腈橡胶(NBR)而被优先选用;而在强酸碱环境中,全氟醚橡胶(FFKM)能提供卓越的化学稳定性。结构设计还需考虑散热与应力集中问题,通过优化密封槽的圆角半径和深度,避免局部应力过大导致密封件挤出或永久变形,从而延长整体结构的使用寿命。
售后维修中的故障诊断与更换流程
在实际运行中,密封失效通常表现为泄漏、异响或压力下降。诊断时需先排除外部连接松动或管道腐蚀等非结构性因素,再聚焦于密封界面的状态。通过目视检查密封件表面是否存在裂纹、磨损或变形,结合压力测试数据,可初步判断失效模式。若发现密封件硬化或断裂,通常意味着材料老化或选型不当;若表面有划痕,则可能源于装配过程中的异物或配合面损伤。
更换流程需严格遵循标准化操作,以确保修复后的性能。拆卸时应避免使用尖锐工具损伤配合面,清洁时推荐使用无绒布和专用清洗剂去除旧密封残留。安装新密封件前,需确认所有配合尺寸符合公差要求,并在密封表面涂抹适量与介质兼容的润滑脂。装配时需确保密封件均匀受力,严禁扭曲或拉伸,安装完成后需进行压力保压测试,确认无泄漏后方可投入正常使用。