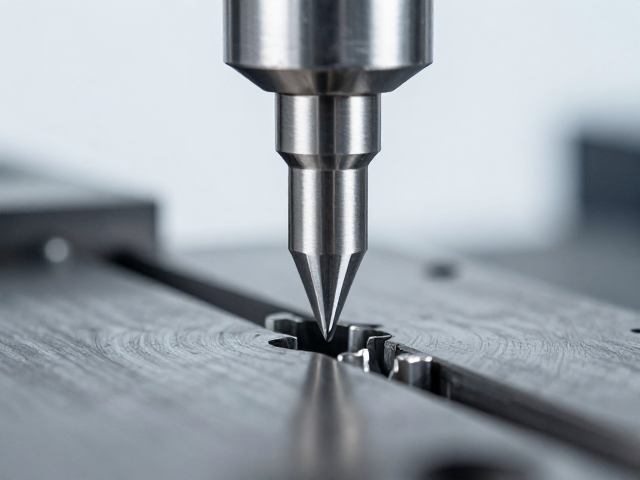
齿形精密铣削对啮合间隙的微观修正作用
齿轮在长期运行中,齿面接触不良常源于初始加工误差导致的微观几何偏差。精密铣削通过高刚性主轴与高精度刀轴,直接控制齿廓的渐开线参数,消除传统滚齿工艺中可能存在的根切或齿厚不均现象。这种加工方式能够将齿面粗糙度控制在Ra0.4μm以内,显著降低啮合过程中的摩擦系数,使齿面接触点分布更加均匀,从而从物理形态上解决因齿形误差引发的冲击与噪音问题。
实际工程应用中,采用五轴联动铣削技术可对斜齿轮或蜗轮进行整体成型加工,确保螺旋线导程角的绝对一致性。当齿形精度达到ISO 1328标准中的4级或更高等级时,齿轮副在负载下的变形量可被精确预测并补偿。这种基于数学模型的精密成型,消除了传统工艺中因刀具磨损或夹具定位误差造成的累积公差,使得啮合过程中的侧隙保持在理论最优区间,避免了因间隙过大导致的传动冲击和间隙过小引起的卡滞现象。
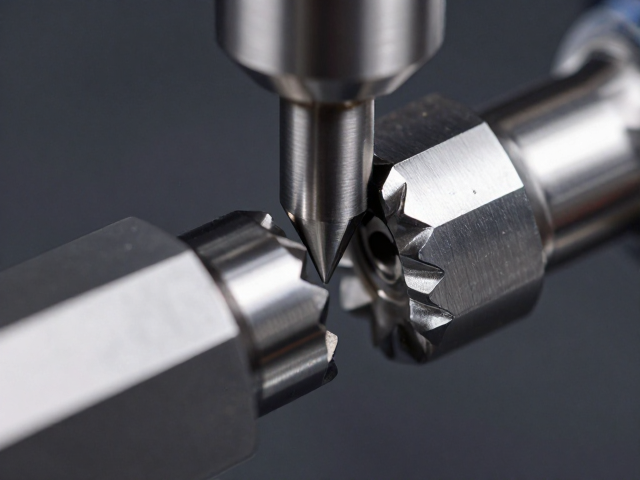
镀铑处理在提升啮合稳定性中的从属效应
镀铑层以其极高的硬度和优异的化学惰性,成为改善齿面摩擦特性的关键表面处理手段。铑的硬度通常超过1000 HV,远高于常规钢材基体,能有效抵抗啮合过程中的微点蚀和粘着磨损。在高速重载工况下,镀铑层能维持齿面的几何完整性,防止因表面材料剥落导致的啮合干涉。这种耐磨特性确保了齿轮在长期运行中,齿形精度不会因磨损而快速衰减,从而维持初始设定的啮合状态。
此外,镀铑处理带来的低摩擦系数特性,进一步优化了啮合动力学表现。相比镀镍或镀铬,铑层在润滑条件下能形成更稳定的边界润滑膜,减少金属间的直接接触。这种特性对于高精度传动系统尤为重要,因为它降低了因摩擦热引起的热变形,避免了因温度变化导致的齿隙动态变化。通过保持齿面微观几何形状的稳定性,镀铑处理间接保障了啮合过程的平稳性,消除了因表面状态恶化引发的非正常磨损和振动。
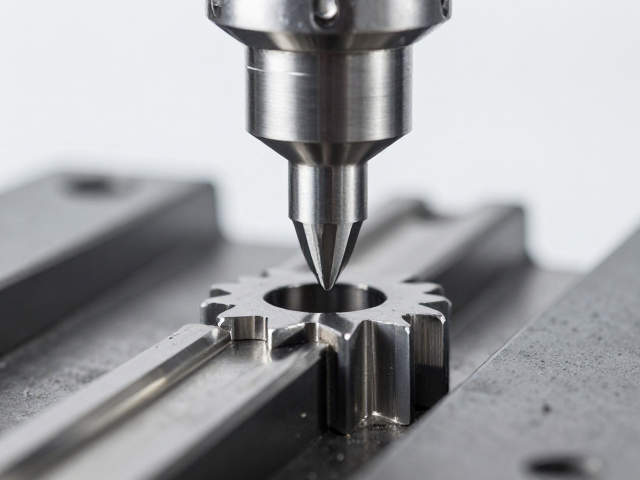
工艺协同效应与综合性能提升
精密铣削与镀铑处理的结合,形成了从宏观几何到微观表面性质的完整控制链条。铣削确保了齿形的绝对精度,而镀铑则保护了这一精度在服役期内不被破坏。两者协同作用,使得齿轮在启动、负载变化及高速运转等不同工况下,均能保持稳定的啮合特性。这种工艺组合特别适用于对传动精度和寿命要求极高的场景,如精密仪器驱动、航空航天执行机构等,能够有效解决因单一工艺局限导致的啮合不良难题。
在质量控制环节,需对铣削后的齿形进行三坐标测量,确认齿廓偏差符合设计规范,随后进行严格的镀前处理,确保基体清洁无油污,以增强镀层结合力。镀后需进行无损检测,验证镀层厚度均匀性及无针孔缺陷。通过这种严密的工艺衔接,避免了因表面处理不当导致的氢脆或结合力不足问题,确保了整体解决方案的可靠性。这种系统化的方法,从制造源头到表面防护,全方位提升了齿轮副的啮合质量与长期运行稳定性。