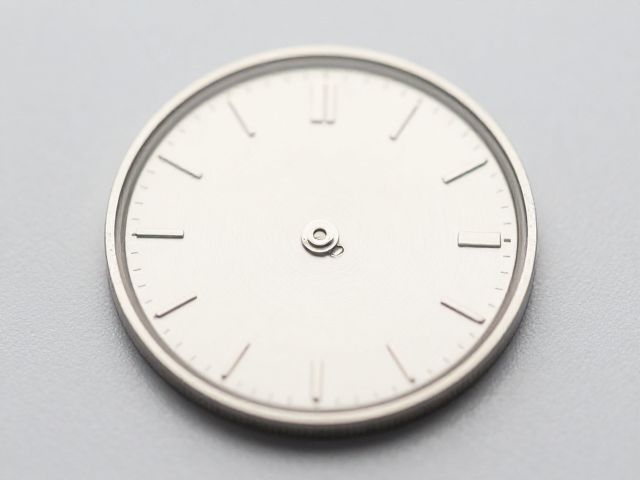
36mm表盘表面电镀工艺的核心逻辑
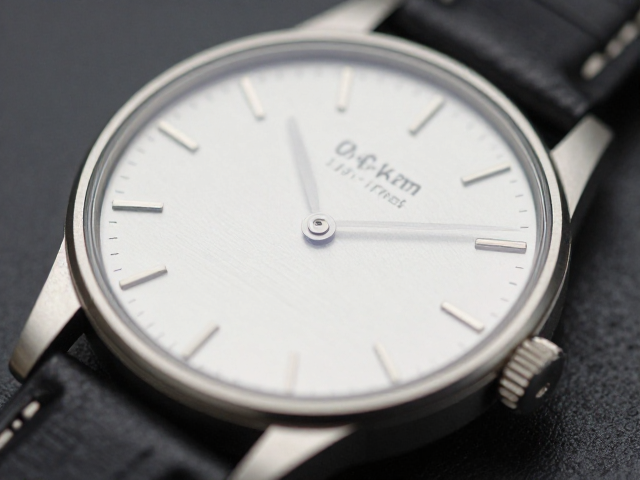
36mm表盘作为腕表中经典的尺寸规格,其视觉重心与佩戴舒适度长期占据市场主流,而表面电镀工艺则是决定其质感与耐久度的关键环节。这一工艺并非简单的金属覆盖,而是通过物理或化学方法在基材表面沉积一层具有预定特性的金属薄膜。对于36mm这一相对紧凑的表壳而言,电镀层的均匀性直接影响了整体轮廓的视觉流畅度,任何因镀层厚度不均导致的边缘发白或厚度堆积,都会在光线折射下被显著放大,进而破坏产品的精致感。
电镀层的功能性远超装饰层面,它承担着抵御日常磨损、抗氧化以及提供独特美学表现的双重任务。常见的镀层材料包括PVD(物理气相沉积)钛氮化物、真空溅射金属等,这些材料能在微米级别上构建致密的保护层。在36mm表盘的应用场景中,镀层厚度通常控制在0.1至0.5微米之间,过薄则无法形成连续的防护膜,过厚则可能因内应力导致镀层剥落或影响机芯组装时的公差配合,因此工艺参数的精确控制是生产中的首要考量。
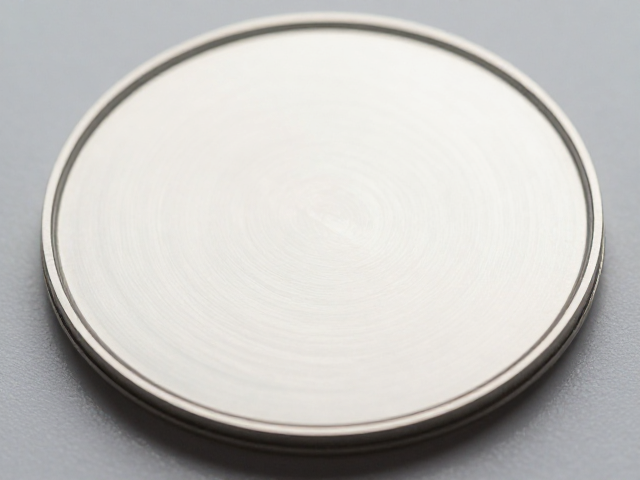
底板基材裁切技术的精密解析
底板基材的裁切是电镀前处理及成型的基础,直接决定了后续工艺的良率与成品精度。在36mm表盘的生产链条中,基材通常选用黄铜、不锈钢或铝合金等高延展性材料,裁切过程多采用高精度激光切割或数控冲压技术。激光切割凭借非接触式的加工特点,能够实现对复杂轮廓及微小倒角的精准成型,热影响区极小,有效避免了基材因高温产生的微观变形,这对于需要后续进行精密电镀的薄板材料至关重要。
裁切尺寸的公差控制是衡量底板基材加工水平的核心指标。针对36mm表盘的标准,裁切后的直径公差通常需控制在±0.05mm以内,以确保表盘能顺利嵌入表壳并保持良好的同心度。在裁切过程中,边缘的毛刺处理尤为关键,微小的金属屑残留不仅会影响表盘与表镜的贴合,更可能在电镀过程中形成针孔或瑕疵点。因此,裁切后的去毛刺与清洁工序必须严格遵循标准化作业流程,确保基材表面达到电镀所需的微观平整度要求。
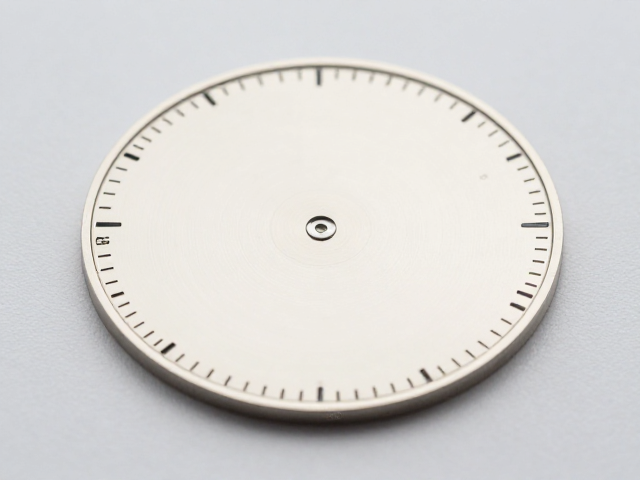
基材处理与电镀前准备
基材在裁切完成后,表面往往残留油污、氧化皮或机械应力,这些杂质会直接阻碍镀层与基材的结合,导致起泡或脱落。前处理工序包括超声波清洗、酸洗活化及去离子水漂洗等步骤,旨在去除所有污染物并激活金属表面。对于36mm表盘而言,由于其表面积相对较小,清洗介质的流动均匀性会直接影响清洁效果,因此清洗槽的设计需考虑流体力学特性,确保每一寸表面都能接触到有效的清洗液,避免局部清洁不到位引发的后续质量问题。
活化处理是提升镀层附着力的关键环节,通常使用稀硫酸或专用活化剂去除基材表面的极薄氧化层,暴露出游离的金属原子。这一过程的时间与温度需经过严密的实验验证,过短的活化时间无法去除氧化层,过长的时间则可能导致基材过腐蚀,改变基材尺寸甚至产生氢脆现象。在36mm表盘的生产中,活化后的即时冲洗与干燥必须迅速跟进,防止活化后的活性表面在空气中重新氧化,确保进入电镀槽时表面处于最佳反应状态。
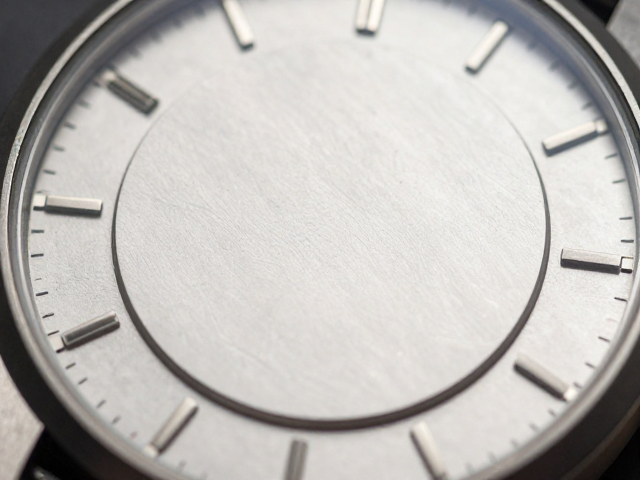
电镀过程中的参数控制
电镀过程中的电流密度、温度及搅拌速度是决定镀层质量的核心参数。对于36mm表盘,由于其几何尺寸较小,电流分布的均匀性极易受边缘效应影响,导致边缘镀层过厚而中心区域镀层不足。通过优化阴极布局与屏蔽技术,可以平衡电流密度,确保镀层厚度在不同区域的一致性。电流密度的过高可能导致镀层粗糙、发黑,而过低则会降低沉积速率,影响生产效率,因此需根据电镀液配方与基材材质,设定最佳的电流密度区间。
电镀液成分的稳定性对镀层外观与性能有着决定性影响。主盐浓度、添加剂比例以及杂离子含量均需通过定期分析进行监控与调整。在36mm表盘的生产中,镀液的过滤系统需保持高效运行,防止悬浮颗粒落入镀层形成麻点。此外,电镀时间的精确计算也至关重要,它直接对应镀层的厚度。通过库仑计或在线测厚仪实时监测,确保每一批次36mm表盘的镀层厚度严格符合设计规范,避免因厚度偏差导致的色泽不均或防护性能下降。
后处理与质量检测
电镀完成后的表盘需经过严格的清洗与干燥,以去除残留的电镀液,防止其在后续储存或使用过程中腐蚀镀层或影响外观。干燥过程通常采用热风循环或真空干燥,确保无水渍残留。对于某些特殊效果的镀层,可能还需要进行封孔或钝化处理,以进一步提升耐腐蚀性和耐磨性。这些后处理步骤虽然看似简单,却是延长表盘使用寿命、保持色泽持久的重要保障。
质量检测环节涵盖外观检查、厚度测量、附着力测试及耐腐蚀性测试等多个维度。外观检查需在高倍放大镜下确认无针孔、起泡、露底等缺陷;厚度测量采用X射线荧光光谱仪(XRF)进行无损检测,确保数据准确;附着力测试通过划格法或热震法评估镀层与基材的结合强度;耐腐蚀性测试则模拟日常使用环境,验证镀层的防护能力。只有通过所有测试项目的36mm表盘,才能进入下一道工序,确保最终交付的产品符合高标准的质量要求。