方形表壳壳套锻压成型工艺的核心原理
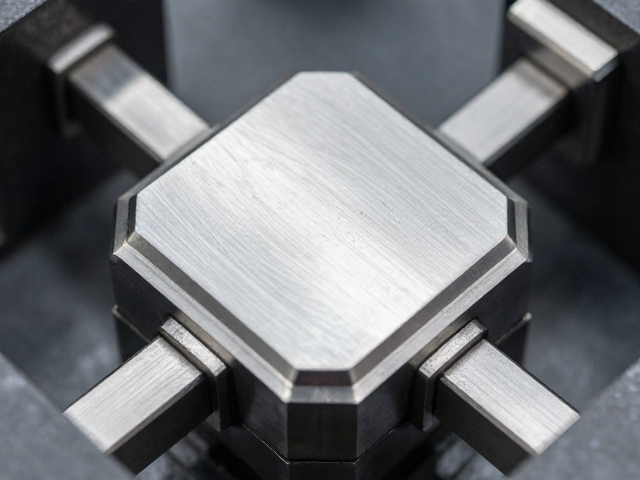
方形表壳壳套的锻压成型是一项结合了材料塑性变形理论与精密模具设计的制造工艺,其核心在于利用金属在室温或高温状态下承受外力产生永久形变的特性。在这一过程中,坯料被置于上下模具之间,通过巨大的压力迫使金属流动并填充模具型腔,从而形成具有预定几何形状的表壳部件。相较于传统的切削加工,锻压工艺能够优化金属内部的纤维组织,显著提升零件的力学性能,如抗疲劳强度和硬度,这对于需要承受日常佩戴冲击的腕表结构至关重要。
该工艺对材料的选择与预处理有着严苛的要求,常见的基材涵盖316L精钢、钛合金以及部分高硬度陶瓷复合材料。坯料在进入锻压环节前,通常需要经过严格的尺寸测量、表面清洁以及润滑处理,以减少模具磨损并改善金属流动性。润滑剂不仅起到隔离作用,还能帮助控制成形过程中的温度分布,防止因摩擦过热导致的材料性能下降。这一前置步骤直接决定了后续成形过程的稳定性,是确保方形表壳边缘锐度与表面光洁度的基础环节。
提升成型精度的模具设计与温控策略
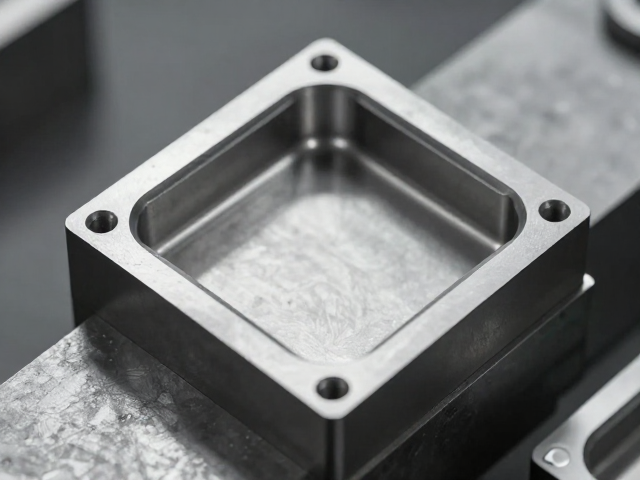
模具的精度直接决定了方形表壳的最终尺寸公差与外观质量,现代锻压工艺中,模具通常采用高耐磨性的硬质合金或经过特殊涂层处理的钢材制造,以应对高频率的冲击载荷。模具型腔的设计需经过严密的有限元分析模拟,预测金属在填充过程中的流动路径,识别可能导致折叠、裂纹或填充不足的风险区域。对于方形表壳特有的直角边缘,模具角部常设置微小的圆角过渡或特殊的排气槽,以平衡应力集中并排出型腔内的空气,确保金属能够完整填充每一个细微角落。
温度控制在锻压过程中扮演着调节材料流动性的关键角色,尤其是对于钛合金或高温合金等对温度敏感的材料。通过精确的热管理系统,模具表面可维持在特定的温度区间,既保证了材料具有良好的塑性以应对复杂形状成形,又避免了因温度过高导致的晶粒粗大或氧化问题。部分高精度生产线采用感应加热或油温控制系统,实时监测并调整模具温度,确保每一批次生产的表壳壳套在尺寸稳定性上保持高度一致,从而满足微差配合的装配需求。
自动化集成与效率优化的生产实践
现代方形表壳壳套生产线已高度依赖自动化设备,从坯料自动送料、定位、锻压成形到成品自动分拣,全流程由可编程逻辑控制器(PLC)统一调度。高速机械臂与精密伺服压机配合,将单次锻压周期压缩至数秒以内,同时通过视觉检测系统实时监控成形质量,自动剔除存在飞边、缺料或尺寸超差的次品。这种自动化集成不仅大幅降低了人工干预带来的误差,还通过连续生产模式显著提升了单位时间内的产出效率,使大规模标准化生产成为可能。
为了进一步挖掘效率潜力,生产过程中的工艺参数优化成为技术攻关的重点。通过采集压机压力曲线、滑块位置、吨位数据等多维信息,工程师可以利用大数据分析技术建立工艺数据库,动态调整锻压速度、保压时间及回程速率。例如,在成形初期采用较低速度以减少冲击,而在填充关键型腔阶段提高速度以缩短周期。这种基于数据驱动的工艺微调,能够在不牺牲精度的前提下,有效降低能耗与模具损耗,实现成本与效率的双重优化,为方形表壳的大规模制造提供坚实的技术支撑。