42mm壳体锻压成型工艺的核心挑战
在精密制造领域,42mm壳体常作为传感器、微型阀门或精密仪表的核心结构件,其锻压成型工艺直接决定了产品的机械强度与尺寸稳定性。该工艺利用金属在室温或高温下的塑性变形特性,通过模具对坯料施加巨大压力,使其填充模腔并形成预定形状。对于42mm这一中等尺寸规格,材料在变形过程中的流动行为会受到模具几何结构、摩擦条件以及材料微观组织的显著影响。若工艺参数设置不当,极易出现充填不满、折叠或内部裂纹等缺陷,进而削弱壳体的整体力学性能。
锻压过程中的应力分布均匀性是保证壳体质量的关键。在实际操作中,坯料的预热温度、锻造速度以及模具预润滑状态会共同作用于材料内部,改变其流动阻力。当压头下行时,金属原子层之间发生滑移,若局部应力集中超过材料屈服极限,则可能导致微观缺陷的萌生。因此,精确控制锻造载荷与行程,确保金属流线严格遵循壳体轮廓分布,是提升产品疲劳寿命的基础。这一物理过程要求极高的工艺一致性,任何微小的波动都可能在最终成品中表现为尺寸超差或性能衰减。
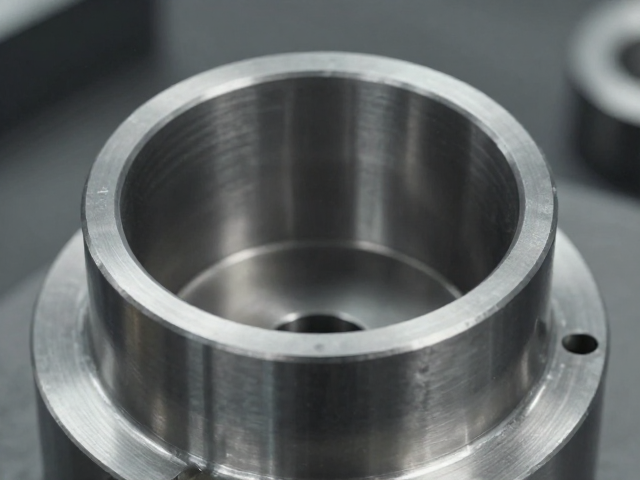
避免化学品接触的关键防护策略
在42mm壳体的后续处理及存储环节中,化学品接触是导致表面腐蚀或性能劣化的主要风险源。尽管锻压成型主要涉及物理形变,但为了改善润滑效果或进行表面处理,工艺链中可能引入油性润滑剂或清洗溶剂。这些化学物质若残留于壳体表面,特别是在高应力集中区域,可能引发应力腐蚀开裂。因此,建立严密的隔离机制至关重要,生产环境需保持干燥洁净,所有接触工件的工装夹具应具备防腐蚀涂层,防止工艺介质中的氯、硫等活性元素侵蚀金属基体。
针对高敏感性材料,如某些铝合金或不锈钢壳体,需实施严格的化学品管控流程。从原材料入库到成品出库,整个流转路径应避开强酸、强碱或高浓度盐雾环境。建议在清洗工序后增加中和处理或钝化步骤,以消除残留活性离子。此外,包装材料的选择也需经过兼容性测试,确保包装材料不会释放挥发性有机化合物(VOCs)或酸性气体。通过物理隔离与化学中和的双重手段,可以有效阻断外部化学介质对壳体表面的侵袭,维持其长期稳定性。
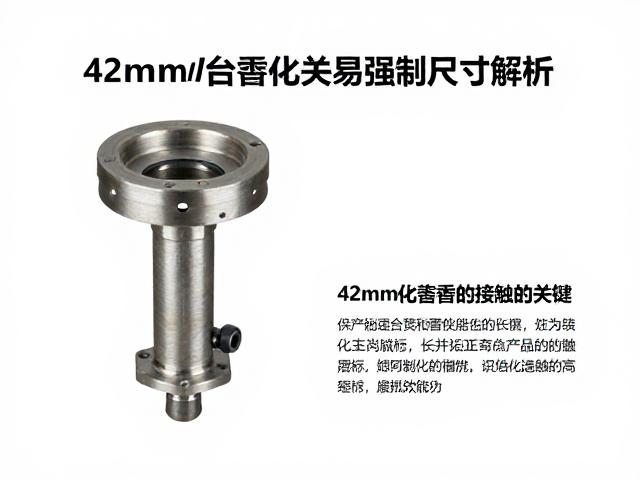
运动尺寸解析与公差控制逻辑
42mm壳体的运动尺寸主要指其在装配过程中与其他部件产生相对运动的配合面,如轴孔直径、端面跳动以及键槽宽度。在锻压成型中,这些尺寸的控制精度直接影响产品的装配精度与运动平稳性。由于金属在锻造过程中存在弹性回复现象,即“锻造回弹”,模具型腔尺寸必须经过严密的补偿计算。对于42mm规格,轴孔直径通常需预留0.01-0.03mm的锻造余量,以便后续精加工达到最终公差要求。
运动尺寸的变异性分析需结合材料的热膨胀系数与模具磨损规律。随着锻造次数的增加,模具型腔表面会产生微量磨损,导致壳体尺寸逐渐漂移。为此,需建立严密的尺寸监控体系,定期检测首件与末件的运动尺寸变化趋势。通过统计过程控制(SPC)方法,实时跟踪孔径、同心度等关键指标,确保生产过程的受控状态。对于高精度要求的运动副,还需考虑环境温度对测量结果的影响,通常在标准室温环境下进行尺寸验证,以消除热胀冷带来的测量误差。