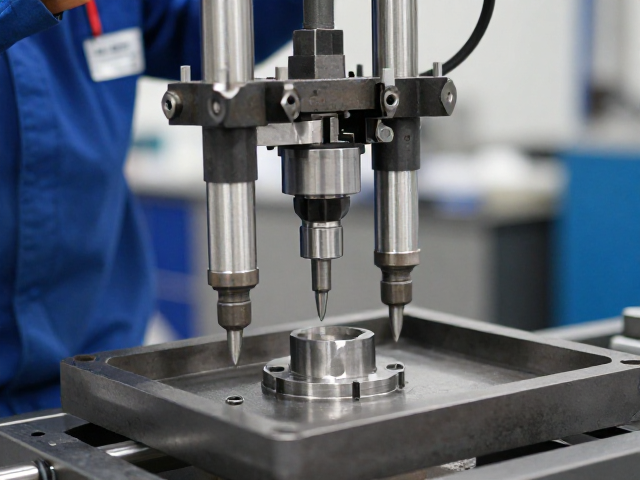
油压装配中的压力控制与精度维持
在工业制造的生产流中,油压装配技术因其能够提供巨大且稳定的线性推力,成为连接精密零部件与主体结构的关键环节。液压系统的核心在于利用不可压缩的液体传递能量,这一物理特性使得装配过程中的受力分布远比机械紧固更为均匀。然而,高压环境下的流体动力学特性会随温度、密封件老化以及管路疲劳产生微小变化,这些变量若未被及时捕捉,极易导致装配到位后出现预紧力不足或过紧的现象。为了确保工艺的一致性,设备必须配备高精度的压力传感器与位移反馈装置,实时监测活塞行程与系统压力的耦合关系,从而在微观层面消除因材料弹性模量差异带来的装配误差。
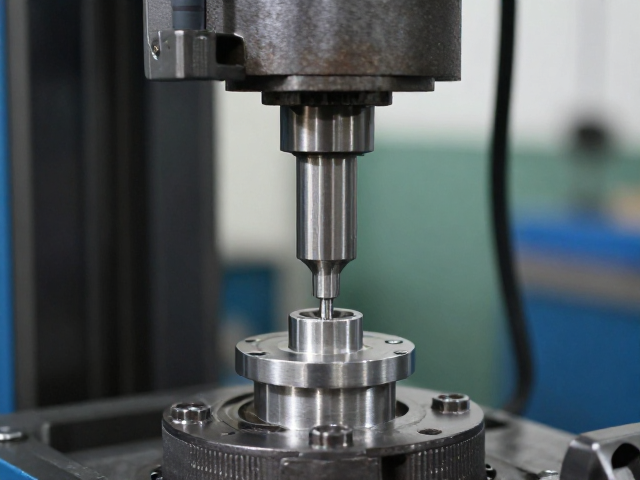
金属坯冲压成型的形变机理与模具保护
金属坯料的冲压成型则是通过模具对板材施加瞬时冲击力,使其发生塑性变形以获得预定形状的过程。这一过程涉及复杂的应力应变分布,特别是在深冲或复杂曲面成型中,材料流动的不均匀性极易引发起皱、开裂或回弹等缺陷。模具作为直接接触工件的关键部件,其型腔表面的磨损、导柱导套的间隙变化以及紧固件的松动,都会直接改变冲压过程中的受力模型。一旦模具基础结构出现微小位移或松动,冲压件的尺寸公差便会迅速超出允许范围,导致批量性的废品产生。因此,对模具固定螺栓、定位销以及导向机构的状态监控,是维持冲压工艺稳定性的先决条件。
定期检查机制对工艺稳定性的关键作用
针对油压装配与金属冲压两大核心工序,建立严密的定期检查体系是防止工艺波动的必要手段。检查工作不应局限于外观检查,而应深入至液压系统的密封性测试、压力表校准以及冲压模具的螺栓扭矩复核。通过制定标准化的巡检流程,技术人员可以量化评估设备的状态,例如记录液压缸在空载与负载下的压力衰减曲线,或监测冲压件首件与末件的尺寸偏差趋势。这种基于数据的预防性维护,能够提前识别因机械松动或部件磨损引发的隐性风险,将非计划停机时间降至最低,确保生产线在长时间运行中保持高度的工艺稳定性。
标准化操作流程与质量控制闭环
将定期检查融入日常生产管理体系,需要构建从检测到反馈再到修正的完整质量控制闭环。操作人员需严格遵循作业指导书,对关键连接部位进行定频、定量的紧固与校验,并使用力矩扳手等专用工具确保装配精度。同时,利用统计过程控制(SPC)工具分析生产数据,识别由设备松动或液压不稳定引起的异常波动。通过持续跟踪关键质量特性,企业能够不断优化维护周期与检查深度,使油压装配的压力曲线与冲压成型的模具状态始终处于受控状态。这种基于严谨检查与数据驱动的管理方式,从根本上保障了产品的一致性与可靠性,为高质量制造提供坚实支撑。