精密车削中圆盘工件的装夹痛点与摆频控制
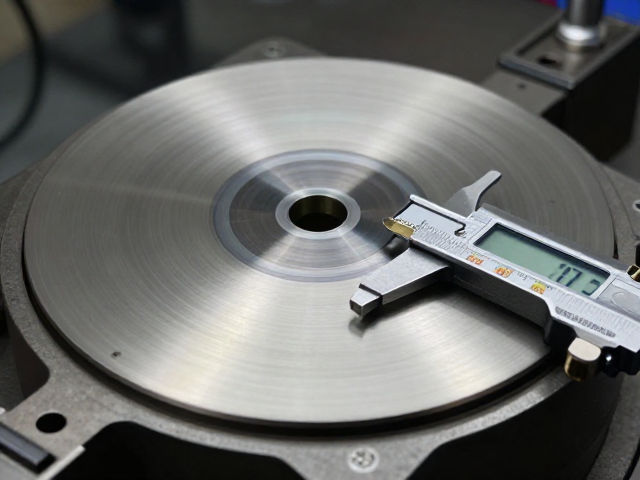
在高精度圆盘类零件的车削加工过程中,装夹误差是导致加工精度波动的核心因素。传统的卡盘夹持方式容易因定位面微小不平或夹持力不均,引发工件旋转时的径向跳动。这种跳动直接反映为刀具与工件接触点的周期性变化,进而造成尺寸超差或表面纹理不一致。为了确保加工过程的稳定性,必须对工件的旋转轴线进行精确校准,消除因装夹不当产生的初始偏心。
校表仪在此环节扮演着“眼睛”的角色,用于实时监测工件外圆或端面的跳动量。通过高精度的杠杆百分表或千分表,操作者能够量化评估工件的摆频一致性。摆频一致意味着工件在旋转一周的过程中,其相对于主轴回转轴线的位移变化处于极小的公差范围内。这种一致性是后续切削参数稳定的前提,只有当旋转运动平稳且可预测,刀具才能按照预期的轨迹进行材料去除,从而为提升整体加工精度奠定物理基础。
基于校表仪的标准化校准作业流程
实施校表校准需遵循严密的步骤,以确保数据的可重复性与真实性。首先,清洁工件定位基准面及卡盘夹爪,去除油污与金属屑,这是保证接触刚性的基础。将校表仪固定在刀架或床鞍上,调整表杆角度使其垂直于被测表面,预压行程通常控制在0.5至1毫米之间,以消除机械间隙。随后,手动慢速旋转主轴,观察表针摆动范围,记录最大读数与最小读数的差值,即为当前的径向跳动值。
针对检测出的跳动误差,需通过调整夹持点或修整定位面进行修正。对于三爪卡盘,可通过在夹爪与工件间垫入薄铜皮微调受力点;对于四爪卡盘,则需逐点调整丝杆,采用“打表找正”法,每次微调后重新测量。当多次测量显示的跳动值稳定在0.01毫米以内时,可认为摆频一致性达到精密加工要求。此过程需反复验证,确保在不同转速下工件的运动轨迹不发生畸变,从而锁定最佳的装夹状态。
摆频一致性对加工精度与表面质量的直接影响
摆频不一致会导致切削深度发生周期性变化,使得圆盘零件在车削过程中产生波纹度。在精车或磨削工序中,这种波纹会直接转化为尺寸公差的不稳定,甚至引发振刀现象,破坏工件表面的微观几何形状。通过校表仪确保摆频一致,能够使切削力保持恒定,减少因受力波动引起的机床系统振动,从而显著降低表面粗糙度。
此外,一致的摆频有助于优化刀具寿命。当工件旋转平稳时,刀具刃口与工件的接触频率均匀,避免了局部刃口因冲击载荷过大而过早崩缺或磨损。在实际生产数据中,经过严格校表找正的工件,其尺寸分散度通常可比未找正情况缩小30%以上,且表面Ra值可稳定控制在0.4微米以内。这种精度提升不仅体现在最终产品的合格率上,更体现在加工过程的可控性与可预测性,为后续工序提供高质量的半成品。