合金条带轧制工艺的核心控制要素
精密合金带材的生产是确保发条片具备优异弹性性能和疲劳寿命的基础,其轧制工艺对材料微观结构的改变起着决定性作用。在冷轧过程中,通过多道次压下率的精确计算与分配,能够有效细化晶粒并提升材料的屈服强度。现代轧机通常采用张力轧制技术,利用前后张力平衡来控制带材的板形与厚度公差,这对于厚度仅为0.05毫米至0.15毫米的超薄发条专用带材至关重要。
工艺参数的稳定性直接影响了带材的表面质量与内部应力分布。轧辊的粗糙度、轧制速度以及中间退火工艺的温度曲线,共同决定了合金元素的析出状态及织构特征。例如,对于铍铜合金或特殊不锈钢带材,合理的固溶时效处理配合轧制变形,能够显著改善材料的弹性极限和抗松弛性能,从而满足高频机械机芯对动力输出的稳定性要求。
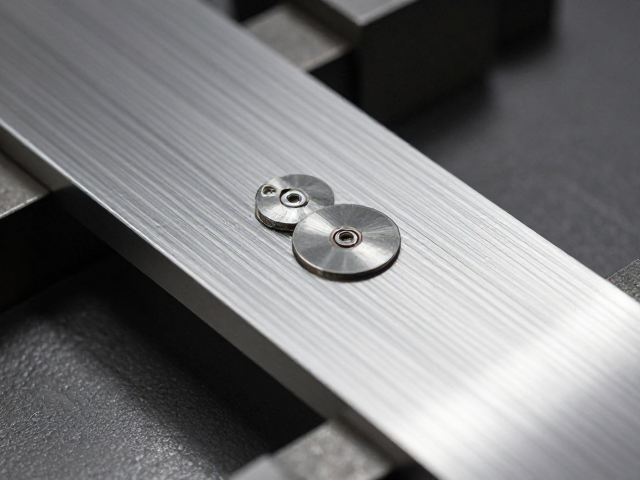
润滑发条片在精密传动中的减摩机制
随着机械腕表机芯向轻薄化、高频化发展,传统发条与夹板或导柱之间的摩擦问题日益凸显。润滑发条片通过在合金表面涂覆特殊的固体润滑层或微结构处理,旨在降低摩擦系数,减少能量损耗。这种处理技术通常涉及在发条工作区域形成一层极薄的低剪切强度薄膜,使得发条在卷绕和释放过程中能够平滑滑动,避免因微观接触点产生的粘着磨损。
润滑层的稳定性与附着力是评估其应用效果的关键指标。在长期高频振动环境下,润滑层需保持化学性质稳定,不与机芯润滑油产生不良反应,同时具备良好的耐温性。通过表面改性技术,如等离子处理或纳米涂层沉积,可以增强润滑材料与基体合金的结合力,防止润滑层在发条剧烈伸缩中脱落,从而维持机芯长期的走时精度和动力效率。
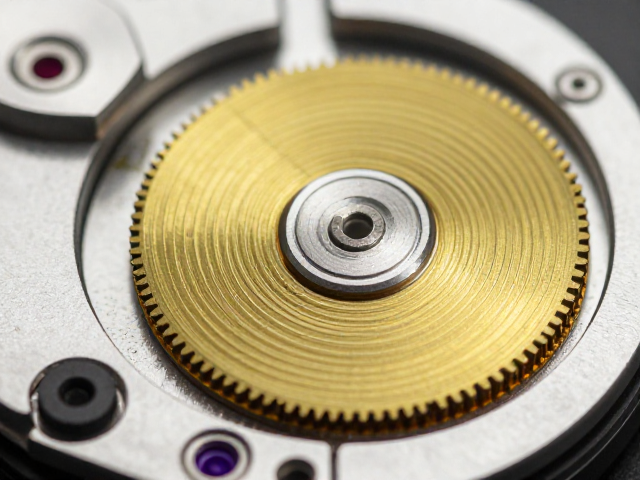
精工机芯应用中的工艺适配性挑战
在将合金条带与润滑技术应用于精工等品牌机芯时,需解决材料特性与装配工艺的适配问题。发条片在装入发条盒后,需承受反复的卷紧与释放,任何因润滑层不均匀导致的局部应力集中都可能引发早期失效。因此,轧制过程中的张力控制必须与后续的表面处理工艺紧密衔接,确保带材在切割、成型过程中不产生额外的塑性变形,保持几何形状的精确性。
此外,润滑发条片的清洁度与无污染控制也是量产过程中的难点。在自动化装配线上,微小的颗粒污染可能破坏润滑层的完整性,导致摩擦异常。生产工艺中需引入严格的洁净室环境与自动化检测手段,对发条片的表面粗糙度、润滑层厚度均匀性以及微观缺陷进行实时监测。这种高标准的过程控制,是确保精密机芯在复杂工况下仍能保持可靠运行的必要条件。