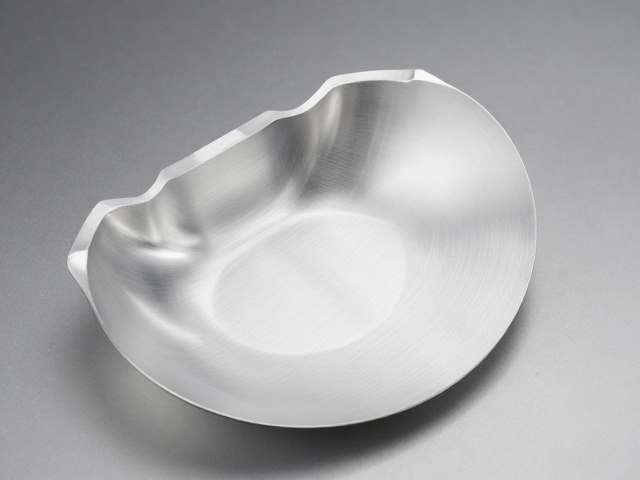
壳体锻压成型工艺的核心逻辑与质量控制
壳体锻压成型是金属塑性加工中的关键环节,其核心在于利用锻压设备对金属坯料施加压力,使其产生塑性变形从而获得预定形状和力学性能。这一过程通常包括加热、锻压、冷却等阶段,不同材料如铝合金、钢或钛合金需匹配特定的温度区间和变形速率。例如,铝合金壳体在锻造前需加热至400-450摄氏度之间,以优化其流动性和减少开裂风险,而高强度钢则可能需要更高的预热温度以确保内部组织均匀。
在实际生产中,锻压工艺的稳定性直接决定了壳体的最终质量,因此需严格控制模具温度、锻造压力以及行程速度等参数。现代锻压车间常配备闭环控制系统,实时监测载荷和位移数据,确保每一批次产品的尺寸精度和力学性能符合设计规范。此外,锻压后的热处理工序也不可忽视,通过固溶处理和时效强化可显著提升壳体的硬度和耐腐蚀性,满足航空航天或高端机械领域的严苛要求。
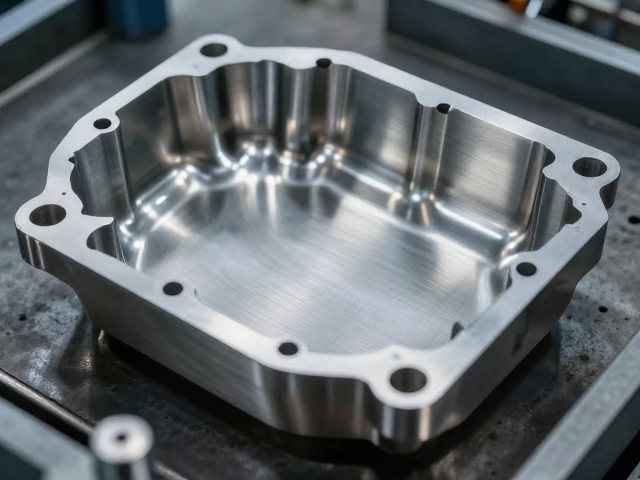
专业拆装维护中的关键技术要点
壳体组件的拆装维护需严格遵循标准化操作流程,以避免因不当操作导致密封面损伤或内部结构变形。拆卸过程中,应优先使用专用液压拉马或螺栓拉伸工具替代锤击,防止壳体边缘产生微裂纹。对于多螺栓紧固结构,需按照对角交叉顺序逐步松开,释放残余应力,避免壳体因受力不均发生翘曲。同时,清洁工作需使用无绒布和专用清洗剂,彻底清除油污和金属屑,防止异物进入配合面影响装配精度。
装配阶段的关键在于确保各部件的同轴度和平行度,需使用百分表或激光对中仪进行检测,误差范围通常控制在0.05毫米以内。密封件的安装需格外小心,避免扭曲或拉伸,必要时涂抹适量专用润滑脂以保护密封唇口。紧固螺栓时,应使用扭矩扳手按规定的力矩值分次拧紧,确保预紧力均匀分布。对于高精度壳体,装配后还需进行气密性或水压测试,验证整体结构的密封性能和结构完整性,确保其在实际工况下的可靠性。
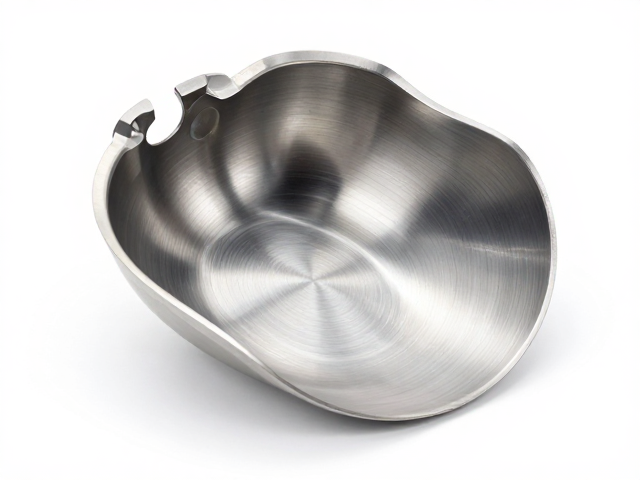
拉丝表面处理的美学提升与防护性能
拉丝表面处理通过机械摩擦在壳体表面形成均匀的细微纹理,不仅提升了产品的美观度,还增强了表面的耐磨性和抗指纹能力。常见的拉丝工艺包括直纹拉丝、乱纹拉丝和旋光拉丝,其中直纹拉丝最为普遍,适用于大多数金属壳体。该工艺使用砂带或砂轮在恒定压力和速度下对表面进行单向或双向打磨,形成连续且均匀的线条。表面粗糙度通常控制在Ra 0.2-0.4微米之间,既保证了视觉上的细腻感,又保留了足够的附着力以应对后续处理。
除了美观,拉丝处理还能改善壳体的耐腐蚀性能,特别是在经过钝化处理后,表面形成的氧化膜能有效抵御环境中的化学侵蚀。然而,拉丝过程中的力度和速度控制至关重要,过大的压力可能导致表面划伤或纹理不均,过快的速度则可能引起局部过热,影响材料性能。因此,自动化拉丝设备常配备恒力控制模块,确保每一处表面的处理效果一致。对于高要求的应用场景,拉丝后还需进行封闭处理,防止污渍嵌入纹理中,延长壳体的使用寿命。