壳体锻压成型工艺解析
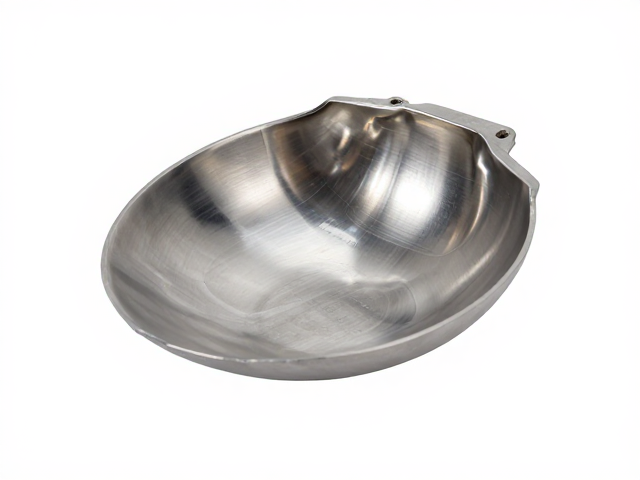
壳体锻压成型是金属塑性加工中的核心环节,其本质是通过模具对金属坯料施加压力,使其产生塑性变形从而获得预定形状和尺寸。这一过程严格遵循金属流动规律,通常分为自由锻、模锻及精密锻造等类别。在工业实践中,等温锻造技术因能显著降低流动应力、提高材料利用率及改善内部组织均匀性,逐渐成为高性能壳体零件的主要成型方式。材料在高温高压环境下,晶粒细化且织构得到控制,这直接决定了最终零件的力学性能稳定性。
工艺参数的设定对成型质量起着决定性作用,其中变形温度、应变速率及变形量是三大关键变量。以某型号航空发动机钛合金壳体为例,成型温度通常控制在950℃至1020℃之间,过高的温度会导致晶粒粗大,而过低的温度则可能引发开裂缺陷。润滑条件的优化同样至关重要,使用二硫化钼基复合润滑剂能有效减少模具与坯料间的摩擦系数,降低成形载荷,防止表面划伤。现代锻压生产线多采用计算机辅助工程模拟软件,对金属流动路径、充填情况及缺陷形成进行预判,从而在试模前优化模具型腔设计。
壳套抛光处理关键技术与优化策略
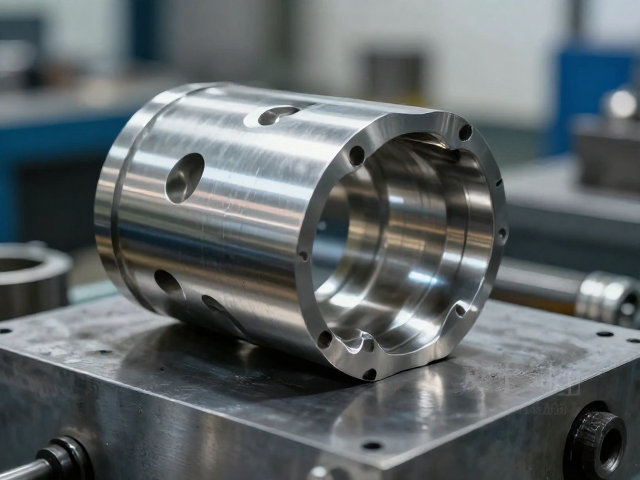
壳套抛光旨在消除锻压成型后留下的氧化皮、毛刺及微观不平度,提升表面完整性与尺寸精度。传统的机械抛光依赖砂轮或研磨盘与工件表面的相对运动,通过磨粒的切削与犁沟作用去除材料。对于高硬度合金壳体,常选用金刚石或立方氮化硼磨料进行精密磨削。这一阶段的核心在于控制磨削深度与进给速度,避免产生过深的划痕或烧伤,确保表面粗糙度Ra值达到既定标准,通常为0.4μm至1.6μm之间,为后续装配或涂层提供理想的基底。
化学机械抛光(CMP)与电解抛光代表了表面处理的进阶方向,特别适用于复杂曲面壳套的精整。电解抛光利用阳极溶解原理,通过电流密度与电解液成分的精确调控,优先去除微观凸出部位,实现宏观与微观尺度的双重平整。优化策略方面,引入自适应柔性抛光技术可解决刚性磨具难以贴合复杂曲面的问题。通过监测抛光过程中的力与振动信号,实时调整抛光头姿态与压力,能有效减少边缘效应与局部过抛现象。此外,多道次抛光工艺的衔接需经过严密的工艺窗口验证,确保各阶段去除机理的连贯性,最终获得无亚表面损伤的高品质表面。