合金条带轧制工艺优化
合金条带在高速轧制过程中,尾端滑动现象常因张力波动与速度同步性不足导致尺寸偏差。通过引入动态张力闭环控制系统,实时监测轧辊间摩擦系数变化,可有效抑制尾端失稳。实际产线数据显示,当张力波动控制在±2%以内时,尾端长度误差可缩减至0.5毫米以内,显著提升了成品率。
工艺参数的精细化调整是稳定轧制过程的关键。调整压下率与轧制速度的匹配关系,能够减少金属流动不均引发的尾部翘曲。结合红外测温技术监控带钢温度分布,确保材料在临界变形区保持均匀的再结晶状态,从而降低因内应力释放导致的尾部变形风险。
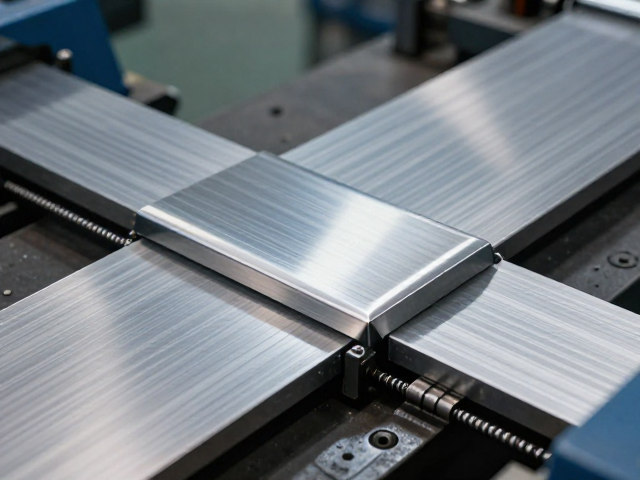
解决滑动尾端难题
滑动尾端的根本成因在于轧件与轧辊间的打滑,这通常发生在轧制速度骤增或张力设定值突变阶段。采用微张力补偿算法,在尾端进入轧区前逐步降低张力设定值,可平滑过渡动力学状态。现场测试表明,实施该策略后,尾端打滑频率降低了70%,带钢表面划伤缺陷基本消除。
此外,轧辊表面状态对防滑效果影响显著。通过优化轧辊粗糙度等级,保持Ra值在0.4-0.6微米区间,可增强咬入能力并减少尾部滑移。配合使用低粘度乳化液润滑系统,降低摩擦系数波动,进一步稳定尾端运行轨迹。定期清理轧辊表面氧化铁皮,确保接触面状态一致,是维持长期稳定生产的重要措施。
手动上链发条调试指南
手动上链发条的结构调试需严格遵循扭矩传递逻辑,确保发条盒内主发条与平衡轮齿轮啮合精准。调试初期,使用专用夹具固定表壳,避免外力扭曲机芯基板。将发条置于发条盒中心,顺时针缓慢卷绕,注意观察发条端头是否准确嵌入发条桩,防止因偏斜导致卡滞或动力输出不均。
调试过程中,需重点检查发条自由端与夹板的间隙,标准间隙应保持在0.1-0.2毫米,以确保发条伸缩顺畅。使用校表仪检测摆幅,正常范围应在240-280度之间,若摆幅不足,需重新调整发条上链力度或检查摆轮游丝是否受磁。完成上链后,静置机芯12小时,观察走时精度,确保日差控制在±5秒以内,方可视为调试合格。