圆环冲压成型工艺的核心原理
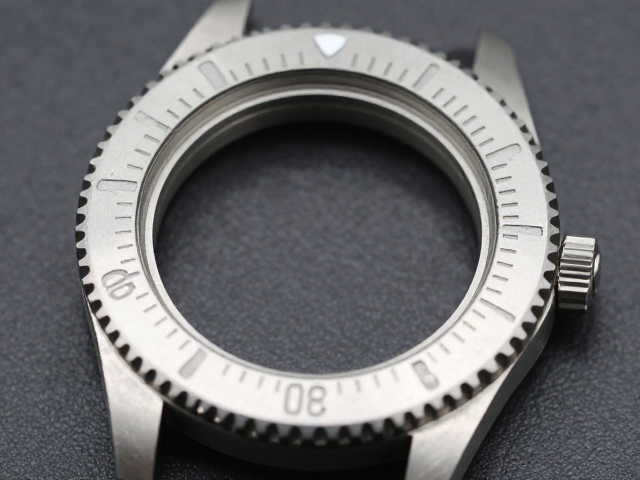
圆环冲压成型是精密金属加工中用于制造高精度环形零件的关键技术,其核心在于利用模具在压力机作用下对金属板材或管材进行塑性变形。在潜水计时表圈的应用场景中,这一工艺主要解决从平面材料到高精度三维曲面的转换问题。材料通常选用航空级铝合金、钛合金或不锈钢,这些材料具备良好的延展性和抗腐蚀性,能够承受冲压过程中的巨大剪切力而不发生断裂。模具设计需严格计算回弹系数,确保成品尺寸公差控制在微米级别,以满足计时码表对机械结构配合的严苛要求。
该工艺过程涉及定位、冲压、整形等多个阶段,其中定位精度直接决定了刻度分布的均匀性。现代自动化生产线中,伺服压力机配合高精度导柱模架,可实现每秒多次的连续冲压作业。金属坯料被精准送入模具中心,上下模闭合时,凸模对材料施加径向与轴向的复合应力,使材料沿模具轮廓流动。这一过程不仅形成了表圈的基础几何形状,还为后续加工提供了稳定的物理基础,确保每一枚表圈在批量生产中保持高度的一致性。
24小时刻度制作的精密加工流程
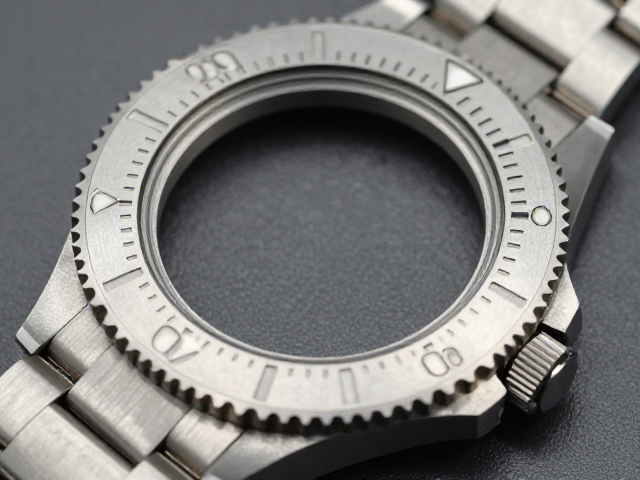
24小时刻度作为潜水计时表圈的功能核心,其制作精度直接影响读时效率与操作安全性。在冲压成型出基础圆环后,表面需经过激光打标或微细蚀刻处理以形成刻度标识。激光束通过计算机控制路径,在金属表面瞬间气化出微小凹槽,深度通常控制在0.05至0.1毫米之间,以保证油墨填充后的视觉对比度。刻度间距需严格遵循等分原则,24个刻度点围绕圆周均匀分布,误差范围不得超过±0.5度,以确保旋转定位时的精确对应。
刻度填充与表面处理是提升可读性的关键步骤。高亮度荧光材料或白色陶瓷粉末被填入刻度凹槽,随后经过高温固化或紫外线照射定型,形成耐磨且高反光的表面。对于金属原色刻度,则需通过抛光或喷砂处理,消除冲压过程中可能产生的毛刺或应力痕迹。这一阶段的质量控制重点在于刻度边缘的清晰度与填充物的牢固度,避免在长期海水浸泡或频繁旋转中出现脱落或模糊现象,从而维持计时功能的可靠运行。
工艺质量控制与检测标准
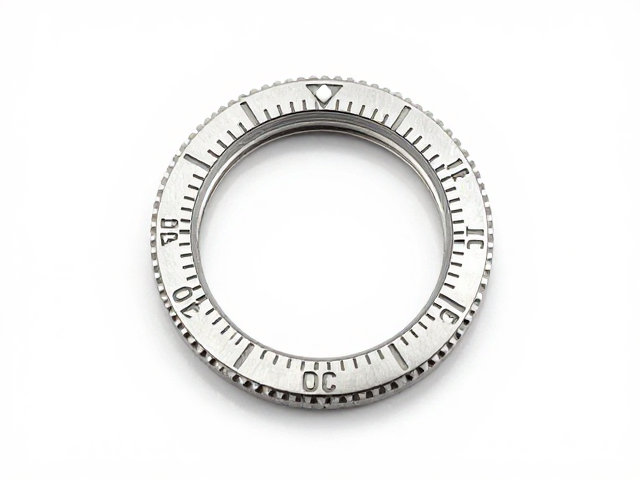
冲压成型与刻度制作的质量控制贯穿整个生产链条,每一道工序均需经过严格的检测程序。尺寸检测主要使用三坐标测量机(CMM)对表圈的外径、内径、厚度及同心度进行数据采集,确保所有参数符合设计图纸要求。刻度检测则依赖于高精度光学投影仪或机器视觉系统,自动识别刻度位置、宽度、高度及完整性,任何偏差超过设定阈值的产品将被自动剔除。这种数字化检测手段大幅提升了良品率,降低了人工检测的主观误差。
材料性能测试是保障表圈耐用性的另一重要环节。冲压后的金属件需进行硬度测试,确保其具备足够的抗冲击能力,同时通过盐雾试验评估表面处理层的耐腐蚀性能。对于使用特殊合金材料的表圈,还需验证其抗应力腐蚀开裂特性。所有检测数据需实时记录并追溯,形成完整的质量档案。这种严密的检测体系不仅保障了产品的一致性,也为后续工艺优化提供了真实可靠的数据支持,确保持续提升制造精度。