底盖锻压成型工艺的核心要素
底盖锻压成型是金属加工中提升零部件力学性能的关键环节,其核心在于控制金属流线与微观组织的演变。在加热阶段,坯料需均匀受热至锻造温度区间,通常根据材料牌号(如45#钢或铝合金)设定在800℃至1200℃之间,以确保材料具备良好的塑性变形能力。加热过程中需防止氧化脱碳,这直接影响后续成型后的表面质量及疲劳强度。模具预热也是不可忽视的步骤,它能减少坯料与模具间的温差,避免因冷却过快导致的裂纹或填充不满现象。
成型过程中的吨位控制与行程速度决定了底盖的致密度和尺寸精度。现代锻压设备通过压力传感器实时监测载荷变化,确保每次下压的力度符合工艺规范。对于深腔底盖,往往需要设置预锻、终锻等多道工序,以逐步改变坯料形状,减少回弹和折叠缺陷。润滑剂的选用需兼顾减摩与隔热双重功能,既能降低模具磨损,又能延缓坯料冷却,保证金属在模具型腔内的充分流动,从而获得轮廓清晰、无缺角的成品特征。
装配防水测试的标准流程
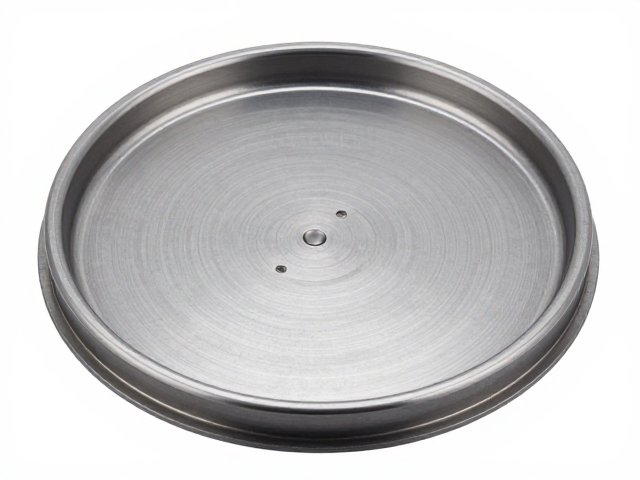
底盖装配后的防水性能直接决定了整体产品的可靠性,测试流程需严格遵循国际通用的密封性检测标准。常用的检测方法为气压法或水压法,其中气压法因响应速度快、无残留水分,成为主流选择。测试时,将装配好的底盖置于专用夹具中,连接高压气源,逐步加压至规定值(例如0.6MPa至1.0MPa,具体数值依据产品使用场景而定),并保持一定时长(通常为30秒至2分钟)。在此期间,通过高精度压力传感器监测压力降,若压力值波动超过允许阈值,则判定为存在泄漏点。
除了静态压力测试,动态工况模拟也是验证防水性能的重要手段。在实际应用场景中,底盖可能面临温度变化或轻微振动,因此需在恒温箱中进行冷热冲击测试,或在振动台上进行多轴向震动测试,同时持续监测密封状态。对于高密封等级要求的产品,还会采用氦质谱检漏仪进行微漏检测,该设备能识别微米级的泄漏通道,确保产品在极端环境下的长期密封稳定性。测试数据的记录与追溯是质量控制的关键,所有参数需存入系统以备后续分析。
避免强烈撞击的操作规范
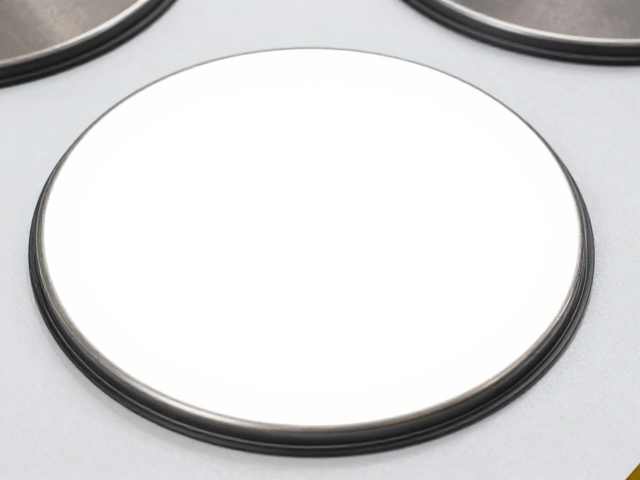
底盖在成型后虽具备较高的硬度与强度,但金属材料的脆性特性使其在遭受瞬间巨大冲击力时极易发生断裂或塑性变形。因此,在搬运、存储及安装过程中,必须建立严密的防撞击操作规范。使用专用工装夹具进行取放,严禁使用铁锤直接敲击底盖表面或边缘部位,以防产生肉眼难以察觉的微裂纹,这些裂纹在后续受力过程中可能迅速扩展导致失效。地面作业区域应保持平整清洁,避免底盖与硬质物体发生剧烈碰撞。
运输与仓储环节需特别注意缓冲保护。底盖堆叠时应加装隔板或使用防震托盘,防止层间挤压或滑动撞击。对于精密加工面,需覆盖防护盖或软质包装材料,隔绝外部冲击源。在装配过程中,若遇到配合间隙不均或卡滞情况,严禁强行敲击装配,而应检查模具精度或零件尺寸,通过调整工艺参数解决。定期对操作人员进行安全意识培训,强化对“严禁撞击”这一核心规范的执行力,从人为因素降低产品损伤风险,确保最终交付产品的结构完整性。