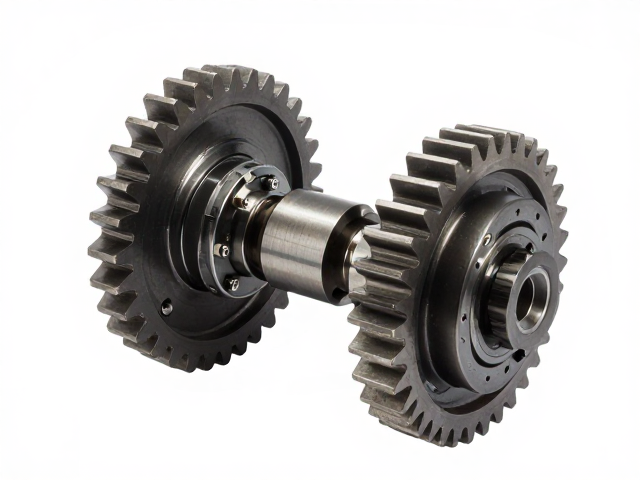
齿形精密铣削的核心技术逻辑
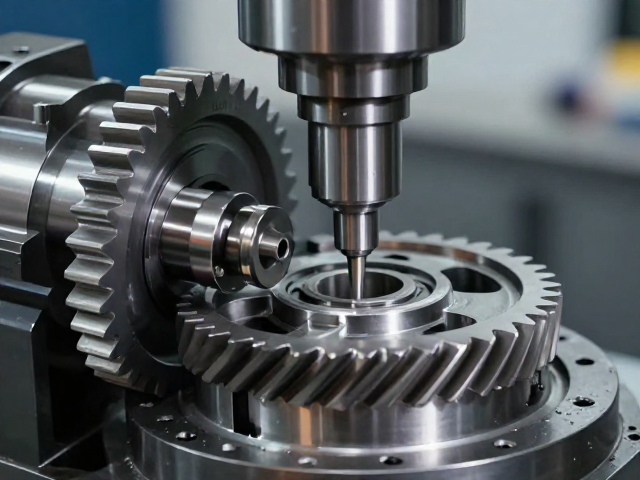
齿轮作为机械传动系统中的核心部件,其啮合精度直接决定了整机的运行效率与寿命。齿形精密铣削工艺通过高精度的数控铣削设备,对齿轮毛坯进行多轴联动加工,以微米级的误差控制实现齿廓的理论曲线逼近。这种工艺摒弃了传统滚齿或插齿在复杂齿形加工中的局限性,能够更灵活地应对非标准齿形及高精度换向轮的结构需求。通过优化刀具路径与切削参数,铣削过程能够有效减少齿面残余应力,为后续的热处理与精整工序奠定坚实的微观结构基础。
在换向轮的制造场景中,齿形的均匀性与表面完整性是性能稳定的关键。精密铣削技术利用刚性极强的刀轴与自适应控制系统,实时补偿切削过程中的振动与热变形,确保每一齿槽的深度与宽度严格一致。这种高一致性的加工方式,使得换向轮在承受反向扭矩或变载荷时,能够保持优异的啮合平稳性。齿面经过精密铣削后形成的微观几何特征,有助于润滑油膜的形成与保持,从而在长期运行中降低摩擦系数,提升传动系统的整体能效表现。
换向轮性能的关键影响因素
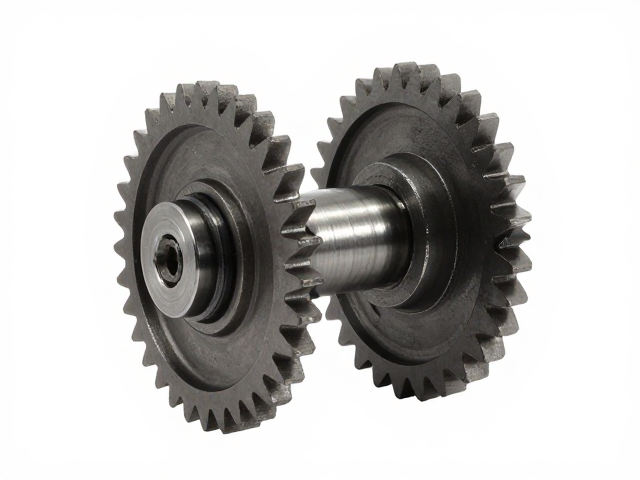
换向轮在传动系统中承担着改变动力传递方向或调整转速比的功能,其性能表现主要体现在传动精度、承载能力及运行噪声三个维度。齿形加工的精度直接影响了啮合过程中的接触斑点分布,高精度的铣削齿形能够确保载荷均匀分布在齿宽范围内,避免局部应力集中导致的早期点蚀或断齿风险。在实际工况下,这种均匀的载荷分布能够显著延长齿轮组件的使用寿命,特别是在频繁启停或冲击载荷较大的工况中,换向轮的结构稳定性显得尤为重要。
材料特性与热处理工艺的协同作用也是决定换向轮性能的重要环节。经过精密铣削成形的齿轮毛坯,通常需要进行渗碳淬火或氮化处理,以提升齿面的硬度和耐磨性,同时保持心部的韧性。齿形铣削过程中产生的表面完整性会直接影响热处理后的变形量,因此,高精度的铣削工艺能够减少后续精加工的工作量,降低因热处理变形导致的精度损失。通过控制齿形误差与齿向误差,换向轮在高速运转下的动态特性得到优化,有效抑制了因啮合冲击引发的振动与噪声,提升了整机的静谧性与舒适性。
工艺标准化与质量控制体系
齿形精密铣削工艺的实施依赖于严密的工艺标准与严格的质量控制流程。行业通用的精度等级标准(如ISO 1328或AGMA标准)为齿轮的制造提供了明确的公差范围,精密铣削设备需通过严密的校准与验证,确保加工结果符合既定等级要求。在加工过程中,在线测量系统与首件检验程序会被定期介入,以监控刀具磨损状态及加工参数的稳定性。这种过程控制机制能够有效识别并剔除因设备波动或材料缺陷导致的不合格品,确保批量生产中的件间一致性。
检测环节采用三坐标测量机(CMM)及齿轮测量中心,对齿形偏差、螺旋线偏差及齿距累积误差进行全方位数据采集与分析。通过对比理论齿形与实测数据,工程师可以精准定位加工偏差的来源,并对铣削程序进行微调优化。这种基于数据的闭环反馈机制,使得齿形精密铣削工艺能够不断迭代升级,适应更高精度等级的制造需求。同时,表面粗糙度检测与微观组织分析相结合,确保了齿轮在达到尺寸精度的同时,具备优异的物理机械性能,为换向轮在极端工况下的可靠运行提供坚实保障。