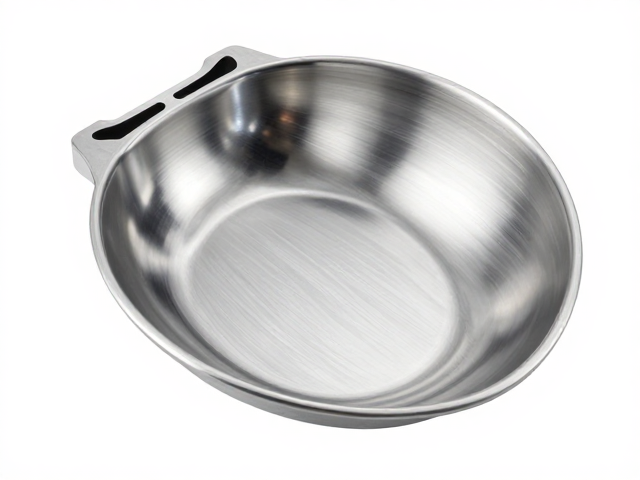
壳体锻压成型工艺解析
壳体锻压成型是金属塑性加工中的核心环节,其本质是通过模具对加热至再结晶温度以上的金属坯料施加巨大的径向压力,使其产生塑性变形从而获得预定形状。这一过程不仅决定了零件的宏观几何尺寸,更深刻影响着材料内部的微观组织演变。在高温高压环境下,金属晶粒沿着流线方向重新排列,形成致密且连续的纤维组织,这种锻造流线能够显著提高零件在受力方向上的抗疲劳强度和冲击韧性,避免了铸造工艺中常见的缩孔、疏松等缺陷,为后续精密加工提供了优异的基体材料。
工艺参数的控制直接决定了锻件的成型质量,其中加热温度、变形速率以及模具预冷温度是关键变量。若加热温度过高,会导致晶粒粗大甚至过烧,削弱材料性能;温度过低则会增加变形抗力,极易在锻压过程中产生裂纹或折叠。现代锻压工艺通常采用等温锻造或近净成形技术,通过精确控制上下模的闭合精度和润滑条件,减少飞边产生,提高材料利用率。同时,多工位模锻技术的应用使得复杂壳体结构能够在一次装夹中完成多个工序,有效减少了中间热处理次数,降低了能源消耗并提升了生产效率。
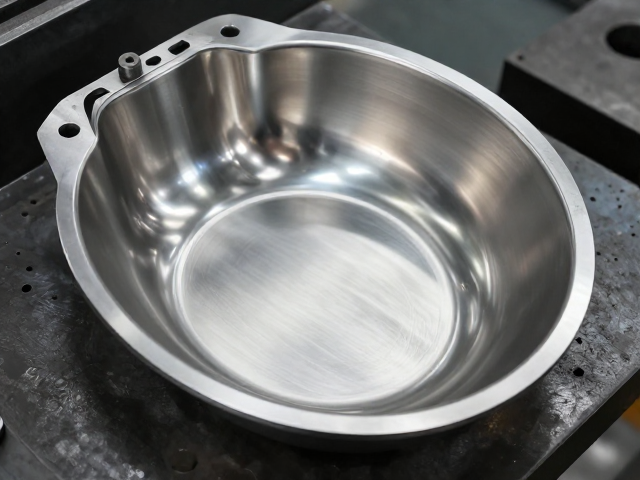
底盖结构设计与镜面打磨细节
底盖作为壳体系统中的重要封闭组件,其结构设计需兼顾密封可靠性与装配便利性。常见的结构形式包括法兰连接式、卡箍式以及螺纹旋合式,设计时需重点考量接触面的平整度、密封介质的兼容性以及紧固螺栓的预紧力分布。合理的加强筋布局能够提升底盖在内部压力下的刚度,防止因变形导致密封失效。此外,倒角设计、去毛刺槽以及定位销孔的位置精度,直接影响装配时的对中性,确保在长期运行中避免因应力集中引发的裂纹或泄漏风险。
镜面打磨是提升底盖表面质量与功能表现的关键后处理步骤,主要应用于需要高光洁度或精密密封的配合面。该工艺通常经历粗磨、半精磨、精磨及抛光等多个阶段,使用从碳化硅到金刚石微粉等不同粒度的磨料,逐步消除前道工序留下的划痕与刀痕。在镜面处理中,表面粗糙度Ra值需控制在0.02μm至0.05μm之间,以确保极低的摩擦系数和良好的密封接触性能。对于高硬度合金钢底盖,还需注意打磨过程中的热影响区控制,避免局部过热导致表面硬度下降或产生微裂纹,最终获得色泽均匀、无缺陷的高镜面效果。