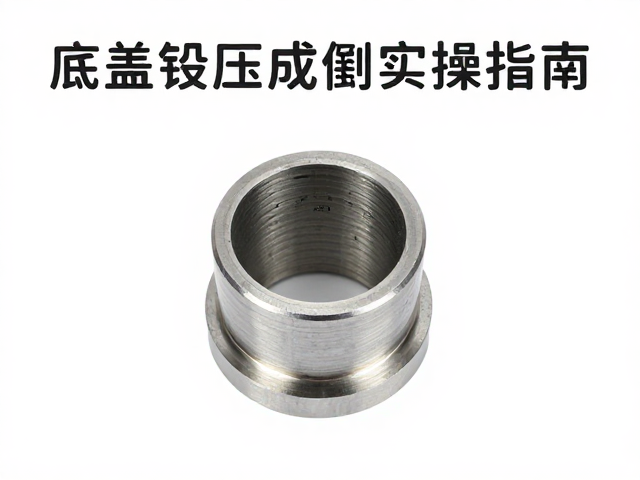
底盖锻压成型外径尺寸偏差的核心成因分析
底盖在经历高温高压锻压工序后,外径尺寸波动通常源于模具型腔磨损或材料流动特性的改变。随着锻压次数的增加,模具分模面及型腔侧壁会产生微观磨损,导致金属填充体积略微增加,进而使成品外径呈现渐进性增大趋势。此外,坯料加热温度的均匀性会直接影响金属的流动性,若加热不均,金属在模具内的填充速度不一致,容易在冷却过程中因应力释放不均造成外径收缩或膨胀,这种由热力学因素引发的尺寸漂移需要通过严格的工艺参数监控来消除。
润滑条件与模具清洁度也是决定外径一致性的关键变量。若模具表面残留氧化皮或润滑剂分布不均,金属与模具间的摩擦系数会发生变化,导致金属流动阻力改变,进而影响最终成型尺寸。在实际生产中,需定期检测模具型腔的实际尺寸,当发现磨损导致的尺寸偏差超过公差范围时,应及时对模具进行修配或更换,确保锻压过程中的金属流动路径稳定,从源头控制外径尺寸的稳定性。
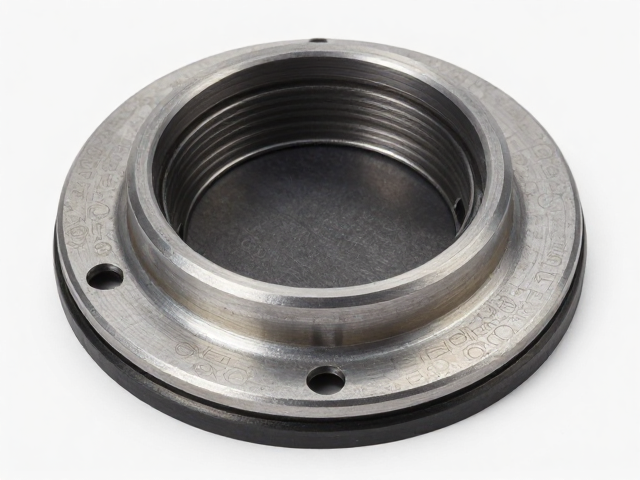
老化密封圈更换的操作规范与关键细节
更换老化密封圈前,必须彻底清理底盖密封槽内的旧胶残留物及油污,确保槽面平整、无划痕且干燥。使用专用的塑料刮刀或铜质工具剔除旧密封圈,严禁使用金属硬物直接刮擦密封槽,以免损伤槽面导致新密封圈安装后出现渗漏。清理完毕后,需用无水酒精擦拭密封槽,检查槽内是否有微小裂纹或变形,确认密封槽状态良好是保证新密封圈密封效果的前提条件。
安装新密封圈时,需确保密封圈型号、材质与设计要求完全一致,安装过程中应避免密封圈发生扭曲或拉伸。将密封圈平放入密封槽后,可用手指轻轻按压,使其均匀贴合槽底,确保无局部悬空现象。若密封圈为唇形结构,需特别注意唇口方向,确保其朝向压力介质方向,以便在受压时更好地贴合密封面。安装完成后,不可立即进行高压测试,需静置一段时间让密封圈应力释放,确保其处于最佳密封状态。
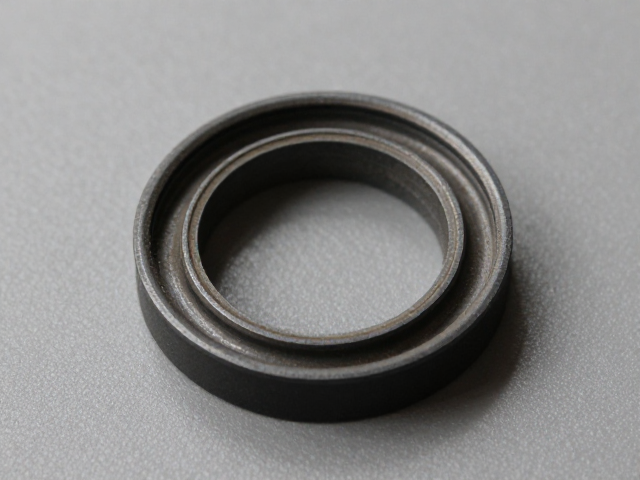
外径尺寸检测与密封性能验证流程
尺寸检测应在锻压成型并冷却至室温后进行,使用高精度游标卡尺或外径千分尺对底盖外径进行多点测量。测量时需选择直径相对的两个点及中间位置,计算平均值以消除椭圆度影响,确保测量数据真实反映底盖实际尺寸。若外径尺寸超出公差范围,需记录具体偏差值,并分析是否由模具磨损或工艺参数波动引起,以便后续调整。
密封性能验证需通过气压或水压试验进行,将安装好新密封圈的底盖装配至指定工况环境中,施加额定压力的介质,观察规定时间内的压力降情况。若压力保持稳定且无可见渗漏,则视为密封合格。对于关键部件,还需进行保压测试,确保在长时间静置状态下密封圈的压缩永久变形率在允许范围内,从而验证更换密封圈后的长期密封可靠性,确保底盖在实际使用中的安全性与稳定性。