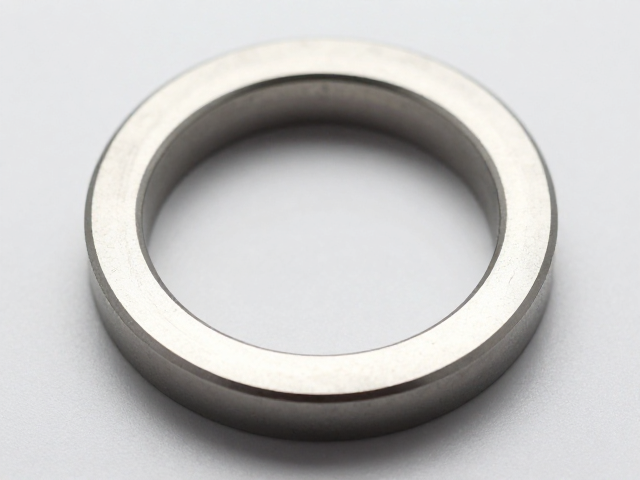
圆环冲压成型中内外径偏差的核心成因
圆环类零件在冲压制造过程中,内外径的匹配精度直接决定了后续装配的同心度与受力稳定性。传统工艺中,模具刃口间隙的不均匀分布或材料回弹特性的波动,极易导致成品出现椭圆化或尺寸超差现象。这种偏差并非单一因素造成,而是材料流动阻力、模具导向精度以及冲压速度共同作用的结果。当坯料在凹模与凸模之间发生塑性变形时,若径向流动受阻,材料会向切向堆积,进而导致内径缩小或外径扩张,破坏了设计的理论尺寸比例。
解决这一难题的关键在于对工艺参数的精细化调控,而非依赖事后检测。通过引入高精度的开表工具对模具状态进行实时监测,能够捕捉微米级的间隙变化。开表工具(百分表或千分表)在模具调试阶段扮演着“眼睛”的角色,它能直观反映上下模合模时的平行度以及滑块运动的稳定性。当发现内外径偏差超出公差范围时,技术人员可以通过调整模具垫片厚度或修正导向柱配合间隙,从物理结构上消除因机械误差导致的尺寸波动,从而在源头上锁定成型质量。
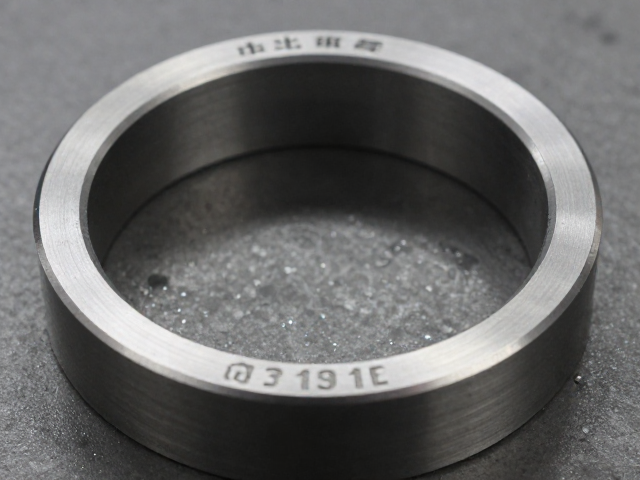
专业开表工具在工艺调控中的精准应用
在实际生产场景中,使用专业开表工具对模具进行系统性检测是确保内外径一致性的标准作业流程。操作人员需在模具闭合状态下,沿圆周方向选取至少四个对称点进行测量,记录各点的间隙数据。通过对比数据差异,可以快速识别出口径偏大或偏小的具体方位。例如,若某侧外径测量值大于理论值,通常意味着该侧凸模下沉或凹模间隙过大,此时需利用开表工具辅助调整模柄高度或增加对应位置的垫片,以恢复模具型腔的几何对称性。
除了静态间隙检测,开表工具还能用于动态过程监控。在冲压行程中,通过监测滑块运动的平稳性,可以判断是否存在因导向件磨损导致的偏载现象。偏载会加剧模具单边磨损,长期运行必然导致内外径匹配失效。利用高精度开表工具定期校验模具的导向精度,能够及时发现并更换磨损严重的导柱或导套,确保冲压过程中的力系平衡。这种基于数据的动态调控手段,显著降低了因模具状态劣化引发的废品率,使圆环零件的内径与外径始终保持在严格的公差带范围内。