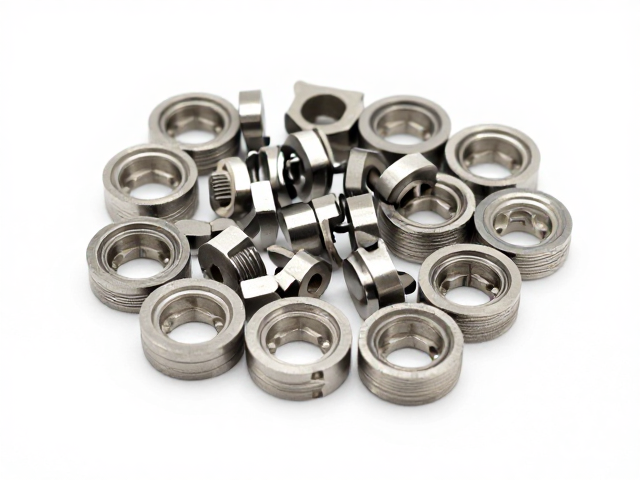
金属坯冲压钟表配件批发中的紧固机理分析
金属坯冲压工艺在钟表配件制造中占据核心地位,其通过高精度模具对金属薄板进行剪切、弯曲及成型,从而获得尺寸微小且结构复杂的零部件。在批量批发与后续组装过程中,这些配件常作为旋转或固定组件的一部分,长期处于高频振动或机械应力环境中。若连接部位缺乏严密的防松设计,微小的位移累积会导致配合面磨损,进而引发计时误差或结构失效。因此,理解材料特性与受力状态是建立定期检查体系的基础,需重点关注冲压件因残余应力释放或热处理不当可能产生的形变趋势。
定期检查的核心在于识别早期松动征象,而非等待故障发生。对于钟表机芯中的齿轮轴、表壳螺丝或表冠连接件,需观察其接触面的微观变化。通过高倍放大镜或工业内窥镜,检查螺纹咬合处是否有金属屑堆积、涂层脱落或咬死痕迹。这些物理迹象能直观反映配合状态,比单纯测量间隙更具预警价值。同时,需结合配件的使用场景,区分静态固定件与动态传动件在检查频率上的差异,确保检测资源精准投放至高风险区域。
标准化检测流程与关键控制参数
建立科学的检测周期是维持配件稳定性的关键,检测频率应依据配件的受力等级与环境条件动态调整。对于高振动环境下的传动部件,建议采用月度或季度巡检,重点使用扭力扳手复测紧固件预紧力,确保其处于设计扭矩范围内。对于静态支撑结构,可延长至半年或年度检查,主要关注外观完整性与配合间隙。检测过程中需引入标准化作业程序,明确扭力值、间隙公差及视觉检查标准,避免因操作人员经验差异导致误判。所有检测数据需记录归档,形成可追溯的质量档案,便于长期趋势分析。
在技术执行层面,需严格控制检测环境的稳定性,温度与湿度变化会影响金属件的尺寸精度及润滑状态。使用经过校准的专用量具,如千分尺、塞尺及高精度扭力工具,确保测量结果的准确性。对于微小螺纹连接,可采用渗透检测或超声波检测辅助判断内部裂纹或松动前兆。检测时应避免过度施力导致配件二次损伤,严格遵循“轻触、慢转、细看”的操作规范。同时,需建立异常反馈机制,一旦发现超出公差范围的松动迹象,立即启动隔离与复核程序,防止不良品流入下一道工序。
维护策略与长期稳定性保障
预防性维护措施能显著降低松动风险,其中润滑管理至关重要。合适的润滑剂可减少摩擦系数,防止螺纹咬死,同时隔绝湿气防止氧化腐蚀。需根据配件材质(如不锈钢、黄铜、铝合金)选择相容的润滑介质,避免化学反应导致材料劣化。在批发交付前,应提供清晰的维护指南,明确不同环境下的保养要求。定期检查不仅是发现问题的手段,更是验证维护策略有效性的过程,通过对比历史数据,优化润滑周期与紧固方式,形成闭环管理。
长期稳定性还依赖于存储与运输环节的管理。金属坯冲压配件在流转过程中可能遭受碰撞或挤压,导致预紧力损失或结构微变形。批发商需优化包装方式,采用防震、防潮材料隔离配件,减少外界干扰。在入库与出库环节,实施批次管理与先进先出原则,确保配件在最佳状态下投入使用。通过整合检测数据与维护记录,构建配件全生命周期质量模型,持续迭代检查标准与维护方案,从而在大规模批发应用中维持钟表配件的高可靠性与精密性能。