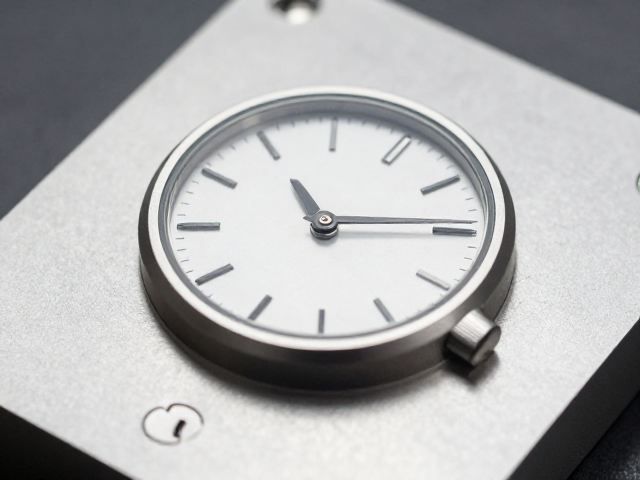
35mm表盘CNC精密加工中的底板基材裁切工艺
在35mm表盘组件的生产链条中,底板裁切是决定最终产品尺寸精度与装配稳定性的核心环节。这一工序通常选用铝合金、不锈钢或铜合金等高延展性金属材料作为基材,通过CNC加工中心进行高精度切割。基材的原始厚度与平整度会直接影响后续齿轮系与指针的安装间隙,因此裁切前的材料检验至关重要。行业内普遍采用的板材厚度范围多在0.5mm至2.0mm之间,具体数值需严格依据机芯型号及表盘结构设计而定,以确保机械强度与视觉薄度的平衡。
裁切工艺的核心在于刀具路径的规划与切削参数的设定。针对35mm这一标准表盘尺寸,裁切边缘需保持极高的垂直度,通常要求达到±0.02mm以内的公差范围。使用高速钢或硬质合金铣刀进行轮廓铣削时,主轴转速与进给速度需根据材料硬度进行动态调整。例如,加工铝合金时,较高的切削速度有助于获得光滑的切面,减少毛刺产生;而在处理硬化钢材时,则需降低进给速率以控制刀具磨损。这种严密的参数控制,是确保底板边缘无应力集中、无微观裂纹的前提条件。
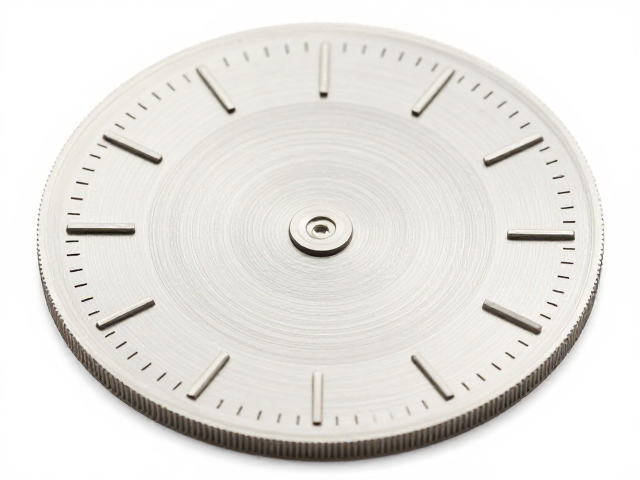
精密定位与去毛刺处理的关键细节
裁切过程中的定位精度直接关联着表盘与机芯的同心度表现。现代CNC设备多采用气动或液压夹具配合精密定位销进行固定,以消除因夹持力不均导致的基材微变形。在连续生产环境中,夹具的重复定位精度需维持在0.01mm级别,从而保证每一块底板在裁切后的位置一致性。此外,切削液的选择与喷洒策略也会影响加工质量,冷却与润滑不仅能降低切削区域温度,防止基材因热膨胀产生尺寸偏差,还能有效带走切屑,避免二次划伤已加工表面。
裁切完成后的去毛刺与边缘处理是提升成品良率的关键步骤。即便CNC加工已具备较高精度,微观层面的金属残留仍可能影响表盘组装时的顺滑度。常见的处理方式包括机械研磨、振动研磨或化学抛光。机械研磨适用于大批量生产,通过旋转刷轮或研磨盘对边缘进行快速修整;而对于表面光洁度要求极高的高端表盘,则可能采用化学抛光技术,通过特定溶液溶解微观凸起,使边缘呈现圆润光滑的质感。这一过程需严格控制时间与溶液浓度,以防过度腐蚀导致尺寸超差。
质量检测与工艺优化方向
裁切后的底板需经过严格的尺寸与外观检测,以确保符合35mm表盘的设计规范。光学影像测量仪是常用的检测工具,可快速捕捉底板外径、内孔位置度及边缘完整性等关键数据。检测过程中,重点关注裁切边缘是否有崩边、卷边或刀痕残留,这些缺陷可能在后续冲压或焊接工序中引发应力集中,导致成品失效。数据记录需实时同步至生产管理系统,以便追溯每一批次基材的加工参数,为后续工艺优化提供真实可靠的数据支撑。
随着智能制造技术的发展,底板裁切工艺正朝着更高自动化与智能化方向演进。引入在线视觉检测系统,可在裁切过程中实时识别刀具磨损状态与基材缺陷,实现预测性维护,减少停机时间。同时,仿真软件在刀具路径规划中的应用,使得复杂曲面底板的加工效率显著提升。通过不断优化切削参数与夹具设计,生产工艺正逐步向零缺陷目标迈进,为35mm表盘的高精度制造提供坚实的技术保障。