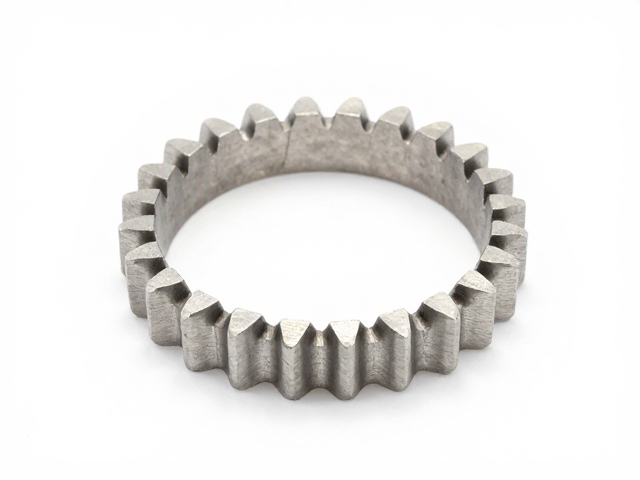
圆环冲压成型的核心工艺解析
圆环冲压成型是金属加工中基础且关键的一环,其核心在于利用冲床模具对金属板材进行剪切、拉深或翻边,从而获得预定形状的环形零件。这一过程高度依赖模具的精度与压力机的稳定性,通常分为单工序冲压和复合冲压两种主要路径。单工序冲压适合结构简单、精度要求相对较低的零件,而复合冲压则通过在一个工位完成落料、拉深等多道工序,能显著提升尺寸一致性和生产效率,特别适用于高精度银色金属圈的生产。
在材料选择方面,冷轧钢板、不锈钢以及铝合金是常见基材,不同材质对冲压参数的设定有着直接影响。银色金属圈若追求表面质感,常选用经过拉丝或镜面处理的不锈钢带材,这类材料在成型过程中需特别注意回弹控制。工艺过程中,润滑剂的选用与涂布均匀性会直接影响模具寿命和工件表面质量,良好的润滑能减少摩擦热,防止金属表面划伤,确保最终成品呈现出均匀细腻的金属光泽。
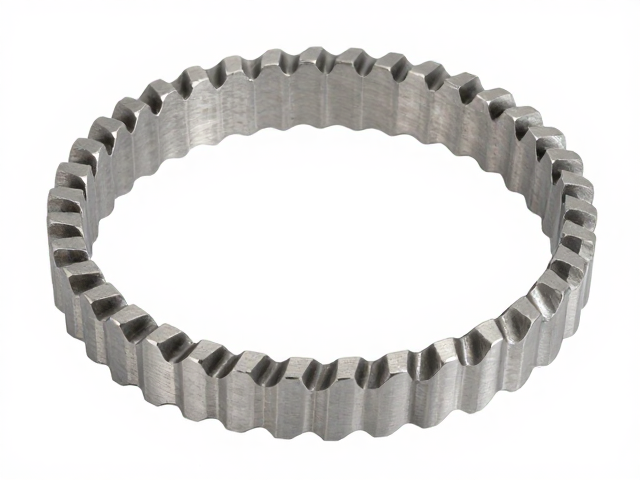
齿牙加工的精密控制与技巧
齿牙结构是银色金属圈中极具技术含量的部分,其加工难点在于齿形的精度保持和边缘的光滑度。传统冲裁方式容易出现毛刺或齿尖变形,因此现代工艺常采用精密级进模配合高速冲床进行加工。在模具设计阶段,齿牙部分的间隙需经过严密的计算,通常间隙值控制在材料厚度的5%-10%之间,过大的间隙会导致断面粗糙,过小的间隙则会增加模具磨损甚至导致崩刃。
为了提升齿牙的成型质量,退火处理是不可或缺的前置工序。对于硬度较高的金属带材,通过中间退火消除加工硬化,可以显著降低成型阻力,使齿牙在冲压过程中受力更均匀,减少断裂风险。此外,冲压后的去毛刺处理也至关重要,常采用滚筒研磨或振动抛光工艺,去除齿根处的微小锐边,既提升了产品的安全性,又增强了银色金属圈在装配时的配合顺畅度,避免了因毛刺导致的应力集中。
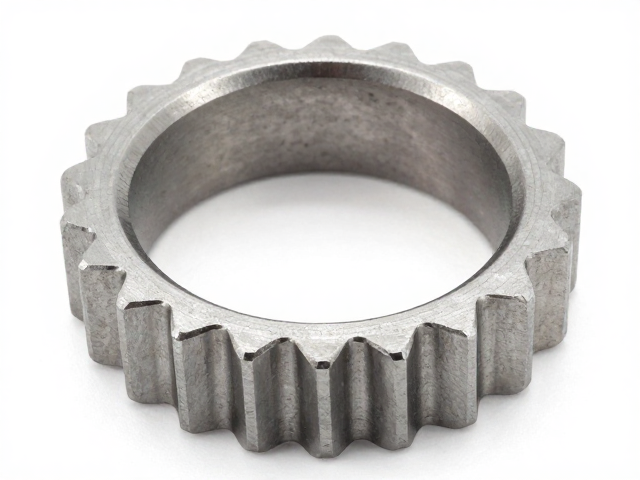
典型案例分析与数据验证
以某汽车零部件供应商生产的发动机正时链条导向环为例,该部件为不锈钢材质,外径120mm,内圈分布40个精密定位齿。在生产初期,该部件曾出现齿尖塌陷问题,经分析发现是由于冲裁力分布不均及模具导向精度不足所致。通过优化模具导柱间隙,将同轴度控制在0.01mm以内,并调整冲压速度至120次/分钟,成功解决了齿形变形问题。最终产品的一次成型合格率提升至98.5%,尺寸公差稳定在±0.05mm范围内。
另一案例涉及消费电子领域中的装饰性金属环,要求表面无可见划痕且齿牙尖锐清晰。生产方采用镀镍钢带作为原材料,在冲压前增加了超声波清洗工序以去除表面氧化层。在模具刃口处添加了纳米涂层以降低摩擦系数,使得成型过程中的起皱现象减少了70%。经过批量生产验证,该工艺路径下生产的金属环表面粗糙度Ra值保持在0.4μm以下,满足了高端装配对外观及功能的双重标准,且模具寿命相比未处理模具延长了约30%。